


WhatsApp:
+86- 18123969340
+86- 13691824013

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 12.10.2026 Herkunft: Website


Viele Verbundwerkstoffhersteller tappen in eine gefährliche Beschaffungsfalle. Sie bewerten Chemikalienlieferanten ausschließlich anhand des Preisschilds auf der Trommel. Diese Vorab-Volumenpreise spiegeln selten den tatsächlichen Betriebsertrag wider. Das eigentliche Problem liegt in versteckten Produktionsineffizienzen. Billige Chemikalien erfordern oft eine häufige erneute Anwendung und verursachen unerwarteten Ausschuss. Mit der Zeit erhöhen diese versteckten Kosten Ihren Produktionsaufwand drastisch. Sie benötigen eine objektive, evidenzbasierte Formel. Dieser Leitfaden bietet Prozessingenieuren und Einkaufsmanagern eine klare Berechnungsmethode. Wir werden uns darauf konzentrieren, die tatsächlichen Kosten eines Vertreters auf der Grundlage brauchbarer, fehlerfreier Teile zu ermitteln. Die genaue Messung dieser Kennzahlen während eines Qualifizierungstests ist die einzige Möglichkeit, die Ansprüche der Anbieter zu validieren. Am Ende dieses Leitfadens wissen Sie genau, wie Sie den langfristigen ROI prognostizieren. Sie werden aufhören, billige Gallonen zu kaufen, und anfangen, erfolgreiche Teile zu kaufen.
Mengenpreise sind irreführend: Niedrigere Kosten pro Gallone verbergen häufig höhere Anwendungshäufigkeiten und höhere Ausschussraten, wodurch die tatsächlichen Kosten pro Teil in die Höhe getrieben werden.
Versteckte Kosten treiben die Gesamtkosten in die Höhe: Ausfallzeiten bei der Werkzeugreinigung, Arbeitsaufwand für den erneuten Einsatz und Nacharbeit/Ausschuss von Teilen überwiegen die Rohchemikalienkosten deutlich.
Die Metrik „Akzeptierte Teile“: Die zuverlässigste Grundlage zur Bewertung der chemischen Effizienz ist die Division der Gesamtprozesskosten durch die Anzahl der fehlerfreien Teile, die in einem bestimmten Produktionslauf hergestellt wurden.
Datengesteuerte Versuche: Die Strukturierung eines kontrollierten Versuchs ist wichtig, um Variablen zu isolieren und genaue Verbrauchs- und Zykluszeitdaten zu erfassen.
Wir müssen überdenken, wie wir Chemikalien kaufen. Der Vergleich des Vorabrechnungspreises schlägt völlig fehl. Es ignoriert die Fertigungsrealitäten in Ihrer Werkstatt. Möglicherweise sparen Sie Geld bei einer billigen Trommel. Allerdings zahlt Ihre Produktionslinie später einen hohen Preis. Der Kosten-pro-Gallonen-Irrtum macht die Einkaufsabteilungen blind für die täglichen betrieblichen Belastungen. Sie sehen Einsparungen auf dem Papier. Unterdessen fällt es den Betreibern schwer, die Produktion am Laufen zu halten.
Die Übertragungseffizienz variiert stark zwischen den Formulierungen. Wirkstoffe bilden die eigentliche Barriere. Trägerlösungsmittel liefern diese Inhaltsstoffe einfach. Billige Flüssigkeiten verwenden häufig schwere Trägerlösungsmittel. Auf den ersten Blick scheinen sie pro Gallone sehr erschwinglich zu sein. Dennoch hinterlassen sie nur sehr wenige Wirkstoffe. Das Lösungsmittel verdunstet einfach in die Luft. Höhere Feststoffe könnten im Voraus mehr kosten. Allerdings benötigen Sie pro Anwendung deutlich weniger Volumen. Sie bauen schnell und effizient eine robuste Barriere auf. Sie verwenden Unzen statt Gallonen.
Die Häufigkeit der Anwendung hat großen Einfluss auf Ihr Endergebnis. Slip sorgt dafür, dass sich ein Teil leicht trennen lässt. Die Haltbarkeit bestimmt Ihre Gesamtproduktionsgeschwindigkeit. Eine Prämie Verbundformtrennmittel bietet außergewöhnliche Haltbarkeit. Möglicherweise sind mehrere Pulls pro Anwendung möglich. Sie sprühen das Werkzeug einmal auf. Dann ziehen Sie fünf oder sechs saubere Teile heraus. Billigeren Alternativen fehlt diese chemische Beständigkeit meist. Sie zwingen den Bediener, die Form nach jedem einzelnen Zyklus zu besprühen. Durch dieses ständige erneute Auftragen wird teure Arbeit verschwendet. Es stoppt die Produktion unnötig. Es führt zu einem massiven, versteckten Engpass in Ihrem Tagesablauf.
Der Prozentsatz des aktiven Feststoffgehalts wird vollständig ignoriert.
Konzentrieren Sie sich strikt auf Einkaufsbudgets statt auf Produktionserträge.
Es wird versäumt, die Werkstattmitarbeiter bei alltäglichen Anwendungsschwierigkeiten zu konsultieren.
Kaufen Sie große Fässer, bevor Sie einen kleinen Validierungsversuch durchführen.
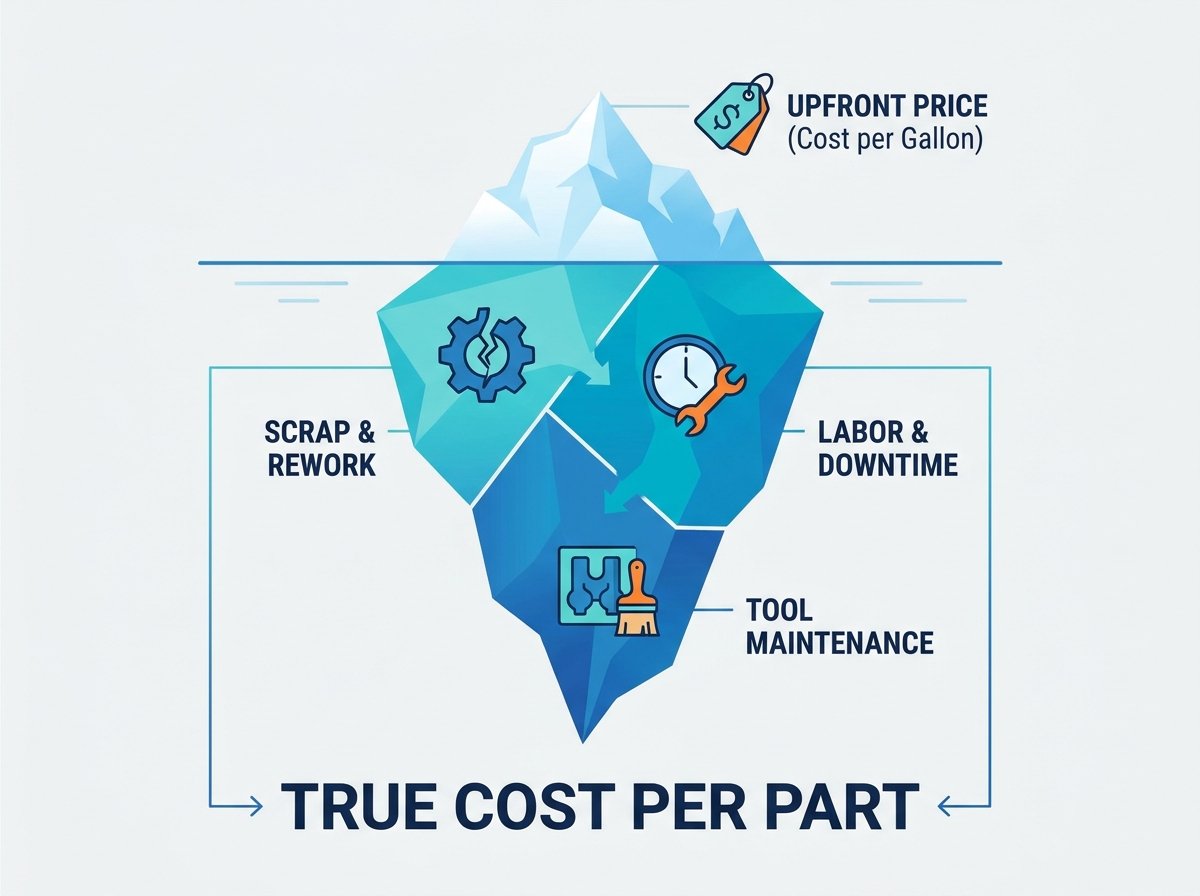
Hören Sie auf, über die Kosten für Chemikalien zu spekulieren. Die Grundberechnung basiert auf einer einfachen Formel. Es zeigt Ihren tatsächlichen Herstellungsaufwand. Sie müssen über grobe Schätzungen hinausgehen. Verfahrenstechnik erfordert harte Daten.
Hier ist der grundlegende Berechnungsrahmen. Sie dividieren Ihren gesamten Prozessaufwand durch Ihren erfolgreichen Output. Die Formel lautet: (Gesamtkosten des verwendeten Trennmittels + Gesamtarbeitsaufwand/Ausfallzeit + Gesamtausschuss-/Nacharbeitskosten) / Anzahl der akzeptierten Teile. Diese Gleichung isoliert die genaue finanzielle Belastung. Es ordnet alle versteckten Kosten direkt einem realisierbaren Teil zu. Es beseitigt alle haushaltspolitischen blinden Flecken.
Die Verfolgung des Chemikalienverbrauchs erfordert höchste Präzision. Sie können den Verbrauch nicht anhand der visuellen Sprühzeiten erraten. Die Fluiddynamik verzerrt diese visuellen Schätzungen. Durch den Düsenverschleiß verändert sich die Sprühmenge täglich. Beschreiben Sie strenge Methoden zur sorgfältigen Messung der tatsächlichen Nutzung. Die beste Vorgehensweise besteht darin, die physische Sprühausrüstung zu wiegen. Wiegen Sie den Kanister, bevor eine Schicht beginnt. Nach Schichtende erneut wiegen. Dies ergibt die genaue Masse der verbrauchten Chemikalie. Es eliminiert jegliches Rätselraten des Bedieners vollständig.
Arbeits- und Durchlaufzeiten bedeuten massive finanzielle Verluste. Sie müssen die Zeitvariable genau quantifizieren. Berechnen Sie den Stundenlohn des Bedieners, der das Mittel anwendet. Berechnen Sie außerdem die spezifische Maschinenrate während der Anwendungszeit. Wenn eine Form stillsteht, generiert sie keinen Umsatz. Eine schnellere Anwendung minimiert diese teuren Ausfallzeiten. Langsame Abwischprozesse schmälern Ihre Rentabilität. Jede Minute, die mit dem Polieren verbracht wird, stiehlt eine Minute aktive Aushärtungszeit. Wir müssen diese verlorenen Minuten in der endgültigen Formel berücksichtigen.
Verwenden Sie für alle chemischen Wägeaufgaben eine kalibrierte Digitalwaage.
Protokollieren Sie die Anwendungszeit des Bedieners getrennt von der allgemeinen Formvorbereitungszeit.
Erfassen Sie Maschinenstillstandszeiten, die speziell durch die erneute Anwendung von Chemikalien verursacht werden.
Schulen Sie die Bediener darin, während der Bewertungszeiträume konsistente Sprühmuster zu verwenden.
Ausschuss bleibt die teuerste Variable bei der Herstellung von Verbundwerkstoffen. Ein einziges verschrottetes Teil verschwendet teures Harz. Es ruiniert technische Verstärkungsstoffe. Dadurch werden stundenlange Bedienerarbeit eingespart. Außerdem wird dadurch wertvolle Maschinenzeit verbrannt. Wir müssen diese Fehler unermüdlich verfolgen.
Eine schlechte Release-Leistung führt zu ganz spezifischen Defekten. Die Vorfreisetzung erfolgt früh im Aushärtungszyklus. Das Teil löst sich vorzeitig vom Werkzeug. Dadurch wird die Dimensionsstabilität völlig zerstört. Fischaugen und Mattierungen beeinträchtigen das kosmetische Finish. Sie zwingen die Arbeiter, die Oberfläche später zu schleifen und zu polieren. Den schlimmsten Fall stellen Teile dar, die in der Form stecken bleiben. Die Bediener hebeln sie gewaltsam heraus. Sie beschädigen oft sowohl das Teil als auch das teure Werkzeug.
Materialspezifische Empfindlichkeiten erfordern strikte Beachtung. Bewertung eines Die Verwendung von Epoxidharz-Trennmitteln erfordert eine genaue Betrachtung exothermer Reaktionen. Epoxidharze werden beim Aushärten extrem heiß. Sie bergen erhebliche Risiken durch chemische Bindungen. Die Freisetzungsbarriere kann bei großer Hitze versagen. In diesem Fall verbindet sich das Epoxidharz direkt mit dem Werkzeug. Dadurch wird die Werkzeugoberfläche schnell beschädigt. Es erzwingt enorme Reparaturkosten. Sie können es sich nicht leisten, dass die Barriere während einer exothermen Hitzeentwicklung ausfällt.
Die Berechnung der Ausschussauswirkungen erfordert einen strukturierten Rahmen. Addieren Sie die Rohstoffkosten für jedes verschrottete Teil. Berücksichtigen Sie die verlorenen Arbeitsstunden, die Sie für den Bau aufgewendet haben. Ordnen Sie diese kombinierte Strafe der gesamten Kostenbelastung durch Chemikalien zu. Dies schafft eine realistische Sicht auf die Leistung des Anbieters.
Ausschusskostenzuweisungsrahmen
| Fehlertyp | Hauptursache | Materialverschwendung | Arbeitsauswirkungen (Stunden) |
|---|---|---|---|
| Verzerrung vor der Veröffentlichung | Übermäßige Gleitformulierung | Vollharz und Faser | 1,5 bis 3,0 |
| Fischaugen / Abstumpfung | Ungleichmäßige chemische Übertragung | Oberflächengelcoat | 0,5 bis 1,5 (Nacharbeit) |
| Kleben / Kleben | Versagen der Barrierewärme | Komplettes Teil plus Werkzeugschaden | 5.0+ (Extraktion und Reparatur) |
| Harzaufbau | Geringe Haltbarkeit der Formulierung | Keine direkt | 2,0 (starke Reinigung) |
Schimmelbildung bestimmt Ihren Produktionsrhythmus. Durch starke Chemikalienübertragung wird die Formoberfläche schnell verschmutzt. Mit der Zeit kommt es auch zu Styrol- und Harzablagerungen. Diese hartnäckigen Ablagerungen bestimmen Ihren Reinigungsplan. Sie zwingen Sie, die Produktion vollständig einzustellen. Eine verschmutzte Form kann kein akzeptiertes Teil produzieren.
Die Bewertung von Ausfallzeiten deckt große versteckte Kosten auf. Wenn eine Form offline geht, verlieren Sie wertvolle Produktionsstunden. Wir müssen die wahren Kosten dieser verlorenen Zeit berechnen. Eine schwere Reinigung nimmt ganze Schichten in Anspruch. Das chemische Entfernen und Wiederverschließen erfordert sorgfältige Arbeit. Multiplizieren Sie Ihren Maschinenumsatz pro Stunde mit diesen verlorenen Stunden. Die daraus resultierende Zahl stellt Ihre monatliche Chemikalienrechnung normalerweise in den Schatten. Sie merken schnell, dass billige Mittel ein Vermögen an Reinigungszeit kosten.
Aggressive Reinigungsmethoden beschleunigen den Werkzeugverschleiß rasant. Minderwertige Wirkstoffe zwingen Sie zum Einsatz aggressiver Lösungsmittel. Sie könnten auf häufiges Trockeneisstrahlen zurückgreifen. Diese abrasiven Methoden schädigen die Gelbeschichtung des Werkzeugs. Sie verkürzen die Gesamtlebensdauer des Werkzeugs erheblich. Dadurch erhöhen sich Ihre langfristigen Kapitalkosten um enorme Ersatzgebühren. Der Schutz Ihrer Formoberfläche spart jährlich Tausende von Dollar. Eine überlegene Barriere reduziert die Reinigungshäufigkeit erheblich. Dadurch bleibt die Form länger in der Produktion.
Planen Sie die vorbeugende Reinigung anhand der Anzahl der Zugvorgänge, nicht anhand der sichtbaren Verschmutzung.
Verfolgen Sie jeden Monat die genauen Stunden, die Sie mit dem Entfernen von Formen verbringen.
Berechnen Sie den Umsatzverlust während dieser spezifischen Wartungsfenster.
Vermeiden Sie abrasives Strahlen, es sei denn, dies ist zur Entfernung von hartem Polymer unbedingt erforderlich.
Sie benötigen objektive Daten, keine Verkaufsgespräche. Die Strukturierung eines kontrollierten Versuchs erfordert eine strenge Fertigungsdisziplin. Das Isolieren von Variablen bietet einen wirklich gültigen Vergleich. Führen Sie den Test mit genau derselben Form durch. Verwenden Sie für beide Chemikalien denselben Operator. Behalten Sie das gleiche Harzsystem bei. Sorgen Sie für identische Umgebungsbedingungen in der Werkstatt. Das Ändern anderer Variablen beeinträchtigt die Gültigkeit des Versuchs.
Die Festlegung der Grundlinie steht immer an erster Stelle. Führen Sie Ihre aktuelle Grundchemikalie eine ganze Woche lang durch. Sie müssen genaue aktuelle Zustandsdaten erfassen. Tun Sie dies, bevor Sie den neuen Agenten einführen. Dadurch erhalten Sie einen klaren Vergleichspunkt. Überspringen Sie diesen entscheidenden Benchmarking-Schritt nicht.
Datenerfassungsprotokolle wahren das Studienziel. Betreiber müssen bestimmte Kennzahlen sorgfältig protokollieren. Sie können sich am Ende einer Schicht nicht auf ihr Gedächtnis verlassen.
Gesamtschichtdauer und genaue Maschinenverfügbarkeit.
Anzahl erfolgreicher Pulls pro Einzelanwendung.
Genaue Ausschusszählung und Anzahl kleinerer Mängel.
Gesamtzeit, die zum Abwischen oder Polieren der Form aufgewendet wurde.
Wenden Sie eine strenge Auswahllogik auf die Endergebnisse an. Empfehlen Sie, nur mit überlegenen Formulierungen voranzukommen. Der Gewinner muss eine nachweisbare Reduzierung der Endkosten nachweisen. Die Kosten pro akzeptiertem Teil sind die einzige Kennzahl, der Sie vertrauen sollten. Ignorieren Sie den Rechnungspreis pro Trommel vollständig. Die Daten werden den wahren finanziellen Gewinner offenbaren.
Vergleichstabelle für Trennmittelversuche.
| Metrik verfolgte | aktuelle Baseline-Chemie. | der neuen Versuchsformulierung | Finanzielle Auswirkungen |
|---|---|---|---|
| Preis pro Gallone | 45,00 $ | 85,00 $ | Höhere Vorausrechnung |
| Zieht pro Anwendung | 1 bis 2 Züge | 5 bis 7 Züge | Massive Arbeitsreduzierung |
| Ausschussrate | 4,5 % | 1,2 % | Erhebliche Materialeinsparungen |
| Reinigungshäufigkeit | Alle 50 Zyklen | Alle 150 Zyklen | Erhöhte Maschinenverfügbarkeit |
| Kosten pro akzeptiertem Teil | 2,15 $ | 1,42 $ | 34 % Kostensenkung |
Die Bewertung von Trennmitteln erfordert eine ganzheitliche Betrachtung. Sie können kein schmales Beschaffungsobjektiv verwenden. Wir müssen den gesamten Prozess gründlich analysieren. Sie müssen genau messen, was in der Werkstatt passiert.
Priorisieren Sie die „Kosten pro akzeptiertem Teil“ gegenüber Massenpreisen.
Verfolgen Sie Zykluszeit und Werkzeugausfallzeiten genau.
Quantifizieren Sie jedes verschrottete Teil in der endgültigen chemischen Bewertung.
Führen Sie kontrollierte Einzelvariablenversuche durch, um die Behauptungen der Anbieter objektiv zu beweisen.
Die Ausrichtung von Kaufentscheidungen am Produktionserfolg führt zu höheren Margen. Es führt zu wesentlich vorhersehbareren Ergebnissen bei der Herstellung von Verbundwerkstoffen. Starten Sie noch heute Ihre nächste Testversion. Messen Sie Ihre Grundlinie genau. Schützen Sie Ihre Werkzeuge, stärken Sie Ihre Bediener und steigern Sie Ihren Ertrag. Lassen Sie Ihre nächste Entscheidung über die Beschaffung von Chemikalien von Daten leiten.
A: Semipermanente kosten anfangs mehr pro Gallone. Bei der Großserienproduktion sind die Kosten pro Teil jedoch in der Regel deutlich geringer. Sie ermöglichen mehrere Züge pro Anwendung. Dies reduziert die Arbeitszeit erheblich und verhindert eine schnelle Schimmelbildung. Opfermittel erfordern eine ständige Neuanwendung, was die versteckten Arbeitskosten in die Höhe treibt und die Produktionslinien verlangsamt.
A: Ein gültiger Test sollte mindestens einen vollständigen Reinigungszyklus umfassen. Es muss mit der ersten Formvorbereitungsphase begonnen werden. Der Vorgang sollte genau bis zu dem Punkt fortgesetzt werden, an dem die Form erneut entfernt werden muss. Dieser Zeitrahmen erfasst die Aufbauraten, Übertragungsprobleme und tatsächliche Wartungsausfallzeiten genau. Ein kürzerer Versuch wird langfristige Verschmutzungsprobleme verbergen.
A: Zeigen Sie auf versteckte Variablen in Ihrem Prozess. Im Laufe der Zeit kommt es zu einer Verschlechterung der Werkzeugoberfläche, wodurch Mikrokratzer entstehen. Änderungen der Luftfeuchtigkeit in der Werkstatt oder der Umgebungstemperatur wirken sich stark auf die chemische Aushärtung aus. Auch leichte Abweichungen in der Harzformulierung können das Klebeverhalten verändern. Diese Veränderungen erfordern eine Anpassung Ihrer spezifischen Freisetzungsanwendungstechnik, um die neue Umweltrealität auszugleichen.


