


WhatsApp:
+86- 18123969340
+86- 13691824013

Visualizações: 0 Autor: Editor do site Horário de publicação: 12/10/2026 Origem: Site


Muitos fabricantes de compósitos caem numa perigosa armadilha de aquisição. Eles avaliam os fornecedores de produtos químicos apenas pela etiqueta de preço no tambor. Este preço inicial por volume raramente reflete o rendimento operacional real. O verdadeiro problema reside nas ineficiências ocultas da produção. Produtos químicos baratos geralmente exigem reaplicação frequente e causam desperdícios inesperados. Com o tempo, essas despesas ocultas aumentam drasticamente as despesas gerais de produção. Você precisa de uma fórmula objetiva e baseada em evidências. Este guia fornece aos engenheiros de processo e gerentes de compras um método de cálculo claro. Vamos nos concentrar em determinar o verdadeiro custo de um agente com base em peças viáveis e sem defeitos. Medir com precisão essas métricas durante um teste de qualificação é a única maneira de validar as afirmações do fornecedor. Ao final deste guia, você saberá exatamente como projetar o ROI de longo prazo. Você deixará de comprar galões baratos e começará a comprar peças de sucesso.
O preço por volume é enganoso: um custo mais baixo por galão muitas vezes mascara frequências de aplicação mais altas e maiores taxas de refugo, inflacionando o custo real por peça.
Custos ocultos geram despesas totais: O tempo de inatividade para limpeza de ferramentas, mão de obra para reaplicação e retrabalho/sucata de peças superam significativamente o custo do produto químico bruto.
A métrica da “peça aceita”: A linha de base mais confiável para avaliar a eficiência química é dividir os custos totais do processo pelo número de peças livres de defeitos produzidas em uma produção específica.
Testes baseados em dados: Estruturar um teste controlado é essencial para isolar variáveis e capturar dados precisos de consumo e tempo de ciclo.
Devemos repensar a forma como compramos produtos químicos. A comparação do preço da fatura inicial falha completamente. Ele ignora as realidades de fabricação em seu chão de fábrica. Você pode economizar dinheiro em um tambor barato. No entanto, sua linha de produção paga uma penalidade pesada mais tarde. A falácia do custo por galão cega os departamentos de compras para os drenos operacionais diários. Eles veem economias no papel. Enquanto isso, os operadores lutam para manter a produção em movimento.
A eficiência de transferência varia muito entre as formulações. Os ingredientes ativos formam a barreira real. Os solventes transportadores simplesmente fornecem esses ingredientes. Líquidos baratos geralmente usam solventes transportadores pesados. Eles parecem altamente acessíveis por galão inicialmente. No entanto, eles deixam muito poucos ingredientes ativos. O solvente simplesmente evapora no ar. Sólidos mais elevados podem custar mais antecipadamente. Você precisa de significativamente menos volume por aplicativo. Eles constroem uma barreira robusta de forma rápida e eficiente. Você usa onças em vez de galões.
A frequência da aplicação influencia fortemente seus resultados financeiros. O deslizamento ajuda uma peça a se separar facilmente. A durabilidade determina a velocidade geral de produção. Um prêmio O agente desmoldante composto oferece durabilidade excepcional. Pode permitir vários pulls por aplicativo. Você pulveriza a ferramenta uma vez. Então, você puxa cinco ou seis peças limpas. Alternativas mais baratas geralmente não possuem essa durabilidade química. Eles forçam os operadores a pulverizar o molde após cada ciclo. Essa reaplicação constante desperdiça mão de obra cara. Interrompe a produção desnecessariamente. Ele introduz um enorme gargalo oculto em sua programação diária.
Ignorando totalmente a porcentagem de conteúdo sólido ativo.
Concentrando-se estritamente nos orçamentos de compra em vez dos rendimentos de produção.
Deixar de consultar os operadores do chão de fábrica sobre as dificuldades diárias de aplicação.
Comprar tambores a granel antes de realizar um teste de validação em pequena escala.
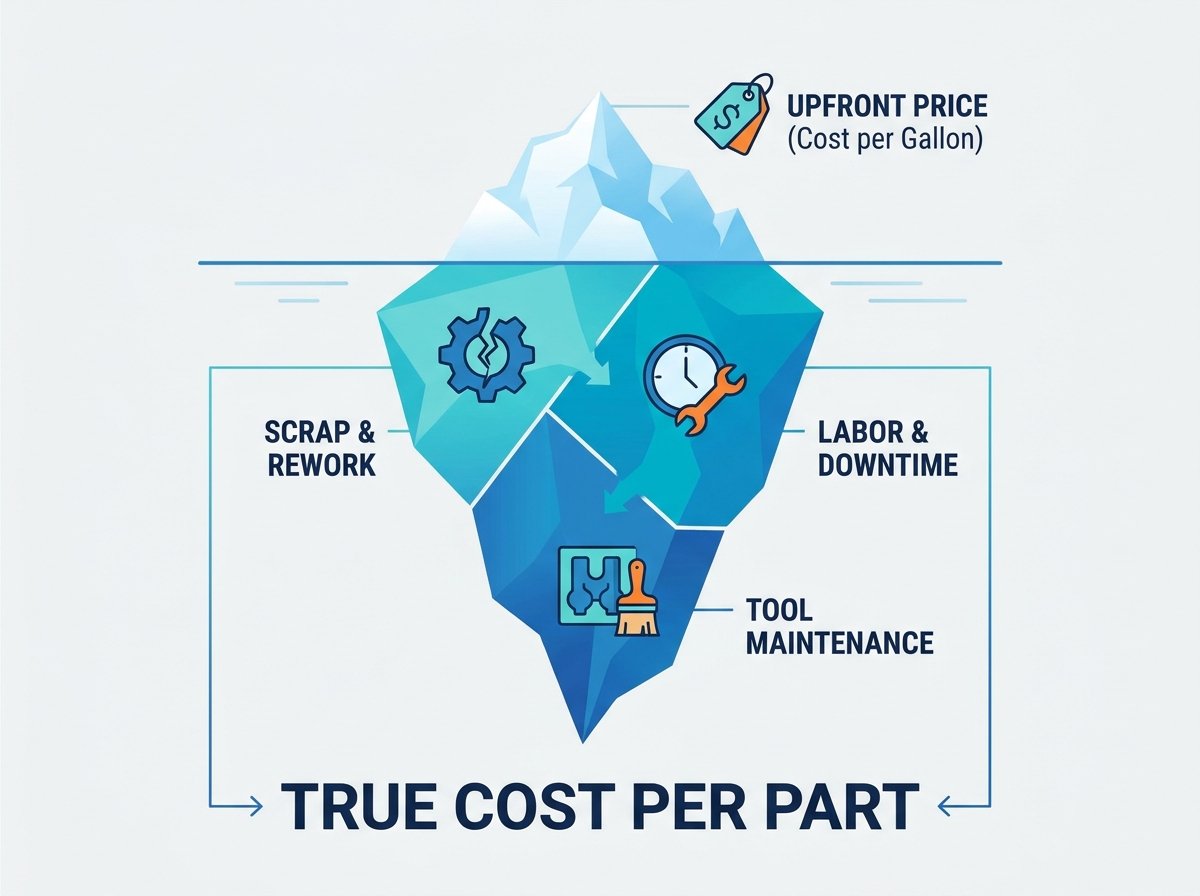
Pare de adivinhar sobre despesas com produtos químicos. O cálculo básico depende de uma fórmula simples. Ele revela suas despesas genuínas de fabricação. Você deve ir além das estimativas aproximadas. A engenharia de processos requer dados concretos.
Aqui está a estrutura de cálculo fundamental. Você divide as despesas totais do processo pela produção bem-sucedida. A fórmula é: (Custo total do agente desmoldante usado + Total de mão de obra/tempo de inatividade associado + Custo total de sucata/retrabalho) / Número de peças aceitas. Esta equação isola o encargo financeiro preciso. Atribui todos os custos ocultos diretamente a uma parte viável. Elimina todos os pontos cegos orçamentais.
O rastreamento do consumo de produtos químicos requer precisão rigorosa. Você não pode adivinhar o uso com base nos tempos de pulverização visuais. A dinâmica dos fluidos distorce essas estimativas visuais. O desgaste do bico altera os volumes de pulverização diariamente. Descreva métodos rigorosos para medir cuidadosamente o uso real. A melhor prática envolve a pesagem do equipamento físico de pulverização. Pese o recipiente antes do início do turno. Pese novamente após o término do turno. Isso produz a massa exata do produto químico consumido. Ele elimina completamente todas as suposições do operador.
O tempo de trabalho e de ciclo representam enormes fugas financeiras. Você deve quantificar a variável tempo com precisão. Calcule o salário por hora do operador que aplica o agente. Além disso, calcule a taxa específica da máquina durante o tempo de aplicação. Quando um molde fica ocioso, ele gera receita zero. Uma aplicação mais rápida minimiza esse dispendioso tempo de inatividade. Processos lentos de limpeza esgotam sua lucratividade. Cada minuto gasto no polimento rouba um minuto de tempo de cura ativa. Devemos contabilizar estes minutos perdidos na fórmula final.
Use uma balança digital calibrada para todas as tarefas de pesagem química.
Registrar o tempo de aplicação do operador separadamente do tempo geral de preparação do molde.
Registre o tempo de inatividade da máquina causado especificamente pela reaplicação de produtos químicos.
Treine os operadores para usar padrões de pulverização consistentes durante os períodos de avaliação.
A sucata continua sendo a variável mais cara na fabricação de compósitos. Uma única peça descartada desperdiça resina cara. Arruina os tecidos de reforço técnico. Isso desperdiça horas de trabalho do operador. Ele também queima um tempo valioso da máquina. Devemos rastrear essas falhas incansavelmente.
O baixo desempenho da liberação causa defeitos muito específicos. A pré-liberação ocorre no início do ciclo de cura. A peça se separa prematuramente da ferramenta. Isso arruína completamente a estabilidade dimensional. Olhos de peixe e opacidade estragam o acabamento cosmético. Eles forçam os trabalhadores a lixar e polir a superfície posteriormente. As peças que ficam presas no molde representam o pior cenário. Os operadores os retiram com força. Freqüentemente, danificam a peça e a ferramenta cara.
As sensibilidades específicas dos materiais exigem atenção rigorosa. Avaliando um O agente de liberação de resina epóxi requer uma observação cuidadosa das reações exotérmicas. Os epóxis ficam extremamente quentes durante a cura. Eles apresentam graves riscos de ligação química. A barreira de liberação pode falhar sob altas temperaturas. Se isso acontecer, o epóxi adere diretamente à ferramenta. Isto degrada rapidamente a superfície da ferramenta. Isso força enormes despesas de reparo. Você não pode permitir a falha da barreira durante uma exotérmica de alta temperatura.
O cálculo do impacto da sucata requer uma estrutura estruturada. Adicione o custo da matéria-prima para cada peça sucateada. Inclua as horas de trabalho perdidas gastas na construção. Atribua esta penalização combinada ao encargo global dos custos dos produtos químicos. Isso cria uma visão realista do desempenho do fornecedor.
Estrutura de atribuição de custo de sucata
| Tipo de defeito | Causa primária | Desperdício de material | Impacto de mão de obra (horas) |
|---|---|---|---|
| Distorção de pré-lançamento | Formulação de deslizamento excessivo | Resina completa e fibra | 1,5 a 3,0 |
| Olhos de peixe / Opacos | Transferência química desigual | Revestimento de gel de superfície | 0,5 a 1,5 (Retrabalho) |
| Colagem / Colagem | Falha de calor da barreira | Peça completa mais danos à ferramenta | 5.0+ (Extração e Reparo) |
| Acúmulo de resina | Baixa durabilidade da formulação | Nenhum diretamente | 2.0 (Limpeza pesada) |
O acúmulo de molde determina seu ritmo de produção. A transferência química pesada suja rapidamente a superfície do molde. O acúmulo de estireno e resina também ocorre com o tempo. Esses depósitos teimosos determinam seu cronograma de limpeza. Eles forçam você a interromper totalmente a produção. Um molde sujo não pode produzir uma peça aceita.
A avaliação do tempo de inatividade expõe grandes despesas ocultas. Quando um molde fica off-line, você perde horas valiosas de produção. Devemos calcular o verdadeiro custo deste tempo perdido. A limpeza pesada leva turnos inteiros para ser concluída. A remoção química e a nova selagem exigem trabalho meticuloso. Multiplique a taxa de receita horária da sua máquina por essas horas perdidas. O número resultante geralmente supera sua fatura mensal de produtos químicos. Você rapidamente percebe que agentes baratos custam uma fortuna em tempo de limpeza.
Métodos de limpeza agressivos aceleram rapidamente o desgaste da ferramenta. Agentes inferiores forçam você a usar solventes agressivos. Você pode recorrer a jatos frequentes de gelo seco. Esses métodos abrasivos degradam o gel coat da ferramenta. Eles reduzem significativamente a vida útil geral da ferramenta. Isso adiciona enormes taxas de substituição aos seus custos de capital de longo prazo. Proteger a superfície do molde economiza milhares de dólares anualmente. Uma barreira superior reduz drasticamente a frequência de limpeza. Mantém o molde em produção por mais tempo.
Programe a limpeza preventiva com base na contagem de puxadas e não na sujeira visual.
Acompanhe as horas exatas gastas na remoção de moldes a cada mês.
Calcule a receita perdida durante essas janelas de manutenção específicas.
Evite jateamento abrasivo, a menos que seja absolutamente necessário para a remoção de polímeros duros.
Você precisa de dados objetivos, não de argumentos de vendas. A estruturação de um ensaio controlado requer uma disciplina rigorosa de fabricação. Isolar variáveis fornece uma comparação verdadeiramente válida. Execute o teste exatamente no mesmo molde. Use o mesmo operador para ambos os produtos químicos. Mantenha o mesmo sistema de resina. Mantenha condições ambientais idênticas na loja. Alterar qualquer outra variável arruína a validade do teste.
Estabelecer a linha de base sempre vem em primeiro lugar. Execute seu produto químico de base atual por uma semana inteira. Você deve capturar dados precisos do estado atual. Faça isso antes de apresentar o novo agente. Isso lhe dá um ponto de comparação claro. Não pule esta etapa crucial de benchmarking.
Os protocolos de coleta de dados mantêm o objetivo do ensaio. Os operadores devem registrar métricas específicas meticulosamente. Eles não podem confiar na memória no final de um turno.
Duração total do turno e tempo exato de atividade da máquina.
Número de pulls bem-sucedidos por único aplicativo.
Contagem exata de sucata e contagem de pequenos defeitos.
Tempo total gasto limpando ou polindo o molde.
Aplique uma lógica estrita de seleção aos resultados finais. Recomendo avançar apenas com formulações superiores. O vencedor deverá demonstrar uma redução verificável nos custos finais. O custo por peça aceita é a única métrica em que você deve confiar. Ignore completamente o preço da fatura por tambor. Os dados revelarão o verdadeiro vencedor financeiro.
Gráfico de comparação de ensaio de agente de liberação
| Métrica rastreada | Linha de base atual Química | Nova formulação de ensaio | Impacto financeiro |
|---|---|---|---|
| Preço por galão | US$ 45,00 | US$ 85,00 | Fatura inicial mais alta |
| Pulls por aplicativo | 1 a 2 puxadas | 5 a 7 puxadas | Redução massiva de mão de obra |
| Taxa de sucata | 4,5% | 1,2% | Economia significativa de materiais |
| Frequência de limpeza | A cada 50 ciclos | A cada 150 ciclos | Maior tempo de atividade da máquina |
| Custo por peça aceita | US$ 2,15 | US$ 1,42 | 34% de redução de custos |
A avaliação dos agentes desmoldantes requer uma perspectiva holística. Você não pode usar uma lente de aquisição estreita. Devemos analisar todo o processo minuciosamente. Você deve medir exatamente o que acontece no chão de fábrica.
Priorize o “custo por peça aceita” em vez do preço por volume.
Acompanhe com precisão o tempo de ciclo e o tempo de inatividade da ferramenta.
Quantifique cada peça descartada na avaliação química final.
Execute testes controlados e de variável única para comprovar objetivamente as afirmações do fornecedor.
Alinhar as decisões de compra com o sucesso da produção gera margens mais altas. Ele cria resultados de fabricação composta muito mais previsíveis. Comece seu próximo teste hoje. Meça sua linha de base com precisão. Proteja suas ferramentas, capacite seus operadores e aumente seu rendimento. Deixe que os dados orientem sua próxima decisão de fornecimento de produtos químicos.
R: Inicialmente, os semipermanentes custam mais por galão. No entanto, eles geralmente geram um custo por peça muito menor na produção de grandes volumes. Eles permitem vários pulls por único aplicativo. Isso reduz enormemente o tempo de trabalho e evita o rápido acúmulo de mofo. Os agentes sacrificiais exigem reaplicação constante, o que aumenta as despesas ocultas de mão-de-obra e retarda as linhas de produção.
R: Um teste válido deve abranger pelo menos um ciclo de limpeza completo. Deve começar desde a fase inicial de preparação do molde. Deve continuar até o ponto exato onde o molde precisa ser removido novamente. Esse período captura com precisão as taxas de acúmulo, problemas de transferência e verdadeiro tempo de inatividade para manutenção. Um teste mais curto esconderá problemas de incrustação a longo prazo.
R: Aponte para variáveis ocultas em seu processo. A degradação da superfície da ferramenta ocorre com o tempo, criando microarranhões. Mudanças na umidade da oficina ou na temperatura ambiente impactam fortemente a cura química. Pequenas variações na formulação da resina também podem alterar o comportamento de ligação. Essas mudanças exigem o ajuste de sua técnica específica de aplicação de desmoldagem para compensar a nova realidade ambiental.


