


WhatsApp:
+86- 18123969340
+86- 13691824013

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-12 Origen: Sitio


Muchos fabricantes de compuestos caen en una peligrosa trampa de adquisición. Evalúan a los proveedores de productos químicos únicamente por el precio del bidón. Este precio inicial por volumen rara vez refleja el rendimiento operativo real. El verdadero problema reside en las ineficiencias de fabricación ocultas. Los productos químicos baratos a menudo requieren una reaplicación frecuente y provocan desechos inesperados. Con el tiempo, estos gastos ocultos inflan drásticamente los gastos generales de producción. Necesita una fórmula objetiva y basada en evidencia. Esta guía proporciona a los ingenieros de procesos y gerentes de compras un método de cálculo claro. Nos centraremos en determinar el costo real de un agente en función de piezas viables y libres de defectos. Medir con precisión estas métricas durante una prueba de calificación es la única forma de validar las afirmaciones de los proveedores. Al final de esta guía, sabrá exactamente cómo proyectar el retorno de la inversión a largo plazo. Dejará de comprar galones baratos y comenzará a comprar repuestos exitosos.
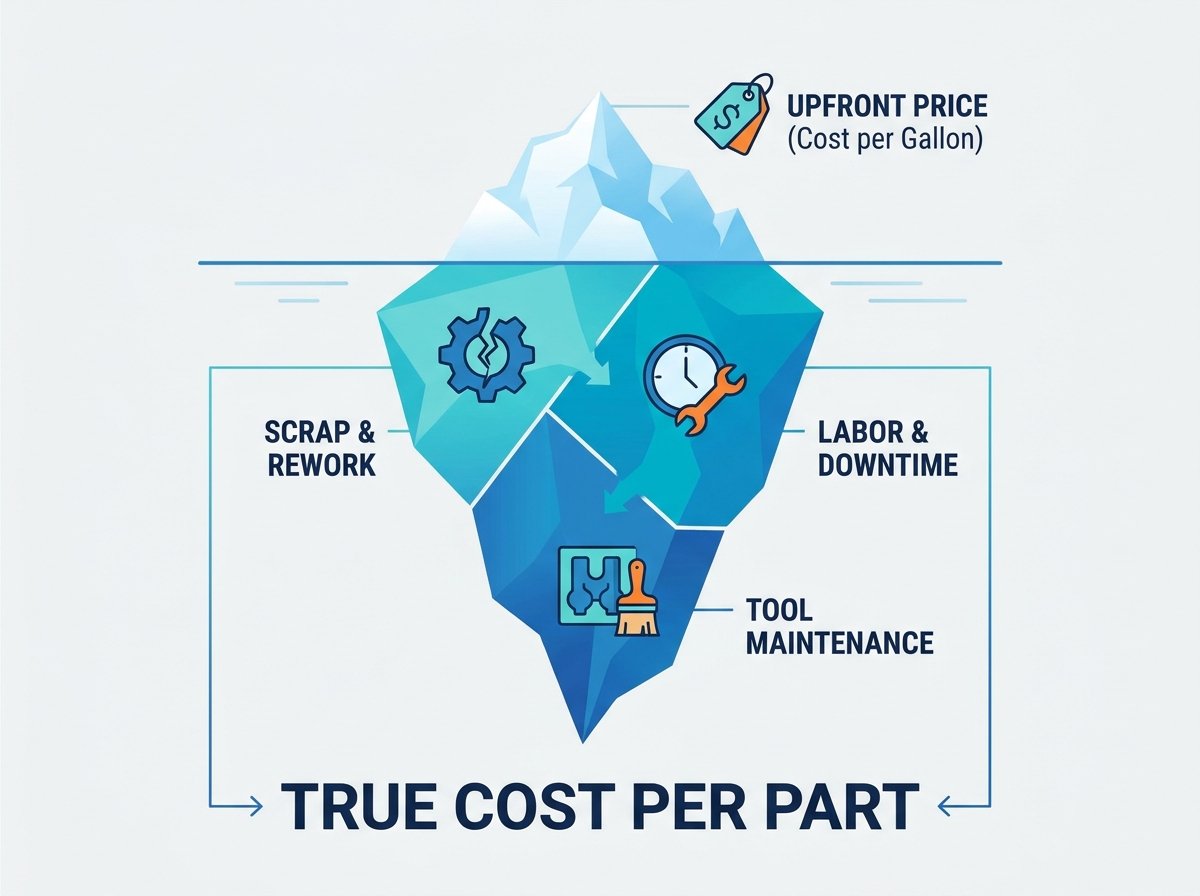
El precio por volumen es engañoso: un costo más bajo por galón a menudo enmascara frecuencias de aplicación más altas y mayores tasas de desechos, lo que infla el costo real por pieza.
Los costos ocultos impulsan el gasto total: el tiempo de inactividad por limpieza de herramientas, la mano de obra para la reaplicación y el retrabajo o desecho de piezas superan significativamente el costo de los productos químicos sin procesar.
La métrica de la 'pieza aceptada': la base más confiable para evaluar la eficiencia química es dividir los costos totales del proceso por la cantidad de piezas libres de defectos producidas en una serie de producción específica.
Ensayos basados en datos: estructurar un ensayo controlado es esencial para aislar variables y capturar datos precisos sobre el consumo y el tiempo del ciclo.
Debemos repensar cómo compramos productos químicos. Comparar el precio de factura inicial falla por completo. Ignora las realidades de fabricación en su taller. Podrías ahorrar dinero en un tambor barato. Sin embargo, su línea de producción pagará una pesada penalización más adelante. La falacia del costo por galón ciega a los departamentos de compras ante los drenajes operativos diarios. Ven ahorros en papel. Mientras tanto, los operadores luchan por mantener la producción en marcha.
La eficiencia de la transferencia varía enormemente entre formulaciones. Los ingredientes activos forman la barrera real. Los disolventes portadores simplemente entregan esos ingredientes. Los líquidos baratos suelen utilizar disolventes portadores pesados. Inicialmente parecen muy asequibles por galón. Sin embargo, dejan muy pocos ingredientes activos. El disolvente simplemente se evapora en el aire. Los sólidos más altos podrían costar más por adelantado. Sin embargo, necesitas un volumen significativamente menor por aplicación. Construyen una barrera robusta de forma rápida y eficiente. Usas onzas en lugar de galones.
La frecuencia de la aplicación influye en gran medida en sus resultados. El deslizamiento ayuda a que una pieza se separe fácilmente. La durabilidad dicta la velocidad general de producción. Una prima El agente desmoldante compuesto ofrece una durabilidad excepcional. Podría permitir múltiples extracciones por aplicación. Rocías la herramienta una vez. Luego, sacas cinco o seis piezas limpias. Las alternativas más baratas suelen carecer de esta durabilidad química. Obligan a los operadores a rociar el molde después de cada ciclo. Esta constante reaplicación desperdicia mano de obra costosa. Detiene la producción innecesariamente. Introduce un enorme cuello de botella oculto en su agenda diaria.
Ignorando por completo el porcentaje de contenido sólido activo.
Centrarse estrictamente en los presupuestos de compras en lugar de en los rendimientos de fabricación.
No consultar a los operadores del taller sobre los problemas diarios con las aplicaciones.
Comprar tambores a granel antes de realizar una prueba de validación a pequeña escala.
Deja de adivinar sobre los gastos de productos químicos. El cálculo básico se basa en una fórmula sencilla. Revela su gasto de fabricación real. Debe ir más allá de las estimaciones aproximadas. La ingeniería de procesos requiere datos concretos.
Aquí está el marco de cálculo fundamental. Divide los gastos totales del proceso por el resultado exitoso. La fórmula es: (Costo total del agente desmoldante utilizado + Mano de obra/tiempo de inactividad total asociado + Costo total de desechos/retrabajo) / Número de piezas aceptadas. Esta ecuación aísla la carga financiera precisa. Asigna cada costo oculto directamente a una parte viable. Elimina todos los puntos ciegos presupuestarios.
El seguimiento del consumo de productos químicos requiere una precisión estricta. No se puede adivinar el uso basándose en los tiempos de pulverización visuales. La dinámica de fluidos distorsiona esas estimaciones visuales. El desgaste de la boquilla cambia los volúmenes de aspersión diariamente. Describa cuidadosamente métodos estrictos para medir el uso real. La mejor práctica consiste en pesar el equipo de pulverización física. Pese el recipiente antes de comenzar un turno. Péselo nuevamente una vez finalizado el turno. Esto produce la masa exacta de producto químico consumido. Elimina por completo todas las conjeturas del operador.
La mano de obra y el tiempo del ciclo representan fugas financieras masivas. Debe cuantificar la variable tiempo con precisión. Calcule el salario por hora del operador que aplica el agente. Además, calcule la velocidad específica de la máquina durante el tiempo de aplicación. Cuando un molde permanece inactivo, no genera ingresos. Una aplicación más rápida minimiza este costoso tiempo de inactividad. Los procesos de limpieza lentos agotan su rentabilidad. Cada minuto dedicado al pulido roba un minuto de tiempo de curado activo. Hay que dar cuenta de estos minutos perdidos en la fórmula final.
Utilice una báscula digital calibrada para todas las tareas de pesaje de productos químicos.
Registre el tiempo de aplicación del operador por separado del tiempo general de preparación del molde.
Registre el tiempo de inactividad de la máquina causado específicamente por la reaplicación de productos químicos.
Capacite a los operadores para que utilicen patrones de pulverización consistentes durante los períodos de evaluación.
La chatarra sigue siendo la variable más cara en la fabricación de compuestos. Una sola pieza desechada desperdicia resina costosa. Arruina los tejidos técnicos de refuerzo. Desperdicia horas de trabajo del operador. También quema valioso tiempo de la máquina. Debemos seguir estos fracasos sin descanso.
Un rendimiento deficiente de la liberación provoca defectos muy específicos. La liberación previa ocurre temprano en el ciclo de curado. La pieza se separa prematuramente de la herramienta. Esto arruina por completo la estabilidad dimensional. Los ojos de pez y el efecto opaco arruinan el acabado cosmético. Obligan a los trabajadores a lijar y pulir la superficie más tarde. Las piezas que se pegan en el molde representan el peor de los casos. Los operadores los sacan con fuerza. A menudo dañan tanto la pieza como la costosa herramienta.
Las sensibilidades específicas de los materiales exigen una atención estricta. Evaluando un El agente liberador de resina epoxi requiere observar de cerca las reacciones exotérmicas. Los epoxi se calientan mucho durante el curado. Presentan graves riesgos de enlaces químicos. La barrera de liberación puede fallar bajo altas temperaturas. Si esto sucede, el epoxi se adhiere directamente a la herramienta. Esto degrada rápidamente la superficie de la herramienta. Obliga a gastos de reparación masivos. No puede permitirse el lujo de fallar la barrera durante una exotermia de alto calor.
Calcular el impacto de la chatarra requiere un marco estructurado. Sume el costo de las materias primas por cada pieza desechada. Incluya las horas de trabajo perdidas dedicadas a su construcción. Asigne esta penalización combinada a la carga general del costo de los productos químicos. Esto crea una visión realista del desempeño del proveedor.
Marco de asignación de costos de chatarra
| Tipo de defecto | Causa principal | Material desperdiciado | Impacto laboral (horas) |
|---|---|---|---|
| Distorsión previa al lanzamiento | Formulación de deslizamiento excesivo | Totalmente resina y fibra. | 1,5 a 3,0 |
| Ojos de pez / embotamiento | Transferencia química desigual | capa de gel superficial | 0,5 a 1,5 (Retrabajo) |
| Pegado / Unión | Fallo de calor de barrera | Daños en pieza completa más herramienta | 5.0+ (Extracción y reparación) |
| Acumulación de resina | Baja durabilidad de la formulación | Ninguno directamente | 2.0 (limpieza profunda) |
La acumulación de moho dicta su ritmo de producción. La transferencia química intensa ensucia rápidamente la superficie del molde. Con el tiempo también se produce acumulación de estireno y resina. Estos depósitos rebeldes dictan su programa de limpieza. Te obligan a detener la producción por completo. Un molde sucio no puede producir una pieza aceptada.
La valoración del tiempo de inactividad expone importantes gastos ocultos. Cuando un molde deja de funcionar, se pierden valiosas horas de producción. Hay que calcular el coste real de este tiempo perdido. La limpieza profunda requiere turnos enteros para completarse. El decapado químico y el resellado requieren una mano de obra meticulosa. Multiplique la tasa de ingresos por hora de su máquina por estas horas perdidas. La cifra resultante suele eclipsar su factura mensual de productos químicos. Rápidamente te das cuenta de que los agentes baratos cuestan una fortuna en tiempo de limpieza.
Los métodos de limpieza agresivos aceleran rápidamente el desgaste de las herramientas. Los agentes inferiores te obligan a utilizar disolventes fuertes. Podría recurrir a la limpieza criogénica frecuente. Estos métodos abrasivos degradan la capa de gel de las herramientas. Reducen significativamente la vida útil total de la herramienta. Esto añade enormes tarifas de reemplazo a sus costos de capital a largo plazo. Proteger la superficie de su molde le ahorra miles de dólares al año. Una barrera superior reduce drásticamente la frecuencia de limpieza. Mantiene el molde en producción por más tiempo.
Programe la limpieza preventiva basándose en el número de tirones, no en la suciedad visual.
Realice un seguimiento de las horas exactas dedicadas a desmoldar cada mes.
Calcule los ingresos perdidos durante estos períodos de mantenimiento específicos.
Evite el chorro abrasivo a menos que sea absolutamente necesario para eliminar el polímero duro.
Necesita datos objetivos, no argumentos de venta. La estructuración de un ensayo controlado requiere una estricta disciplina de fabricación. Aislar variables proporciona una comparación verdaderamente válida. Realice la prueba exactamente en el mismo molde. Utilice el mismo operador para ambos productos químicos. Mantenga el mismo sistema de resina. Mantenga condiciones ambientales idénticas en el taller. Cambiar cualquier otra variable arruina la validez del ensayo.
Establecer la línea de base siempre es lo primero. Utilice su producto químico de referencia actual durante una semana completa. Debe capturar datos precisos del estado actual. Haga esto antes de presentar al nuevo agente. Esto le da un claro punto de comparación. No se salte este paso crucial de evaluación comparativa.
Los protocolos de recopilación de datos mantienen el objetivo del ensayo. Los operadores deben registrar métricas específicas meticulosamente. No pueden confiar en la memoria al final de un turno.
Duración total del turno y tiempo de actividad exacto de la máquina.
Número de extracciones exitosas por aplicación única.
Recuento exacto de desechos y recuento de defectos menores.
Tiempo total dedicado a limpiar o pulir el molde.
Aplique una lógica de preselección estricta a los resultados finales. Se recomienda seguir adelante sólo con formulaciones superiores. El ganador deberá demostrar una reducción comprobable de los costes finales. El costo por pieza aceptada es la única métrica en la que debe confiar. Ignore por completo el precio de factura por tambor. Los datos revelarán quién es el verdadero ganador financiero.
Cuadro comparativo de prueba de agente de liberación
| Métrica rastreada | Línea de base actual Químico | Nueva formulación de prueba | Impacto financiero |
|---|---|---|---|
| Precio por galón | $45.00 | $85.00 | Factura inicial más alta |
| Tiradas por aplicación | 1 a 2 tirones | 5 a 7 tirones | Reducción masiva de mano de obra |
| Tasa de chatarra | 4,5% | 1,2% | Importantes ahorros de material |
| Frecuencia de limpieza | Cada 50 ciclos | Cada 150 ciclos | Mayor tiempo de actividad de la máquina |
| Costo por pieza aceptada | $2.15 | $1.42 | 34% de reducción de costos |
La evaluación de los agentes desmoldantes requiere una perspectiva holística. No se puede utilizar una lente de adquisiciones estrecha. Debemos analizar todo el proceso a fondo. Debe medir exactamente lo que sucede en el taller.
Priorice el 'costo por pieza aceptada' sobre el precio por volumen.
Realice un seguimiento preciso del tiempo del ciclo y del tiempo de inactividad de las herramientas.
Cuantificar cada pieza desechada en la evaluación química final.
Realice pruebas controladas de una sola variable para probar objetivamente las afirmaciones de los proveedores.
Alinear las decisiones de compra con el éxito de la producción genera mayores márgenes. Crea resultados de fabricación de compuestos mucho más predecibles. Comience su próxima prueba hoy. Mida su línea de base con precisión. Proteja sus herramientas, capacite a sus operadores y aumente su rendimiento. Deje que los datos impulsen su próxima decisión de abastecimiento de productos químicos.
R: Los semipermanentes cuestan más por galón inicialmente. Sin embargo, normalmente producen un coste por pieza mucho menor en producciones de gran volumen. Permiten múltiples extracciones por cada aplicación. Esto reduce enormemente el tiempo de mano de obra y evita la rápida acumulación de moho. Los agentes sacrificiales requieren una reaplicación constante, lo que aumenta los gastos laborales ocultos y ralentiza las líneas de producción.
R: Una prueba válida debe abarcar al menos un ciclo de limpieza completo. Se debe partir de la fase inicial de preparación del molde. Debe continuar hasta el punto exacto donde el molde requiere ser desmoldado nuevamente. Este período de tiempo captura con precisión las tasas de acumulación, los problemas de transferencia y el tiempo de inactividad real por mantenimiento. Una prueba más breve ocultará problemas de contaminación a largo plazo.
R: Señale variables ocultas en su proceso. La degradación de la superficie de la herramienta ocurre con el tiempo, creando microarañazos. Los cambios en la humedad del taller o la temperatura ambiente afectan en gran medida el curado químico. Ligeras variaciones en la formulación de la resina también pueden alterar el comportamiento de unión. Estos cambios requieren ajustar su técnica de aplicación de liberación específica para compensar la nueva realidad ambiental.


