


Whatsappen:
+86- 18123969340
+86- 13691824013

Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 12-10-2026 Herkomst: Locatie


Veel composietfabrikanten trappen in een gevaarlijke inkoopval. Ze beoordelen chemische leveranciers puur op het prijskaartje op de trommel. Deze volumeprijs vooraf weerspiegelt zelden het werkelijke operationele rendement. Het echte probleem ligt in verborgen productie-inefficiënties. Goedkope chemicaliën vereisen vaak veelvuldig opnieuw aanbrengen en veroorzaken onverwacht afval. Na verloop van tijd verhogen deze verborgen kosten uw productieoverhead drastisch. Je hebt een objectieve, op bewijs gebaseerde formule nodig. Deze leidraad biedt procesingenieurs en inkoopmanagers een heldere rekenmethodiek. We zullen ons concentreren op het bepalen van de werkelijke kosten van een agent op basis van haalbare, defectvrije onderdelen. Het nauwkeurig meten van deze statistieken tijdens een kwalificatieproef is de enige manier om claims van leveranciers te valideren. Aan het einde van deze handleiding weet u precies hoe u de ROI op de lange termijn kunt projecteren. U stopt met het kopen van goedkope gallons en begint met het kopen van succesvolle onderdelen.
Volumeprijzen zijn misleidend: lagere kosten per gallon maskeren vaak hogere toepassingsfrequenties en hogere uitvalpercentages, waardoor de werkelijke kosten per onderdeel worden opgedreven.
Verborgen kosten drijven de totale uitgaven op: stilstand van het schoonmaken van gereedschappen, arbeid voor het opnieuw aanbrengen en herbewerking/afval van onderdelen wegen aanzienlijk zwaarder dan de kosten voor ruwe chemicaliën.
De 'Geaccepteerde Onderdeel'-metriek: De meest betrouwbare basis voor het evalueren van de chemische efficiëntie is het delen van de totale proceskosten door het aantal defectvrije onderdelen dat in een specifieke productierun wordt geproduceerd.
Datagestuurde onderzoeken: Het structureren van een gecontroleerd onderzoek is essentieel om variabelen te isoleren en nauwkeurige verbruiks- en cyclustijdgegevens vast te leggen.
We moeten heroverwegen hoe we chemicaliën kopen. Het vergelijken van de vooraf gemaakte factuurprijs mislukt volledig. Het negeert de productierealiteit op uw werkvloer. U kunt misschien geld besparen op een goedkope drum. Uw productielijn betaalt later echter een zware boete. De misvatting over de kosten per gallon verblindt inkoopafdelingen voor de dagelijkse operationele problemen. Ze zien besparingen op papier. Ondertussen hebben operators moeite om de productie op gang te houden.
De overdrachtsefficiëntie varieert enorm tussen formuleringen. Actieve ingrediënten vormen de eigenlijke barrière. Drageroplosmiddelen leveren eenvoudigweg deze ingrediënten. Bij goedkope vloeistoffen worden vaak zware oplosmiddelen gebruikt. Ze zien er aanvankelijk zeer betaalbaar per gallon uit. Toch laten ze heel weinig actieve ingrediënten achter. Het oplosmiddel verdampt gewoon in de lucht. Hogere vaste stoffen kunnen vooraf meer kosten. Je hebt echter aanzienlijk minder volume per applicatie nodig. Ze bouwen snel en efficiënt een robuuste barrière. Je gebruikt ounces in plaats van gallons.
De toepassingsfrequentie heeft een grote invloed op uw bedrijfsresultaten. Slip zorgt ervoor dat een onderdeel gemakkelijk loskomt. Duurzaamheid bepaalt uw algehele productiesnelheid. Een premie composiet vormlosmiddel biedt uitzonderlijke duurzaamheid. Het kan meerdere pulls per toepassing mogelijk maken. Je spuit het gereedschap één keer. Vervolgens trek je vijf of zes schone delen eruit. Goedkopere alternatieven missen deze chemische duurzaamheid meestal. Ze dwingen operators om de mal na elke cyclus te spuiten. Door dit voortdurend opnieuw aanbrengen wordt dure arbeid verspild. Het legt de productie onnodig stil. Het introduceert een enorm verborgen knelpunt in uw dagelijkse schema.
Het percentage actieve vaste stoffen wordt volledig genegeerd.
Een strikte focus op inkoopbudgetten in plaats van productieopbrengsten.
Er niet in slagen om operators op de werkvloer te raadplegen over de dagelijkse problemen met toepassingen.
Bulkvaten kopen voordat u een kleinschalige validatieproef uitvoert.
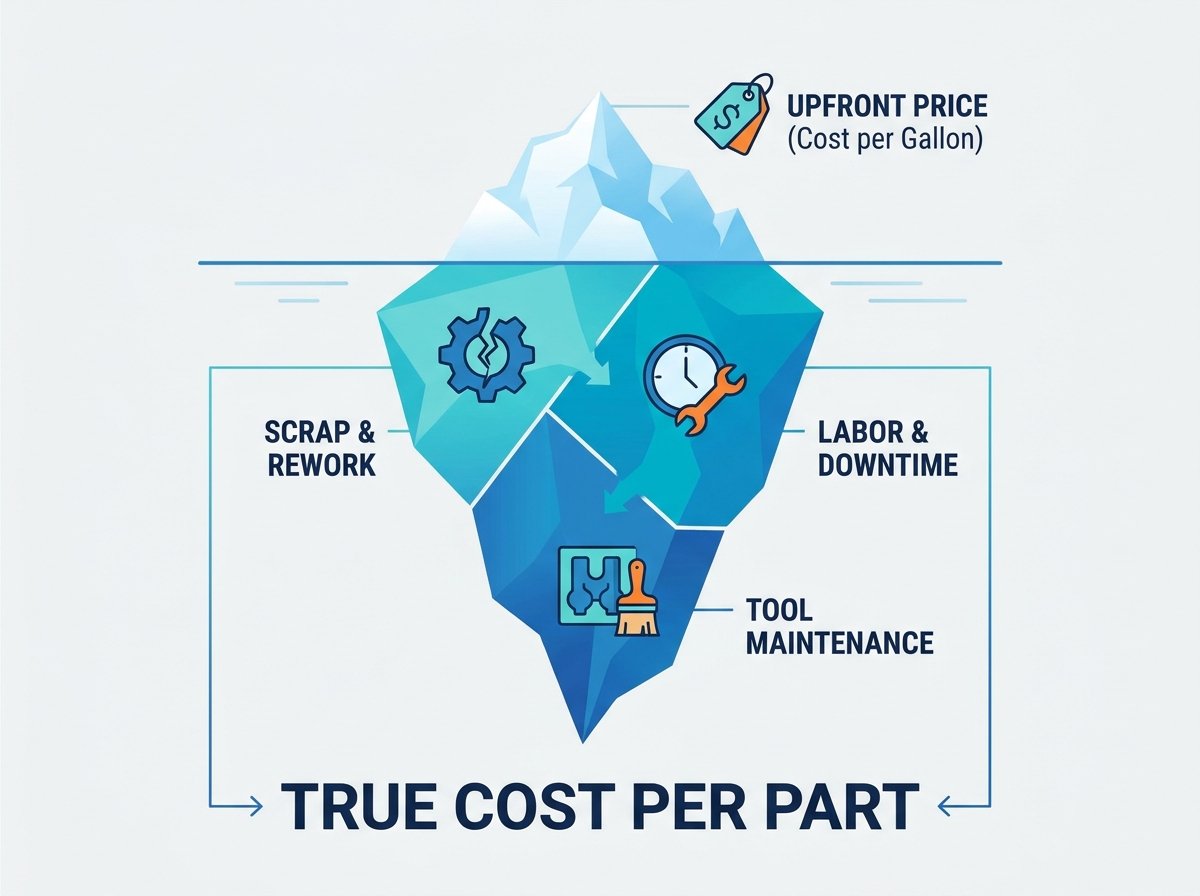
Stop met gissen naar de kosten van chemicaliën. De basisberekening is gebaseerd op een eenvoudige formule. Het onthult uw werkelijke productiekosten. Je moet verder gaan dan ruwe schattingen. Procestechniek vereist harde gegevens.
Hier vindt u het fundamentele rekenraamwerk. U deelt uw totale proceskosten door uw succesvolle output. De formule is: (Totale kosten van het gebruikte lossingsmiddel + Totale bijbehorende arbeid/uitvaltijd + Totale uitval-/herbewerkingskosten) / Aantal geaccepteerde onderdelen. Deze vergelijking isoleert de precieze financiële last. Het wijst alle verborgen kosten rechtstreeks toe aan een levensvatbaar onderdeel. Het elimineert alle budgettaire blinde vlekken.
Het volgen van het chemicaliënverbruik vereist strikte precisie. U kunt het gebruik niet raden op basis van visuele spuittijden. Vloeistofdynamica vertekent deze visuele schattingen. Mondstukslijtage verandert het spuitvolume dagelijks. Geef een overzicht van strikte methoden om het daadwerkelijke gebruik zorgvuldig te meten. De beste praktijk is het wegen van de fysieke spuitapparatuur. Weeg de bus voordat een dienst begint. Weeg het opnieuw nadat de dienst is afgelopen. Dit levert de exacte hoeveelheid verbruikte chemicaliën op. Het elimineert al het giswerk van de operator volledig.
Arbeids- en cyclustijd vertegenwoordigen enorme financiële lekken. U moet de tijdvariabele nauwkeurig kwantificeren. Bereken het uurloon van de operator die de agent inzet. Bereken ook de specifieke machinedosering tijdens de applicatietijd. Wanneer een matrijs inactief is, genereert deze geen inkomsten. Snellere toepassing minimaliseert deze dure downtime. Langzame wipe-on-processen belasten uw winstgevendheid. Elke minuut die wordt besteed aan polijsten, steelt een minuut actieve uithardingstijd. In de uiteindelijke formule moeten we rekening houden met deze verloren minuten.
Gebruik voor alle chemische weegtaken een gekalibreerde digitale weegschaal.
Registreer de aanbrengtijd van de operator afzonderlijk van de algemene voorbereidingstijd van de mal.
Registreer machine-uitvaltijd, specifiek veroorzaakt door het opnieuw aanbrengen van chemicaliën.
Train operators om consistente spuitpatronen te gebruiken tijdens evaluatieperiodes.
Schroot blijft de duurste variabele bij de productie van composieten. Een enkel afgedankt onderdeel verspilt dure hars. Het ruïneert technische versterkingsstoffen. Het gooit uren aan operatorarbeid weg. Het verbrandt ook waardevolle machinetijd. We moeten deze mislukkingen meedogenloos volgen.
Slechte releaseprestaties veroorzaken zeer specifieke defecten. Pre-release vindt vroeg in de uithardingscyclus plaats. Het onderdeel scheidt voortijdig van het gereedschap. Dit ruïneert de dimensionale stabiliteit volledig. Visogen en dofheid verpesten de cosmetische afwerking. Ze dwingen werknemers om het oppervlak later te schuren en polijsten. Onderdelen die in de mal blijven plakken, vertegenwoordigen het worstcasescenario. Operators wrikken ze met kracht los. Ze beschadigen vaak zowel het onderdeel als het dure gereedschap.
Materiaalspecifieke gevoeligheden vereisen strikte aandacht. Het evalueren van een Epoxyharslosmiddel vereist een nauwkeurige blik op exotherme reacties. Epoxies worden tijdens het uitharden extreem heet. Ze brengen ernstige chemische bindingsrisico's met zich mee. De ontgrendelingsbarrière kan bij hoge hitte defect raken. Als dit gebeurt, hecht de epoxy zich rechtstreeks aan het gereedschap. Hierdoor wordt het gereedschapsoppervlak snel aangetast. Het dwingt enorme reparatiekosten af. U kunt het zich niet veroorloven dat de barrière kapot gaat tijdens een exotherm met hoge hitte.
Het berekenen van de schrootimpact vereist een gestructureerd raamwerk. Voeg de kosten van grondstoffen toe voor elk afgedankt onderdeel. Inclusief de verloren arbeidsuren die zijn besteed aan de bouw ervan. Wijs deze gecombineerde straf toe aan de totale kosten van chemische stoffen. Hierdoor ontstaat een realistisch beeld van de prestaties van leveranciers.
Raamwerk voor toewijzing van schrootkosten
| Type defect | Primaire oorzaak | Materiaal Verspilde | arbeid Impact (uren) |
|---|---|---|---|
| Vervorming vóór de release | Overmatige slipformulering | Vol hars en vezels | 1,5 tot 3,0 |
| Visogen / saai | Ongelijkmatige chemische overdracht | Oppervlakte gelcoat | 0,5 tot 1,5 (herbewerking) |
| Kleven / Verbinden | Warmtestoring van de barrière | Volledig onderdeel plus gereedschapsschade | 5.0+ (extractie en reparatie) |
| Harsopbouw | Lage duurzaamheid van de formulering | Geen direct | 2.0 (zware reiniging) |
Schimmelvorming bepaalt uw productieritme. Zware chemische overdracht vervuilt het matrijsoppervlak snel. Ook styreen- en harsophoping treedt in de loop van de tijd op. Deze hardnekkige afzettingen bepalen uw schoonmaakschema. Ze dwingen je om de productie volledig stop te zetten. Een vuile mal kan geen geaccepteerd onderdeel opleveren.
De waardering van downtime brengt grote verborgen kosten aan het licht. Wanneer een matrijs offline gaat, verliest u waardevolle productie-uren. We moeten de werkelijke kosten van deze verloren tijd berekenen. Voor een zware schoonmaakbeurt zijn hele diensten nodig. Chemisch strippen en herverzegelen vereisen nauwgezette arbeid. Vermenigvuldig uw machine-inkomsten per uur met deze verloren uren. Het resulterende getal valt meestal in de schaduw van uw maandelijkse chemicaliënfactuur. Je realiseert je al snel dat goedkope middelen een fortuin aan schoonmaaktijd kosten.
Agressieve reinigingsmethoden versnellen de slijtage van het gereedschap snel. Inferieure middelen dwingen u agressieve oplosmiddelen te gebruiken. U kunt uw toevlucht nemen tot regelmatig droogijsstralen. Deze schuurmethoden beschadigen de gelcoat van het gereedschap. Ze verkorten de totale levensduur van het gereedschap aanzienlijk. Dit voegt enorme vervangingskosten toe aan uw kapitaalkosten op de lange termijn. Door uw schimmeloppervlak te beschermen, bespaart u jaarlijks duizenden dollars. Een superieure barrière vermindert de reinigingsfrequentie dramatisch. Het houdt de matrijs langer in productie.
Plan preventieve reiniging op basis van het aantal trekbewegingen, niet op basis van zichtbaar vuil.
Houd de exacte uren bij die u elke maand besteedt aan het strippen van mallen.
Bereken de verloren omzet tijdens deze specifieke onderhoudsvensters.
Vermijd gritstralen, tenzij dit absoluut noodzakelijk is voor het verwijderen van harde polymeren.
Je hebt objectieve gegevens nodig, geen verkooppraatjes. Het structureren van een gecontroleerde proef vereist strikte productiediscipline. Het isoleren van variabelen levert een echt geldige vergelijking op. Voer de proef uit op exact dezelfde mal. Gebruik voor beide chemicaliën dezelfde operator. Houd hetzelfde harssysteem aan. Zorg voor identieke omgevingsomstandigheden in de winkel. Het veranderen van een andere variabele ruïneert de geldigheid van de proef.
Het vaststellen van de basislijn komt altijd op de eerste plaats. Gebruik uw huidige basischemicaliën gedurende een volledige week. U moet nauwkeurige gegevens over de huidige status vastleggen. Doe dit voordat u de nieuwe agent introduceert. Dit geeft u een duidelijk vergelijkingspunt. Sla deze cruciale benchmarkingstap niet over.
Protocollen voor gegevensverzameling houden het doel van de proef in stand. Operators moeten specifieke statistieken nauwgezet registreren. Ze kunnen aan het einde van een dienst niet op hun geheugen vertrouwen.
Totale dienstduur en exacte machinebeschikbaarheid.
Aantal succesvolle pulls per enkele aanvraag.
Exacte hoeveelheid schroot en kleine defecten.
Totale tijd besteed aan het afvegen of polijsten van de mal.
Pas strikte shortlistlogica toe op de uiteindelijke resultaten. Beveel aan om alleen verder te gaan met superieure formuleringen. De winnaar moet een aantoonbare verlaging van de uiteindelijke kosten aantonen. De kosten per geaccepteerd onderdeel zijn de enige maatstaf waarop u kunt vertrouwen. Negeer de factuurprijs per drum volledig. De gegevens zullen de echte financiële winnaar onthullen.
Vergelijkingsschema proefversies
| Metriek Bijgehouden | huidige uitgangswaarde Chemische | formulering Nieuwe proefformule | Financiële impact |
|---|---|---|---|
| Prijs per gallon | $ 45,00 | $ 85,00 | Hogere vooruitbetaling |
| Trekken per toepassing | 1 tot 2 trekjes | 5 tot 7 trekjes | Enorme arbeidsreductie |
| Schroottarief | 4,5% | 1,2% | Aanzienlijke materiaalbesparingen |
| Reinigingsfrequentie | Elke 50 cycli | Elke 150 cycli | Verhoogde machine-uptime |
| Kosten per geaccepteerd onderdeel | $ 2,15 | $ 1,42 | 34% kostenreductie |
Het evalueren van lossingsmiddelen vereist een holistisch perspectief. U kunt geen smalle inkooplens gebruiken. We moeten het hele proces grondig analyseren. Je moet precies meten wat er op de werkvloer gebeurt.
Geef prioriteit aan de 'kosten per geaccepteerd onderdeel' boven bulkvolumeprijzen.
Houd de cyclustijd en gereedschapsuitval nauwkeurig bij.
Kwantificeer elk afgedankt onderdeel in de uiteindelijke chemische evaluatie.
Voer gecontroleerde tests met één variabele uit om claims van leveranciers objectief te bewijzen.
Het afstemmen van aankoopbeslissingen op productiesucces zorgt voor hogere marges. Het zorgt voor veel voorspelbaardere productieresultaten van composieten. Start vandaag nog met uw volgende proefperiode. Meet uw basislijn nauwkeurig. Bescherm uw gereedschap, geef uw operators meer mogelijkheden en verhoog uw rendement. Laat data uw volgende beslissing over de inkoop van chemicaliën bepalen.
A: Semi-permanente producten kosten aanvankelijk meer per gallon. Bij de productie van grote volumes leveren ze echter doorgaans veel lagere kosten per onderdeel op. Ze maken meerdere pulls per enkele toepassing mogelijk. Dit vermindert de arbeidstijd enorm en voorkomt snelle schimmelvorming. Opofferingsmiddelen moeten voortdurend opnieuw worden toegepast, wat de verborgen arbeidskosten opdrijft en de productielijnen vertraagt.
A: Een geldige proef moet minimaal één volledige reinigingscyclus omvatten. Het moet beginnen vanaf de eerste fase van de voorbereiding van de matrijs. Het moet doorgaan tot het exacte punt waarop de mal opnieuw moet worden gestript. Dit tijdsbestek geeft accuraat de opbouwpercentages, overdrachtsproblemen en echte onderhoudsonderbrekingen weer. Een kortere proef zal vervuilingsproblemen op de lange termijn verbergen.
A: Wijs naar verborgen variabelen in uw proces. De slijtage van het gereedschapsoppervlak treedt in de loop van de tijd op, waardoor microkrassen ontstaan. Veranderingen in de luchtvochtigheid in de werkplaats of de omgevingstemperatuur hebben een grote invloed op de chemische uitharding. Kleine variaties in de harsformulering kunnen ook het hechtingsgedrag veranderen. Deze verschuivingen vereisen een aanpassing van uw specifieke techniek voor het aanbrengen van vrijgave om te compenseren voor de nieuwe milieurealiteit.


