


ワッツアップ:
+86- 18123969340
+86- 13691824013


多くの複合材メーカーは危険な調達の罠に陥っています。彼らは純粋にドラム缶に貼られた値札だけで化学薬品サプライヤーを評価します。この前払いのボリューム価格が実際の運用利回りを反映することはほとんどありません。本当の問題は、隠れた製造の非効率性にあります。安価な化学薬品は頻繁に再塗布する必要があり、予期せぬスクラップが発生することがよくあります。時間が経つにつれて、これらの隠れた費用により、生産オーバーヘッドが大幅に膨らみます。客観的で証拠に基づいた公式が必要です。このガイドは、プロセス エンジニアと購買管理者に明確な計算方法を提供します。私たちは、実行可能で欠陥のない部品に基づいてエージェントの実際のコストを決定することに重点を置きます。認定トライアル中にこれらの指標を正確に測定することが、ベンダーの主張を検証する唯一の方法です。このガイドを最後まで読むと、長期的な ROI を予測する方法が正確にわかるようになります。安いガロンを買うのをやめて、成功した部品を購入し始めるでしょう。
ボリューム価格設定は誤解を招きやすい: ガロンあたりのコストが低いと、適用頻度の増加やスクラップ率の増加が隠蔽され、部品あたりの実際のコストが膨らむことがよくあります。
隠れたコストが総出費を増大させる: ツールの洗浄のダウンタイム、再塗布のための労力、および部品の再加工/廃棄は、原材料の化学コストを大幅に上回ります。
「合格部品」の指標:化学効率を評価するための最も信頼できるベースラインは、総プロセスコストを の数で割ることです。 欠陥のない部品 特定の生産実行で生産された
データ駆動型試験: 変数を分離し、正確な消費量とサイクルタイムのデータを取得するには、対照試験を構築することが不可欠です。
私たちは化学物質の購入方法を再考する必要があります。前払い請求額の比較は完全に失敗します。それは製造現場の製造の現実を無視しています。安いドラムを買えばお金を節約できるかもしれません。ただし、生産ラインは後で大きなペナルティを支払うことになります。ガロンあたりのコストに関する誤った考えにより、購買部門は日々の業務の無駄を認識できなくなります。彼らは節約を紙の上で見ています。一方、オペレーターは生産を継続するために奮闘しています。
転写効率は配合ごとに大きく異なります。有効成分が実際のバリアを形成します。キャリア溶媒はこれらの成分を単に届けるだけです。安価な液体には重いキャリア溶媒が使用されていることがよくあります。最初はガロン当たりの価格が非常に手頃なように見えます。しかし、有効成分はほとんど残されません。溶媒は空気中に蒸発するだけです。固形物が多いほど、前払い費用が高くなる可能性があります。ただし、アプリケーションごとに必要なボリュームは大幅に減ります。彼らは堅牢なバリアを迅速かつ効率的に構築します。ガロンの代わりにオンスを使用します。
アプリケーションの頻度は収益に大きく影響します。スリップにより部品が簡単に分離されます。耐久性は全体的な生産速度を左右します。プレミアム 複合離型剤は 優れた耐久性を発揮します。アプリケーションごとに複数のプルが可能になる場合があります。ツールに一度スプレーします。次に、きれいなパーツを 5 ~ 6 つ取り出します。安価な代替品には通常、この化学的耐久性がありません。オペレーターはサイクルごとに金型にスプレーする必要があります。この絶え間ない再適用により、高価な労力が無駄になります。不必要に生産を停止してしまいます。それはあなたの毎日のスケジュールに大きな隠れたボトルネックをもたらします。
有効固形分含有率は完全に無視します。
製造歩留まりではなく、購入予算に厳密に焦点を当てます。
日々のアプリケーションの苦労について現場のオペレータに相談できなかった。
小規模な検証試験を実行する前に、大量のドラム缶を購入する。
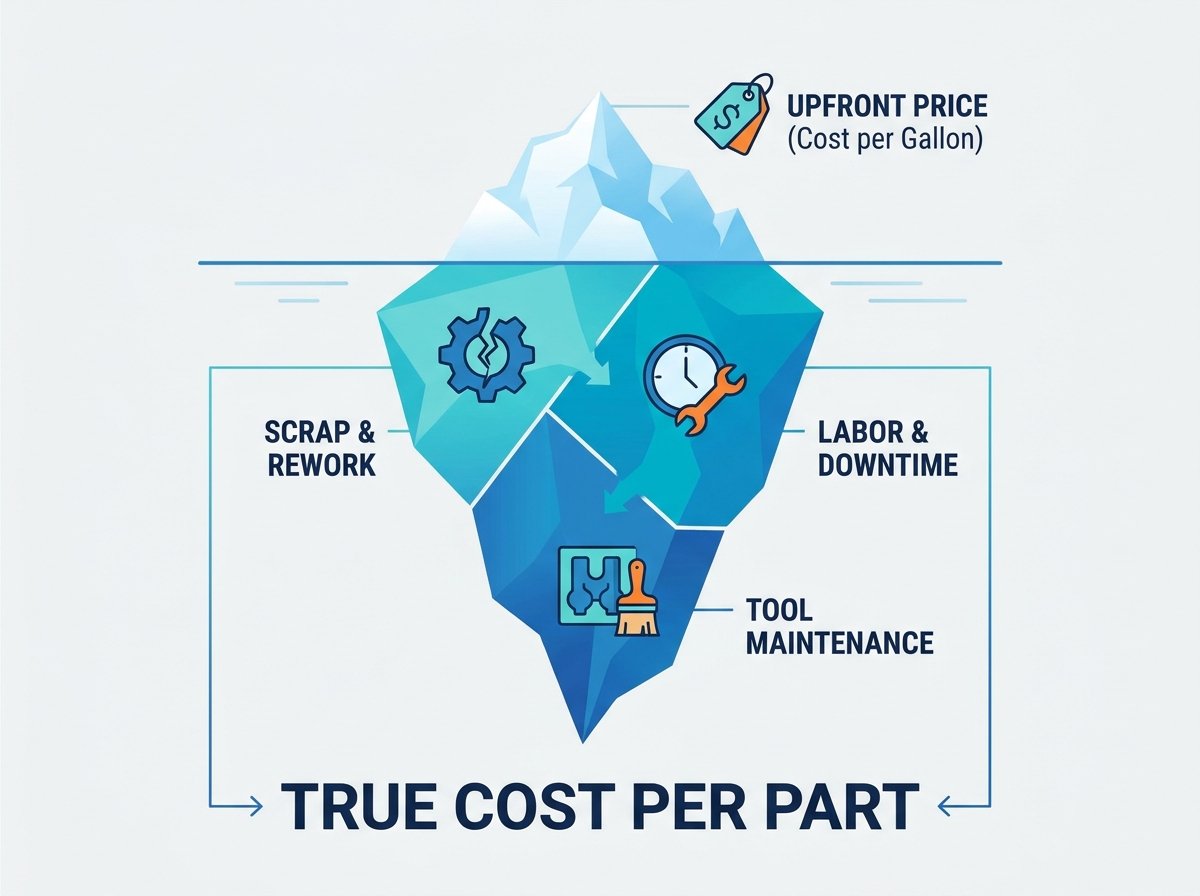
化学薬品の費用について推測するのはやめてください。基本的な計算は単純な式に基づいています。これにより、実際の製造支出が明らかになります。大まかな見積もりを超えて進む必要があります。プロセスエンジニアリングにはハードデータが必要です。
基本的な計算フレームワークは次のとおりです。プロセスの総費用を成功した成果で割ります。計算式は次のとおりです: (使用した離型剤の合計コスト + 関連する労働力/ダウンタイムの合計 + 廃棄/再加工コストの合計) / 受け入れられた部品の数。この方程式により、正確な経済的負担が分離されます。あらゆる隠れたコストを実行可能な部品に直接割り当てます。予算上の盲点をすべて排除します。
化学物質の消費量の追跡には厳密な精度が必要です。視覚的なスプレー時間に基づいて使用量を推測することはできません。流体力学はこれらの視覚的な推定を歪めます。ノズルの磨耗により、スプレー量は毎日変化します。実際の使用量を慎重に測定するための厳密な方法を概説します。ベスト プラクティスには、物理的なスプレー装置の重量を測定することが含まれます。シフトが始まる前にキャニスターの重量を量ります。シフト終了後に再度体重を量ります。これにより、消費された化学物質の正確な質量が得られます。これにより、オペレーターの推測が完全に排除されます。
労働時間とサイクルタイムは大規模な財務漏洩を表します。時間変数を正確に定量化する必要があります。エージェントを適用するオペレーターの時給を計算します。また、アプリケーション時間中の特定のマシン レートを計算します。金型がアイドル状態にあると、収益はゼロになります。アプリケーションを高速化すると、この高価なダウンタイムが最小限に抑えられます。ワイプオンプロセスが遅いと、収益性が低下します。バフ研磨に 1 分かかるごとに、アクティブな硬化時間が 1 分奪われます。最終的な計算式では、これらの失われた分を考慮する必要があります。
すべての化学計量作業には、校正されたデジタルスケールを使用してください。
オペレーターの適用時間を、一般的な金型の準備時間とは別にログに記録します。
特に化学物質の再適用によって引き起こされる機械のダウンタイムを記録します。
評価期間中に一貫したスプレー パターンを使用するようにオペレータを訓練します。
スクラップは依然として複合材製造において最も高価な変数です。部品が 1 つ廃棄されると、高価な樹脂が無駄になります。それは技術的な補強生地を台無しにします。オペレーターの何時間もの労力が無駄になります。貴重なマシン時間も消費します。私たちはこうした失敗を容赦なく追跡しなければなりません。
剥離性能が低いと、非常に特殊な欠陥が発生します。プレリリースは硬化サイクルの初期に発生します。部品がツールから早期に分離します。これにより、寸法安定性が完全に損なわれます。フィッシュアイやくすみは仕上がりの美しさを台無しにします。彼らは労働者に後で表面をやすりで磨くよう強制する。部品が金型に固着することは、最悪のシナリオを表します。オペレーターはそれらを力強くこじ開けます。多くの場合、部品と高価なツールの両方が損傷します。
材料特有の敏感さには細心の注意が必要です。評価する エポキシ樹脂剥離剤では、 発熱反応を注意深く観察する必要があります。エポキシは硬化中に非常に高温になります。これらは深刻な化学結合のリスクをもたらします。剥離バリアは高熱下では機能しなくなる可能性があります。これが起こると、エポキシがツールに直接結合します。これにより、工具表面が急速に劣化します。莫大な修繕費が必要になります。高熱の発熱中にバリアが破損することは許されません。
スクラップの影響を計算するには、構造化されたフレームワークが必要です。廃棄部品ごとに原材料費を加算します。構築に費やした労働時間の損失も含めます。この合計のペナルティを化学物質全体のコスト負担に割り当てます。これにより、ベンダーのパフォーマンスの現実的なビューが作成されます。
スクラップコスト割り当てフレームワーク
| 欠陥の種類 | 主な原因 | 材料 無駄な | 労働の影響 (時間) |
|---|---|---|---|
| プレリリースディストーション | 過剰なスリップ配合 | フルレジンとファイバー | 1.5~3.0 |
| 魚の目・くすみ | 不均一な化学物質の移動 | 表面ゲルコート | 0.5 ~ 1.5 (リワーク) |
| 貼り付け・接着 | バリア熱障害 | 部品全体と工具の損傷 | 5.0+ (抽出と修復) |
| 樹脂の蓄積 | 製剤の耐久性が低い | 直接的にはなし | 2.0 (大掃除) |
カビの蓄積は生産リズムを左右します。大量の化学薬品の移動により、金型表面が急速に汚れます。スチレンや樹脂の蓄積も時間の経過とともに発生します。これらの頑固な堆積物により、掃除のスケジュールが決まります。生産を完全に停止することを強制されます。金型が汚れていると、合格した部品を製造できません。
ダウンタイムの評価により、隠れた主要な費用が明らかになります。金型がオフラインになると、貴重な生産時間が失われます。この失われた時間の真のコストを計算する必要があります。大規模な清掃を完了するには、シフト全体がかかります。化学薬品の剥離と再封には細心の注意が必要です。時間あたりのマシン収益率に、これらの損失時間を乗算します。結果として得られる数値は、通常、毎月の化学物質の請求書に比べて小さく見えます。安い業者は掃除に莫大な費用がかかることにすぐに気づきます。
強力な洗浄方法を使用すると、工具の摩耗が急速に加速します。低品質の薬剤を使用すると、強力な溶剤の使用が必要になります。ドライアイスブラストを頻繁に行う必要があるかもしれません。これらの研磨方法はツーリングのゲルコートを劣化させます。工具全体の寿命が大幅に短くなります。これにより、長期的な資本コストに多額の交換手数料が追加されます。金型の表面を保護すると、年間数千ドルを節約できます。優れたバリアにより、清掃頻度が大幅に減少します。金型をより長く生産状態に保つことができます。
視覚的な汚れではなく、プル数に基づいて予防的クリーニングをスケジュールします。
毎月、金型の剥離に費やした正確な時間を追跡します。
これらの特定のメンテナンス期間中に失われる収益を計算します。
硬いポリマーを除去するためにどうしても必要な場合を除き、研磨ブラストは避けてください。
必要なのはセールストークではなく、客観的なデータです。対照試験を構築するには、厳格な製造規律が必要です。変数を分離すると、真に有効な比較が可能になります。まったく同じ金型でトライアルを実行します。両方の化学薬品に同じ演算子を使用します。同じ樹脂系を維持します。同一の店舗環境条件を維持します。他の変数を変更すると、トライアルの有効性が失われます。
ベースラインを確立することが常に最初に行われます。現在のベースライン化学物質を丸 1 週間実行します。正確な現在の状態データを取得する必要があります。新しいエージェントを導入する前にこれを行ってください。これにより、明確な比較ポイントが得られます。この重要なベンチマーク手順をスキップしないでください。
データ収集プロトコルは試験の目的を維持します。オペレーターは、特定のメトリクスを注意深く記録する必要があります。シフトの終わりには記憶に頼ることはできません。
総シフト時間と正確なマシン稼働時間。
単一アプリケーションごとの成功したプルの数。
正確なスクラップ数と軽微な欠陥数。
金型の拭き取りまたはバフ研磨に費やした合計時間。
厳密な候補者リストのロジックを最終結果に適用します。優れた配合のみを使用して進めることをお勧めします。勝者は、最終コストの検証可能な削減を証明する必要があります。承認された部品ごとのコストが、信頼すべき唯一の指標です。ドラムごとの請求価格は完全に無視してください。データによって、真の経済的勝者が明らかになります。
離型剤試験比較チャート
| を追跡した指標化学物質 | 現在のベースライン | 新しい試験製剤の | 財務的影響 |
|---|---|---|---|
| ガロンあたりの価格 | $45.00 | $85.00 | 高額な前払い請求書 |
| アプリケーションごとのプル数 | 1~2回引く | 5~7回引く | 大幅な省力化 |
| スクラップ率 | 4.5% | 1.2% | 材料の大幅な節約 |
| 掃除の頻度 | 50サイクルごと | 150サイクルごと | マシンの稼働時間の増加 |
| 承認された部品あたりのコスト | $2.15 | $1.42 | 34% コスト削減 |
離型剤の評価には総合的な視点が必要です。狭い調達レンズは使用できません。プロセス全体を徹底的に分析する必要があります。製造現場で何が起こっているかを正確に測定する必要があります。
バルクボリューム価格よりも「受け入れられた部品ごとのコスト」を優先します。
サイクルタイムとツールのダウンタイムを正確に追跡します。
廃棄されたすべての部品を定量化し、最終的な化学評価を行います。
制御された単一変数の試験を実行して、ベンダーの主張を客観的に証明します。
購入の意思決定を生産の成功と一致させることで、利益率が向上します。これにより、はるかに予測可能な複合材製造の結果が得られます。今日から次のトライアルを開始してください。ベースラインを正確に測定します。ツールを保護し、オペレーターに権限を与え、生産量を増やします。データを活用して次の化学物質調達の決定を推進しましょう。
A: 半永久的なものは、最初はガロンあたりのコストが高くなります。ただし、通常、大量生産では部品あたりのコストがはるかに低くなります。単一のアプリケーションごとに複数のプルが可能になります。これにより労働時間が大幅に短縮され、急速なカビの発生が防止されます。犠牲剤は継続的に再適用する必要があるため、隠れた人件費が増加し、生産ラインの速度が低下します。
A: 有効なトライアルは、少なくとも 1 回の完全なクリーニング サイクルにわたる必要があります。それは最初の金型準備段階から開始する必要があります。型を再度剥離する必要がある正確な位置まで作業を続ける必要があります。この時間枠は、ビルドアップ率、転送の問題、および実際のメンテナンスのダウンタイムを正確に把握します。トライアルを短くすると、長期的な汚れの問題が隠れてしまいます。
A: プロセス内の隠れた変数を指します。ツールの表面は時間の経過とともに劣化し、微細な傷が発生します。店内の湿度や周囲温度の変化は、化学硬化に大きな影響を与えます。樹脂配合のわずかな変化によっても、接着挙動が変化する可能性があります。これらの変化には、新しい環境の現実を補うために特定のリリース塗布技術を調整する必要があります。


