


WhatsApp:
+86- 18123969340
+86- 13691824013

Visninger: 0 Forfatter: Nettstedredaktør Publiseringstid: 2026-10-12 Opprinnelse: nettsted


Mange komposittprodusenter går i en farlig innkjøpsfelle. De vurderer kjemikalieleverandører utelukkende etter prislappen på trommelen. Denne forhåndsvolumprisen gjenspeiler sjelden det faktiske driftsavkastningen. Det virkelige problemet ligger i skjult produksjonsineffektivitet. Billige kjemikalier krever ofte gjenbruk og forårsaker uventet skrot. Over tid øker disse skjulte utgiftene dine produksjonskostnader drastisk. Du trenger en objektiv, evidensbasert formel. Denne veiledningen gir prosessingeniører og innkjøpsansvarlige en tydelig beregningsmetode. Vi vil fokusere på å bestemme den sanne kostnaden for en agent basert på levedyktige, defektfrie deler. Nøyaktig måling av disse beregningene under en kvalifiseringsprøve er den eneste måten å validere leverandørkrav. Mot slutten av denne veiledningen vil du vite nøyaktig hvordan du skal projisere langsiktig avkastning. Du vil slutte å kjøpe billige liter og begynne å kjøpe vellykkede deler.
Volumprising er misvisende: En lavere kostnad per gallon maskerer ofte høyere påføringsfrekvenser og økte skraphastigheter, noe som øker den sanne kostnaden per del.
Skjulte kostnader øker totale utgifter: Nedetid for verktøyrengjøring, arbeid for ny påføring og omarbeiding/skrot av deler oppveier betydelig kostnadene for råkjemikalier.
'Accepted Part'-beregningen: Den mest pålitelige grunnlinjen for å evaluere kjemisk effektivitet er å dele totale prosesskostnader med antall defektfrie deler produsert i en spesifikk produksjonskjøring.
Datadrevne forsøk: Å strukturere en kontrollert prøve er avgjørende for å isolere variabler og fange nøyaktige data om forbruk og syklustid.
Vi må tenke nytt om hvordan vi kjøper kjemikalier. Sammenligning av forhåndsfakturaprisen mislykkes fullstendig. Den ignorerer produksjonsrealiteter på butikkgulvet ditt. Du kan spare penger på en billig tromme. Produksjonslinjen din betaler imidlertid en stor straff senere. Feilen kostnad per gallon gjør innkjøpsavdelinger blinde for daglige driftsavløp. De ser besparelser på papiret. I mellomtiden sliter operatørene med å holde produksjonen i gang.
Overføringseffektiviteten varierer veldig mellom formuleringene. Aktive ingredienser utgjør selve barrieren. Bæreløsningsmidler leverer ganske enkelt disse ingrediensene. Billige væsker bruker ofte tunge bærere løsemidler. De ser svært rimelige ut per gallon i utgangspunktet. Likevel etterlater de seg svært få aktive ingredienser. Løsemidlet fordamper bare ut i luften. Høyere faste stoffer kan koste mer på forhånd. Du trenger imidlertid betydelig mindre volum per applikasjon. De bygger en robust barriere raskt og effektivt. Du bruker unser i stedet for gallons.
Søknadsfrekvens påvirker bunnlinjen i stor grad. Slip hjelper en del enkelt å skille. Holdbarhet dikterer din totale produksjonshastighet. En premie Kompositt formslippmiddel gir eksepsjonell holdbarhet. Det kan tillate flere trekk per applikasjon. Du sprayer verktøyet en gang. Deretter trekker du fem eller seks rene deler. Billigere alternativer mangler vanligvis denne kjemiske holdbarheten. De tvinger operatører til å spraye formen etter hver eneste syklus. Denne konstante påføringen sløser med dyrt arbeid. Det stopper produksjonen unødvendig. Den introduserer en massiv skjult flaskehals i din daglige timeplan.
Ignorerer prosentandelen av aktivt fast innhold fullstendig.
Fokuserer strengt på innkjøpsbudsjetter i stedet for produksjonsutbytte.
Unnlatelse av å konsultere operatører på butikkgulvet om daglige søknadskamper.
Kjøpe bulktromler før du kjører en liten valideringsprøve.
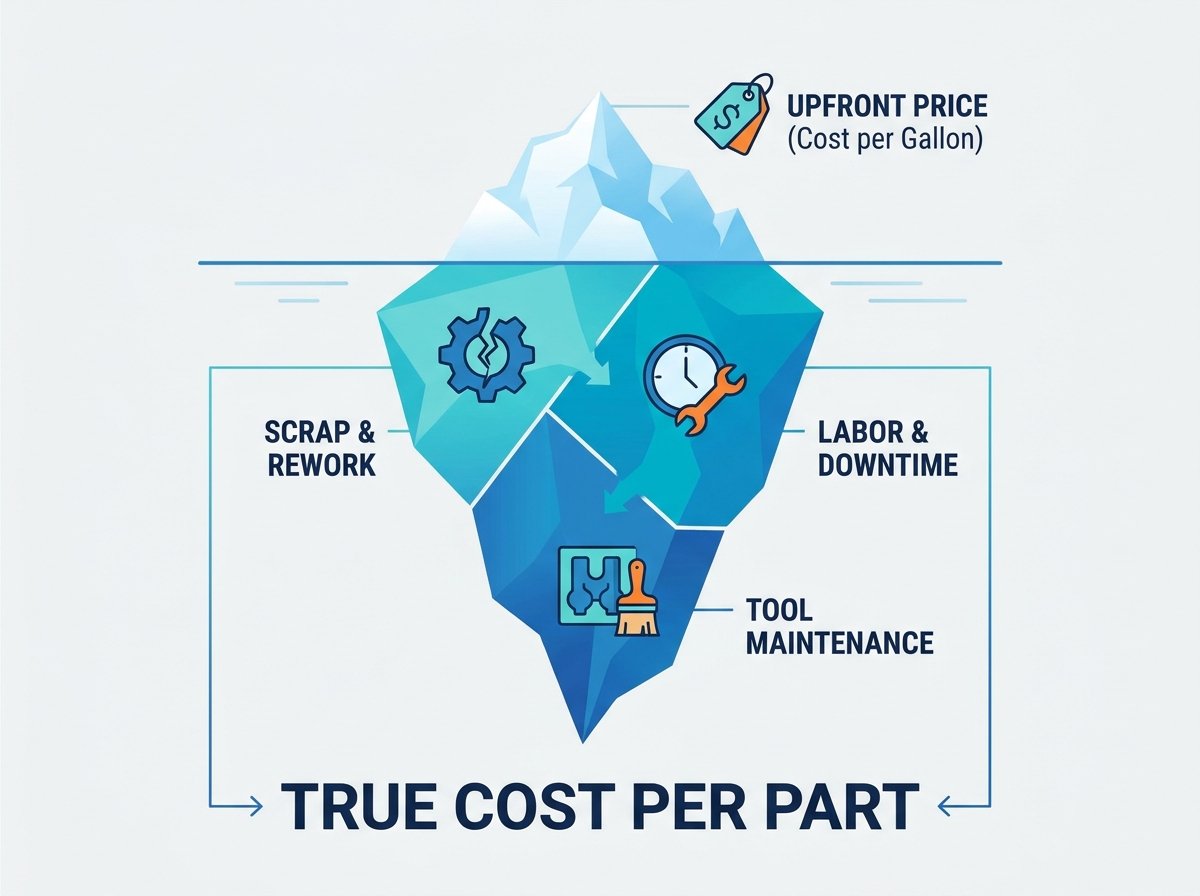
Slutt å gjette om kjemiske utgifter. Den grunnleggende beregningen er avhengig av en enkel formel. Det avslører dine ekte produksjonsutgifter. Du må gå utover grove anslag. Prosessteknikk krever harde data.
Her er den grunnleggende beregningsrammen. Du deler de totale prosessutgiftene dine på det vellykkede resultatet. Formelen er: (Total kostnad for utgivelsesmiddel brukt + total tilknyttet arbeidskraft/nedetid + total kostnad for skrap/omarbeid) / antall aksepterte deler. Denne ligningen isolerer den nøyaktige økonomiske byrden. Den tildeler hver skjulte kostnad direkte til en levedyktig del. Det eliminerer alle budsjettmessige blindsoner.
Sporing av kjemisk forbruk krever streng presisjon. Du kan ikke gjette bruk basert på visuelle spraytider. Væskedynamikk forvrenger disse visuelle estimatene. Dyseslitasje endrer sprayvolumet daglig. Skisser strenge metoder for å måle faktisk bruk nøye. Den beste praksisen innebærer å veie det fysiske sprøyteutstyret. Vei beholderen før et skift starter. Vei den igjen etter at skiftet er over. Dette gir den nøyaktige massen av forbrukt kjemikalie. Det fjerner alle operatørgjettinger fullstendig.
Arbeid og syklustid representerer enorme økonomiske lekkasjer. Du må kvantifisere tidsvariabelen nøyaktig. Beregn timelønnen til operatøren som bruker agenten. Beregn også den spesifikke maskinhastigheten under påføringstiden. Når en form står inaktiv, genererer den null inntekt. Raskere påføring minimerer denne dyre nedetiden. Langsomme påtørkingsprosesser tapper lønnsomheten din. Hvert minutt brukt på polering stjeler et minutt med aktiv herdetid. Vi må gjøre rede for disse tapte minuttene i den endelige formelen.
Bruk en kalibrert digital vekt for alle kjemiske veieoppgaver.
Logg operatørens påføringstid separat fra den generelle forberedelsestiden for formen.
Registrer maskinens nedetid spesifikt forårsaket av kjemisk påføring.
Lær operatører å bruke konsekvente sprøytemønstre under evalueringsperioder.
Skrap er fortsatt den dyreste variabelen i komposittproduksjon. En enkelt kassert del sløser med dyr harpiks. Det ødelegger tekniske armeringsstoffer. Det kaster bort timer med operatørarbeid. Det brenner også verdifull maskintid. Vi må spore disse feilene nådeløst.
Dårlig utgivelsesytelse forårsaker svært spesifikke defekter. Pre-release skjer tidlig i herdesyklusen. Delen skiller seg for tidlig fra verktøyet. Dette ødelegger dimensjonsstabiliteten fullstendig. Fiskeøyne og sløving ødelegger den kosmetiske finishen. De tvinger arbeidere til å pusse og polere overflaten senere. Deler som fester seg i formen representerer det verste scenarioet. Operatører lirker dem ut kraftig. De skader ofte både delen og det dyre verktøyet.
Materialspesifikke følsomheter krever streng oppmerksomhet. Evaluering av en epoksyharpiksfrigjøringsmiddel krever at man ser nøye på eksoterme reaksjoner. Epoksyene blir ekstremt varme under herding. De utgjør en alvorlig kjemisk bindingsrisiko. Utløsningsbarrieren kan svikte under høy varme. Hvis dette skjer, binder epoksyen seg direkte til verktøyet. Dette forringer raskt verktøyets overflate. Det tvinger fram enorme reparasjonsutgifter. Du har ikke råd til barrieresvikt under en eksoterm med høy varme.
Beregning av skrotpåvirkning krever et strukturert rammeverk. Legg til kostnadene for råvarer for hver kasserte del. Ta med de tapte arbeidstimene som er brukt på å bygge den. Tilordne denne kombinerte straffen til den totale kjemiske kostnadsbyrden. Dette skaper et realistisk syn på leverandørens ytelse.
Avfallskostnad Tilordning rammeverk
| Defekttype | Primær årsak | Materiale Bortkastet | arbeidskraft Påvirkning (timer) |
|---|---|---|---|
| Pre-release Distortion | Overdreven glideformulering | Full harpiks og fiber | 1,5 til 3,0 |
| Fiskeøyne / Dulling | Ujevn kjemisk overføring | Overflate gelcoat | 0,5 til 1,5 (omarbeid) |
| Festing / Liming | Barriere varmesvikt | Hel del pluss verktøyskade | 5.0+ (utvinning og reparasjon) |
| Harpiksoppbygging | Lav formuleringsholdbarhet | Ingen direkte | 2.0 (Tung rengjøring) |
Muggoppbygging dikterer produksjonsrytmen din. Kraftig kjemisk overføring ødelegger formoverflaten raskt. Styren og harpiksoppbygging skjer også over tid. Disse gjenstridige avleiringene dikterer rengjøringsplanen din. De tvinger deg til å stoppe produksjonen helt. En skitten form kan ikke produsere en akseptert del.
Nedetidsvurdering avslører store skjulte utgifter. Når en form går offline, mister du verdifulle produksjonstimer. Vi må beregne den sanne kostnaden for denne tapte tiden. Tungrengjøring tar hele skift å fullføre. Kjemisk stripping og gjenforsegling krever grundig arbeid. Multipliser din timebaserte maskininntektsrate med disse tapte timene. Det resulterende tallet overskygger vanligvis din månedlige kjemiske faktura. Du innser raskt at billige agenter koster en formue i rengjøringstid.
Aggressive rengjøringsmetoder akselererer verktøyslitasjen raskt. Mindreverdige midler tvinger deg til å bruke sterke løsemidler. Du kan ty til hyppig tørrissprengning. Disse slipemetodene forringer verktøyets gelbelegg. De forkorter verktøyets totale levetid betydelig. Dette legger til enorme erstatningsgebyrer til dine langsiktige kapitalkostnader. Å beskytte muggoverflaten din sparer tusenvis av dollar årlig. En overlegen barriere reduserer rengjøringsfrekvensen dramatisk. Det holder formen i produksjon lenger.
Planlegg forebyggende rengjøring basert på trekkteller, ikke visuell smuss.
Spor nøyaktig hvor mange timer du bruker på å strippe former hver måned.
Beregn inntekten som går tapt under disse spesifikke vedlikeholdsvinduene.
Unngå sandblåsing med mindre det er absolutt nødvendig for fjerning av hard polymer.
Du trenger objektive data, ikke salgsoppslag. Å strukturere en kontrollert prøve krever streng produksjonsdisiplin. Å isolere variabler gir en virkelig gyldig sammenligning. Kjør forsøket på nøyaktig samme form. Bruk samme operatør for begge kjemikaliene. Behold det samme harpikssystemet. Oppretthold identiske butikkmiljøforhold. Endring av en hvilken som helst annen variabel ødelegger prøvens gyldighet.
Etablering av grunnlinjen kommer alltid først. Kjør din nåværende baseline kjemikaliet i en hel uke. Du må fange opp nøyaktige gjeldende tilstandsdata. Gjør dette før du introduserer den nye agenten. Dette gir deg et klart sammenligningspunkt. Ikke hopp over dette viktige benchmarking-trinnet.
Datainnsamlingsprotokoller holder forsøksmålet. Operatører må logge spesifikke beregninger omhyggelig. De kan ikke stole på minnet på slutten av et skift.
Total skiftvarighet og nøyaktig maskinoppetid.
Antall vellykkede trekk per enkelt søknad.
Nøyaktig skrottelling og antall mindre feil.
Total tid brukt på å tørke eller polere formen.
Bruk streng kortlistelogikk på de endelige resultatene. Anbefaler å gå videre kun med overlegne formuleringer. Vinneren må demonstrere en kontrollerbar reduksjon i sluttkostnader. Kostnaden per akseptert del er den eneste beregningen du bør stole på. Se fullstendig bort fra fakturaprisen per trommel. Dataene vil avsløre den sanne økonomiske vinneren.
Sammenligningsdiagram for utgivelsesmiddelforsøk
| Metrikk Sporet | Gjeldende basislinje Kjemisk | Ny prøveformulering | Økonomisk påvirkning |
|---|---|---|---|
| Pris per gallon | $45,00 | $85,00 | Høyere forhåndsfaktura |
| Trekk per søknad | 1 til 2 trekk | 5 til 7 trekk | Massiv arbeidsreduksjon |
| Skraprate | 4,5 % | 1,2 % | Betydelige materielle besparelser |
| Rengjøringsfrekvens | Hver 50. syklus | Hver 150. syklus | Økt maskinoppetid |
| Kostnad per akseptert del | $2,15 | $1,42 | 34 % kostnadsreduksjon |
Evaluering av slippmidler krever et helhetlig perspektiv. Du kan ikke bruke en smal innkjøpslinse. Vi må analysere hele prosessen grundig. Du må måle nøyaktig hva som skjer på butikkgulvet.
Prioriter 'kostnaden per akseptert del' over bulkvolumpriser.
Spor syklustid og nedetid for verktøy nøyaktig.
Kvantifiser hver kasserte del i den endelige kjemiske evalueringen.
Kjør kontrollerte, enkeltvariable forsøk for å bevise leverandørkrav objektivt.
Å tilpasse kjøpsbeslutninger med produksjonssuksess gir høyere marginer. Det skaper langt mer forutsigbare komposittproduksjonsresultater. Start din neste prøveversjon i dag. Mål grunnlinjen nøyaktig. Beskytt verktøyene dine, styrk operatørene dine og øk utbyttet. La data styre din neste beslutning om kjemikalieinnkjøp.
A: Semi-permanenter koster mer per gallon i utgangspunktet. Imidlertid gir de vanligvis en mye lavere kostnad per del i høyvolumsproduksjon. De tillater flere trekk per enkelt applikasjon. Dette reduserer arbeidstiden betydelig og forhindrer rask muggoppbygging. Offermidler krever konstant påføring på nytt, noe som øker skjulte arbeidsutgifter og bremser produksjonslinjene.
A: En gyldig prøveperiode bør strekke seg over minst én full rengjøringssyklus. Det må starte fra den første formprep-fasen. Den skal fortsette til det nøyaktige punktet hvor formen krever stripping igjen. Denne tidsrammen fanger nøyaktig opp oppbyggingshastigheter, overføringsproblemer og ekte nedetid for vedlikehold. En kortere rettssak vil skjule langsiktige begroingsproblemer.
A: Pek på skjulte variabler i prosessen. Verktøyets overflateforringelse oppstår over tid, og skaper mikroriper. Endringer i butikkfuktighet eller omgivelsestemperatur påvirker kjemisk herding i stor grad. Små variasjoner i harpiksformuleringen kan også endre bindingsadferd. Disse endringene krever justering av din spesifikke utgivelsesapplikasjonsteknikk for å kompensere for den nye miljørealiteten.


