


WhatsApp:
+86- 18123969340
+86- 13691824013

Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-10-12 Ursprung: Plats


Många komposittillverkare hamnar i en farlig upphandlingsfälla. De utvärderar kemikalieleverantörer enbart efter prislappen på trumman. Denna volymprissättning i förskott återspeglar sällan den faktiska operativa avkastningen. Det verkliga problemet ligger i dolda tillverkningsineffektiviteter. Billiga kemikalier kräver ofta frekvent återanvändning och orsakar oväntat skrot. Med tiden blåser dessa dolda utgifter upp din produktionskostnad drastiskt. Du behöver en objektiv, evidensbaserad formel. Denna guide ger processingenjörer och inköpschefer en tydlig beräkningsmetod. Vi kommer att fokusera på att fastställa den verkliga kostnaden för en agent baserat på livskraftiga, defektfria delar. Att noggrant mäta dessa mätvärden under en kvalificeringsprövning är det enda sättet att validera leverantörsanspråk. I slutet av den här guiden vet du exakt hur du ska projicera långsiktig ROI. Du kommer att sluta köpa billiga liter och börja köpa framgångsrika delar.
Volymprissättning är vilseledande: En lägre kostnad per gallon maskerar ofta högre appliceringsfrekvenser och ökade skrothastigheter, vilket ökar den verkliga kostnaden per del.
Dolda kostnader ökar totala utgifter: Driftstopp för verktygsrengöring, arbete för omapplicering och omarbetning/skrot av delar uppväger avsevärt den råa kemikaliekostnaden.
'Accepted Part'-måttet: Den mest tillförlitliga baslinjen för att utvärdera kemisk effektivitet är att dividera totala processkostnader med antalet defektfria delar som produceras i en specifik produktionskörning.
Datadrivna försök: Det är viktigt att strukturera ett kontrollerat försök för att isolera variabler och fånga exakta förbruknings- och cykeltidsdata.
Vi måste tänka om hur vi köper kemikalier. Att jämföra förskottsfaktureringspriset misslyckas helt. Den ignorerar tillverkningsverkligheten på ditt verkstadsgolv. Du kanske sparar pengar på en billig trumma. Din produktionslinje betalar dock en stor straffavgift senare. Misstaget med kostnad per gallon förblindar inköpsavdelningarna för dagliga driftavlopp. De ser besparingar på papper. Samtidigt kämpar operatörerna för att hålla produktionen igång.
Överföringseffektiviteten varierar kraftigt mellan formuleringarna. Aktiva ingredienser utgör själva barriären. Bärarlösningsmedel levererar helt enkelt dessa ingredienser. Billiga vätskor använder ofta tunga lösningsmedel. De ser mycket prisvärda ut per gallon initialt. Ändå lämnar de efter sig väldigt få aktiva ingredienser. Lösningsmedlet bara avdunstar i luften. Högre fasta ämnen kan kosta mer i förväg. Du behöver dock betydligt mindre volym per applikation. De bygger en robust barriär snabbt och effektivt. Du använder uns istället för gallon.
Ansökningsfrekvensen påverkar ditt resultat i hög grad. Slip hjälper en del att separera lätt. Hållbarhet dikterar din totala produktionshastighet. En premie kompositformsläppmedel ger exceptionell hållbarhet. Det kan tillåta flera drag per applikation. Du sprejar verktyget en gång. Sedan drar du fem eller sex rena delar. Billigare alternativ saknar vanligtvis denna kemiska hållbarhet. De tvingar operatörerna att spraya formen efter varje enskild cykel. Denna ständiga återanvändning slösar dyrt arbete. Det stoppar produktionen i onödan. Det introducerar en massiv dold flaskhals i ditt dagliga schema.
Ignorerar procentandelen aktivt fast innehåll helt.
Fokusera strikt på inköpsbudgetar istället för tillverkningsavkastning.
Misslyckas med att rådfråga operatörer på verkstadsgolvet om dagliga ansökningsproblem.
Köpa bulkfat innan du kör ett småskaligt valideringsförsök.
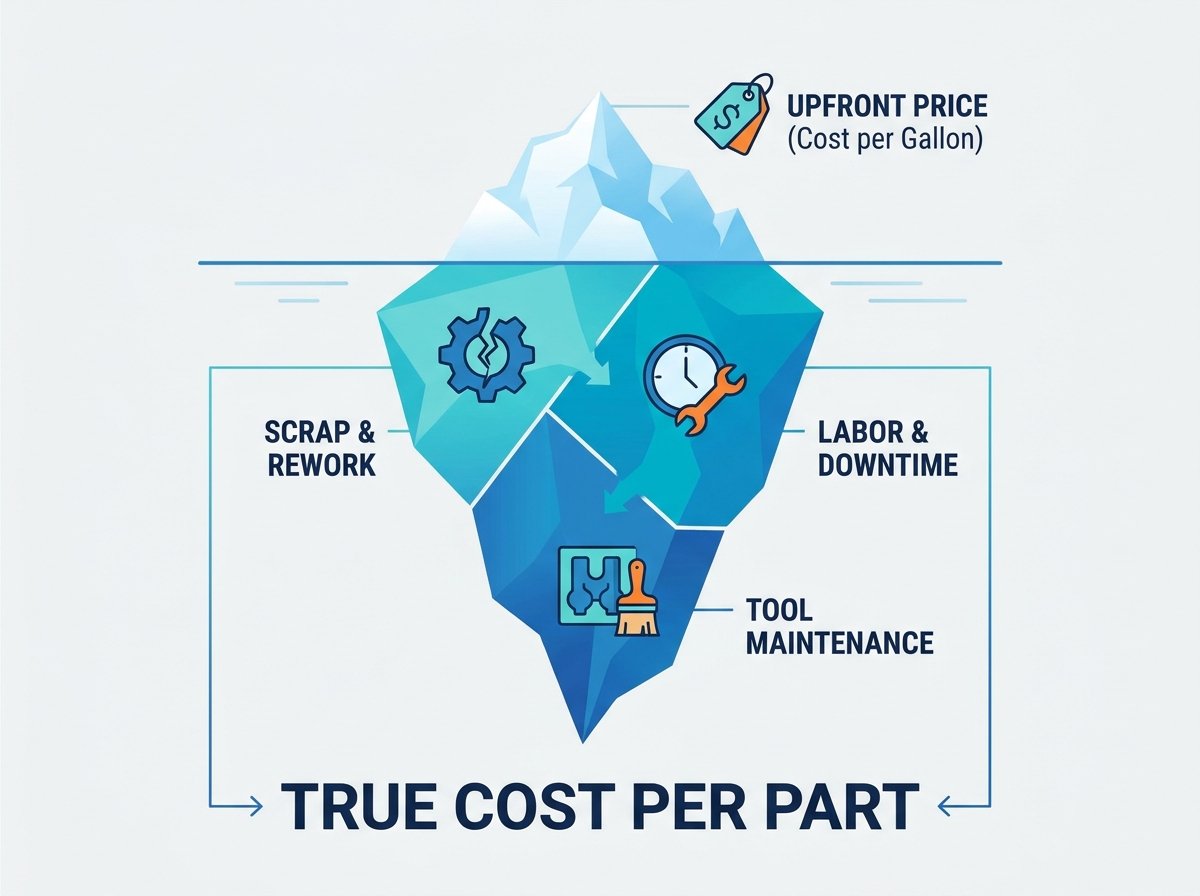
Sluta gissa om kemikaliekostnader. Den grundläggande beräkningen bygger på en enkel formel. Det avslöjar dina verkliga tillverkningskostnader. Du måste gå bortom grova uppskattningar. Processteknik kräver hårda data.
Här är den grundläggande beräkningsramen. Du delar dina totala processkostnader med din framgångsrika produktion. Formeln är: (Total kostnad för använt frisläppningsmedel + total associerad arbetskraft/stopptid + total kostnad för skrot/omarbetning) / antal godkända delar. Denna ekvation isolerar den exakta ekonomiska bördan. Den tilldelar alla dolda kostnader direkt till en lönsam del. Det eliminerar alla budgetmässiga blinda fläckar.
Spårning av kemikalieförbrukning kräver strikt precision. Du kan inte gissa användning baserat på visuella spraytider. Vätskedynamik förvränger dessa visuella uppskattningar. Munstycksslitage ändrar sprayvolymen dagligen. Beskriv strikta metoder för att noggrant mäta faktisk användning. Den bästa praxisen är att väga den fysiska sprayutrustningen. Väg behållaren innan ett skift börjar. Väg den igen efter att skiftet är slut. Detta ger den exakta massan av kemikalie som förbrukas. Det tar bort alla operatörsgissningar helt.
Arbetskraft och cykeltid representerar massiva ekonomiska läckor. Du måste kvantifiera tidsvariabeln korrekt. Beräkna timlönen för den operatör som ansöker om agenten. Beräkna också den specifika maskinhastigheten under appliceringstiden. När en form är inaktiv genererar den noll intäkter. Snabbare applicering minimerar denna dyra stilleståndstid. Långsamma avtorkningsprocesser tömmer din lönsamhet. Varje minut som spenderas med polering stjäl en minuts aktiv härdningstid. Vi måste redogöra för dessa förlorade minuter i den slutliga formeln.
Använd en kalibrerad digital våg för alla kemiska vägningsuppgifter.
Logga operatörens appliceringstid separat från den allmänna formberedningstiden.
Registrera maskinstillestånd som specifikt orsakats av kemisk återapplicering.
Utbilda operatörerna att använda konsekventa sprutmönster under utvärderingsperioder.
Skrot är fortfarande den dyraste variabeln inom komposittillverkning. En enda skrotad del slösar dyrt harts. Det förstör tekniska armeringstyger. Det kastar bort timmar av operatörsarbete. Det bränner också värdefull maskintid. Vi måste spåra dessa misslyckanden obevekligt.
Dålig släppprestanda orsakar mycket specifika defekter. Förfrisättning sker tidigt i härdningscykeln. Delen separeras i förtid från verktyget. Detta förstör dimensionsstabiliteten fullständigt. Fiskögon och mattande förstör den kosmetiska finishen. De tvingar arbetare att slipa och polera ytan senare. Delar som fastnar i formen representerar det värsta scenariot. Operatörer bänder ut dem kraftfullt. De skadar ofta både delen och det dyra verktyget.
Materialspecifika känsligheter kräver strikt uppmärksamhet. Utvärdera en epoxihartssläppmedel kräver att man tittar noga på exoterma reaktioner. Epoxier blir extremt varma under härdning. De utgör allvarliga kemiska bindningsrisker. Frigöringsbarriären kan gå sönder under hög värme. Om detta händer binder epoxin direkt till verktyget. Detta försämrar snabbt verktygsytan. Det tvingar fram massiva reparationskostnader. Du har inte råd med barriärbrott under en exoterm hög värme.
Att beräkna skrotpåverkan kräver ett strukturerat ramverk. Lägg till kostnaden för råvaror för varje skrotad del. Inkludera de förlorade arbetstimmar som lagts ner på att bygga den. Tilldela detta kombinerade straff till den totala kemikaliekostnadsbördan. Detta skapar en realistisk bild av leverantörens prestanda.
Skrot Kostnad Tilldelning Ram
| Defekt Typ | Primär orsak | Material Bortkastad | arbetskraft Inverkan (timmar) |
|---|---|---|---|
| Pre-release Distortion | Överdriven glidning formulering | Full harts och fiber | 1,5 till 3,0 |
| Fiskögon / Dulling | Ojämn kemikalieöverföring | Yt gelcoat | 0,5 till 1,5 (omarbetning) |
| Stickning / Limning | Barriärvärmefel | Hel del plus verktygsskador | 5.0+ (utvinning och reparation) |
| Hartsuppbyggnad | Låg formuleringshållbarhet | Ingen direkt | 2.0 (Tung rengöring) |
Mögeluppbyggnad dikterar din produktionsrytm. Kraftig kemisk överföring smutsar snabbt ned formytan. Styren- och hartsuppbyggnad sker också över tiden. Dessa envisa avlagringar dikterar ditt städschema. De tvingar dig att stoppa produktionen helt. En smutsig form kan inte producera en accepterad del.
Driftstoppsvärdering avslöjar stora dolda utgifter. När en form går offline förlorar du värdefulla produktionstimmar. Vi måste beräkna den verkliga kostnaden för denna förlorade tid. Tungstädning tar hela skift att slutföra. Kemisk strippning och återförslutning kräver noggrant arbete. Multiplicera din maskinintäkt per timme med dessa förlorade timmar. Det resulterande antalet överskrider vanligtvis din månatliga kemikaliefaktura. Du inser snabbt att billiga medel kostar en förmögenhet i städtid.
Aggressiva rengöringsmetoder påskyndar slitaget av verktyg snabbt. Underlägsna medel tvingar dig att använda hårda lösningsmedel. Du kan tillgripa frekvent torrissprängning. Dessa slipmetoder försämrar verktygsgelbeläggningen. De förkortar verktygets totala livslängd avsevärt. Detta lägger till enorma ersättningsavgifter till dina långsiktiga kapitalkostnader. Att skydda din formyta sparar tusentals dollar årligen. En överlägsen barriär minskar rengöringsfrekvensen dramatiskt. Det håller formen i produktion längre.
Schemalägg förebyggande rengöring baserat på dragräkningar, inte visuell smuts.
Spåra de exakta timmarna som spenderats med att strippa formar varje månad.
Beräkna de intäkter som går förlorade under dessa specifika underhållsfönster.
Undvik abrasiv blästring om det inte är absolut nödvändigt för borttagning av hård polymer.
Du behöver objektiv data, inte försäljningsargument. Att strukturera ett kontrollerat försök kräver strikt tillverkningsdisciplin. Att isolera variabler ger en verkligt giltig jämförelse. Kör försöket på exakt samma form. Använd samma operatör för båda kemikalierna. Behåll samma hartssystem. Upprätthåll identiska butiksmiljöförhållanden. Att ändra någon annan variabel förstör testets giltighet.
Att fastställa baslinjen kommer alltid först. Kör din nuvarande baslinjekemikalie i en hel vecka. Du måste fånga exakta aktuella tillståndsdata. Gör detta innan du introducerar den nya agenten. Detta ger dig en tydlig jämförelsepunkt. Hoppa inte över detta avgörande benchmarking-steg.
Protokoll för datainsamling håller försöksmålet. Operatörer måste logga specifika mätvärden noggrant. De kan inte lita på minnet i slutet av ett skift.
Total skifttid och exakt maskindrift.
Antal framgångsrika drag per enskild ansökan.
Exakt skrotantal och mindre defekter.
Total tid för att torka eller polera formen.
Tillämpa strikt kortlistningslogik på de slutliga resultaten. Rekommenderar att gå vidare endast med överlägsna formuleringar. Vinnaren måste visa en verifierbar minskning av slutkostnaderna. Kostnaden per accepterad del är det enda mått du bör lita på. Ignorera fakturapriset per trumma helt. Uppgifterna kommer att avslöja den sanna ekonomiska vinnaren.
Jämförelsediagram för släppmedel Försöksjämförelse
| Metrik Spårad | Nuvarande baslinje Kemisk | Ny försöksformulering | Ekonomisk påverkan |
|---|---|---|---|
| Pris per gallon | 45,00 USD | 85,00 USD | Högre förskottsfaktura |
| Drag per applikation | 1 till 2 drag | 5 till 7 drag | Massiv arbetskraftsminskning |
| Skrothastighet | 4,5 % | 1,2 % | Betydande materialbesparingar |
| Rengöringsfrekvens | Var 50:e cykler | Var 150:e cykler | Ökad maskindrifttid |
| Kostnad per accepterad del | 2,15 USD | $1,42 | 34% kostnadsreduktion |
Att utvärdera släppmedel kräver ett helhetsperspektiv. Du kan inte använda en smal inköpslins. Vi måste analysera hela processen grundligt. Du måste mäta exakt vad som händer på verkstadsgolvet.
Prioritera 'kostnaden per accepterad del' över bulkvolympriser.
Spåra cykeltid och verktygsstillestånd exakt.
Kvantifiera varje skrotad del i den slutliga kemikalieutvärderingen.
Kör kontrollerade försök med en variabel för att objektivt bevisa säljarens anspråk.
Att anpassa inköpsbeslut med produktionsframgång driver högre marginaler. Det skapar mycket mer förutsägbara sammansatta tillverkningsresultat. Börja din nästa provversion idag. Mät din baslinje noggrant. Skydda dina verktyg, stärk dina operatörer och öka din avkastning. Låt data styra ditt nästa beslut om att köpa kemikalier.
S: Semi-permanenter kostar mer per gallon initialt. De ger dock vanligtvis en mycket lägre kostnad per del i högvolymproduktion. De tillåter flera drag per enskild applikation. Detta minskar arbetstiden avsevärt och förhindrar snabb mögeluppbyggnad. Offermedel kräver konstant återanvändning, vilket driver upp dolda arbetskostnader och saktar ner produktionslinjerna.
S: En giltig provversion bör sträcka sig över minst en hel rengöringscykel. Det måste börja från den första formberedningsfasen. Det bör fortsätta till den exakta punkten där formen kräver strippning igen. Denna tidsram fångar exakt uppbyggnadshastigheter, överföringsproblem och verklig underhållsstopp. En kortare rättegång kommer att dölja långsiktiga föroreningsproblem.
S: Peka på dolda variabler i din process. Verktygets yta försämras med tiden, vilket skapar mikrorepor. Förändringar i butiksfuktighet eller omgivningstemperatur påverkar kemisk härdning kraftigt. Små variationer i hartsformuleringen kan också förändra bindningsbeteendet. Dessa förändringar kräver att du justerar din specifika releaseapplikationsteknik för att kompensera för den nya miljömässiga verkligheten.


