


WhatsApp :
+ 18123969340
+ 13691824013

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-12 Origine : Site


De nombreux fabricants de composites tombent dans un dangereux piège d’approvisionnement. Ils évaluent les fournisseurs de produits chimiques uniquement en fonction du prix affiché sur le fût. Cette tarification initiale en volume reflète rarement le rendement opérationnel réel. Le vrai problème réside dans les inefficacités cachées de la fabrication. Les produits chimiques bon marché nécessitent souvent une réapplication fréquente et provoquent des rebuts inattendus. Au fil du temps, ces dépenses cachées gonflent considérablement vos frais généraux de production. Vous avez besoin d’une formule objective et fondée sur des preuves. Ce guide fournit aux ingénieurs procédés et aux responsables des achats une méthode de calcul claire. Nous nous concentrerons sur la détermination du coût réel d'un agent sur la base de pièces viables et sans défaut. Mesurer avec précision ces mesures lors d'un essai de qualification est le seul moyen de valider les réclamations des fournisseurs. À la fin de ce guide, vous saurez exactement comment projeter un retour sur investissement à long terme. Vous arrêterez d’acheter des gallons bon marché et commencerez à acheter des pièces à succès.
La tarification au volume est trompeuse : un coût par gallon inférieur masque souvent des fréquences d'application plus élevées et des taux de rebut plus élevés, gonflant ainsi le coût réel par pièce.
Les coûts cachés génèrent des dépenses totales : les temps d'arrêt pour le nettoyage des outils, la main-d'œuvre pour la réapplication et la retouche/la mise au rebut des pièces dépassent largement le coût des produits chimiques bruts.
La mesure des « pièces acceptées » : la base de référence la plus fiable pour évaluer l’efficacité chimique consiste à diviser les coûts totaux du processus par le nombre de pièces sans défaut produites au cours d’un cycle de production spécifique.
Essais basés sur les données : la structuration d'un essai contrôlé est essentielle pour isoler les variables et capturer des données précises sur la consommation et la durée du cycle.
Nous devons repenser la façon dont nous achetons des produits chimiques. La comparaison du prix facturé initialement échoue complètement. Il ignore les réalités de fabrication dans votre atelier. Vous pourriez économiser de l'argent sur un tambour bon marché. Cependant, votre chaîne de production paiera une lourde pénalité plus tard. L’erreur du coût par gallon aveugle les services d’achat face aux pertes opérationnelles quotidiennes. Ils voient des économies sur papier. Pendant ce temps, les opérateurs ont du mal à maintenir la production.
L’efficacité du transfert varie énormément entre les formulations. Les ingrédients actifs constituent la véritable barrière. Les solvants porteurs fournissent simplement ces ingrédients. Les liquides bon marché utilisent souvent des solvants lourds. Au départ, ils semblent très abordables par gallon. Pourtant, ils laissent très peu de principes actifs. Le solvant s’évapore simplement dans l’air. Des solides plus élevés peuvent coûter plus cher au départ. Cependant, vous avez besoin de beaucoup moins de volume par application. Ils construisent une barrière robuste rapidement et efficacement. Vous utilisez des onces au lieu de gallons.
La fréquence d’application influence fortement vos résultats. Slip aide une pièce à se séparer facilement. La durabilité dicte votre vitesse de production globale. Une prime L'agent de démoulage composite offre une durabilité exceptionnelle. Cela peut permettre plusieurs extractions par application. Vous vaporisez l'outil une fois. Ensuite, vous retirez cinq ou six pièces propres. Les alternatives moins chères n’ont généralement pas cette durabilité chimique. Ils obligent les opérateurs à pulvériser le moule après chaque cycle. Cette réapplication constante gaspille une main d’œuvre coûteuse. Cela arrête inutilement la production. Cela introduit un énorme goulot d’étranglement caché dans votre emploi du temps quotidien.
Ignorer complètement le pourcentage de contenu solide actif.
Se concentrer strictement sur les budgets d’achat plutôt que sur les rendements de fabrication.
Ne pas consulter les opérateurs d’atelier sur les difficultés quotidiennes liées aux applications.
Acheter des fûts en vrac avant de réaliser un essai de validation à petite échelle.
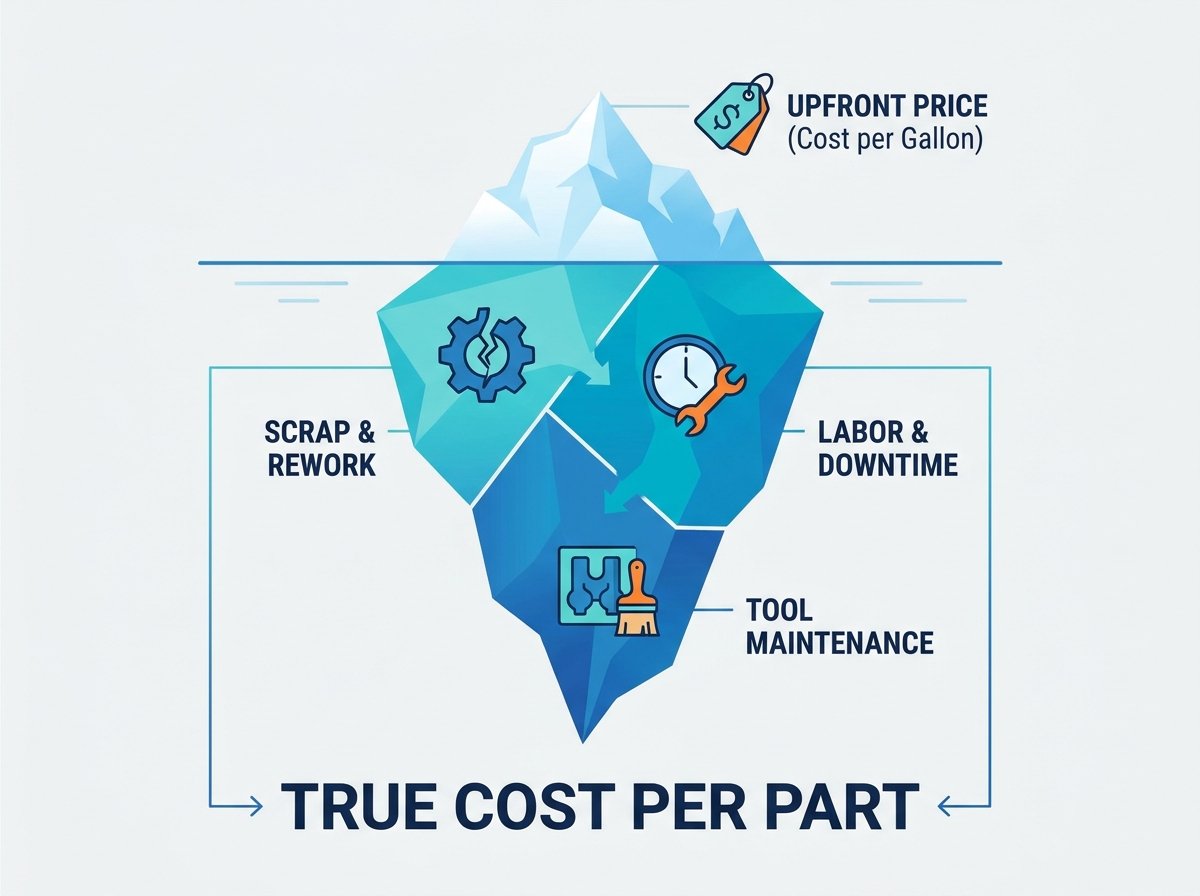
Arrêtez de deviner les dépenses en produits chimiques. Le calcul de base repose sur une formule simple. Il révèle vos véritables dépenses de fabrication. Vous devez aller au-delà des estimations approximatives. L’ingénierie des procédés nécessite des données concrètes.
Voici le cadre de calcul fondamental. Vous divisez le total de vos dépenses de processus par votre résultat réussi. La formule est la suivante : (Coût total de l'agent de démoulage utilisé + Total de la main-d'œuvre/des temps d'arrêt associés + Coût total des rebuts/retouches) / Nombre de pièces acceptées. Cette équation isole le fardeau financier précis. Il attribue chaque coût caché directement à une partie viable. Il élimine tous les angles morts budgétaires.
Le suivi de la consommation de produits chimiques nécessite une précision stricte. Vous ne pouvez pas deviner l’utilisation en fonction des temps de pulvérisation visuels. La dynamique des fluides fausse ces estimations visuelles. L’usure des buses modifie quotidiennement les volumes de pulvérisation. Décrivez des méthodes strictes pour mesurer soigneusement l’utilisation réelle. La meilleure pratique consiste à peser l’équipement de pulvérisation physique. Pesez la cartouche avant le début d'un quart de travail. Pesez-le à nouveau après la fin du quart de travail. Cela donne la masse exacte de produit chimique consommé. Il supprime complètement toutes les conjectures de l’opérateur.
La main d’œuvre et les temps de cycle représentent des fuites financières massives. Vous devez quantifier la variable temporelle avec précision. Calculez le salaire horaire de l'opérateur appliquant l'agent. Calculez également le débit spécifique de la machine pendant le temps d’application. Lorsqu’un moule reste inutilisé, il ne génère aucun revenu. Une application plus rapide minimise ces temps d’arrêt coûteux. Les processus d’essuyage lents épuisent votre rentabilité. Chaque minute passée à polir vole une minute de temps de durcissement actif. Il faudra tenir compte de ces minutes perdues dans la formule finale.
Utilisez une balance numérique calibrée pour toutes les tâches de pesée chimique.
Enregistrez le temps d’application de l’opérateur séparément du temps général de préparation du moule.
Enregistrez les temps d’arrêt de la machine spécifiquement causés par la réapplication de produits chimiques.
Former les opérateurs à utiliser des modèles de pulvérisation cohérents pendant les périodes d’évaluation.
La ferraille reste la variable la plus coûteuse dans la fabrication de composites. Une seule pièce mise au rebut gaspille une résine coûteuse. Cela ruine les tissus techniques de renfort. Cela gaspille des heures de travail de l’opérateur. Cela fait également perdre un temps précieux à la machine. Nous devons suivre ces échecs sans relâche.
De mauvaises performances de release provoquent des défauts très spécifiques. La pré-libération a lieu au début du cycle de durcissement. La pièce se détache prématurément de l'outil. Cela ruine complètement la stabilité dimensionnelle. Les yeux de poisson et le ternissement ruinent la finition cosmétique. Ils obligent les ouvriers à poncer et polir la surface plus tard. Les pièces collées dans le moule représentent le pire des cas. Les opérateurs les retirent avec force. Ils endommagent souvent à la fois la pièce et l'outil coûteux.
Les sensibilités spécifiques aux matériaux nécessitent une attention particulière. Évaluer un L'agent de démoulage de résine époxy nécessite d'examiner de près les réactions exothermiques. Les époxy deviennent extrêmement chauds pendant le durcissement. Ils présentent de graves risques de liaison chimique. La barrière antiadhésive peut se briser sous une température élevée. Si cela se produit, l’époxy adhère directement à l’outil. Cela dégrade rapidement la surface de l'outil. Cela entraîne des dépenses de réparation massives. Vous ne pouvez pas vous permettre une défaillance de la barrière lors d’une exothermie à haute température.
Le calcul de l’impact des déchets nécessite un cadre structuré. Ajoutez le coût des matières premières pour chaque pièce mise au rebut. Incluez les heures de travail perdues consacrées à sa construction. Affectez cette pénalité combinée au fardeau global des coûts des produits chimiques. Cela crée une vue réaliste des performances du fournisseur.
Cadre d'affectation des coûts de rebut
| Type de défaut | Cause principale | Gaspillage de matériaux | Impact de main d'œuvre (heures) |
|---|---|---|---|
| Distorsion avant la sortie | Formulation glissante excessive | Pleine résine et fibre | 1,5 à 3,0 |
| Yeux de poisson / terne | Transfert chimique inégal | Gelcoat de surface | 0,5 à 1,5 (reprise) |
| Collage / Collage | Rupture de la barrière thermique | Pièce complète et dommages à l'outil | 5.0+ (Extraction et réparation) |
| Accumulation de résine | Faible durabilité de la formulation | Aucun directement | 2.0 (Nettoyage intensif) |
L’accumulation de moisissures dicte votre rythme de production. Un transfert chimique important encrasse rapidement la surface du moule. Une accumulation de styrène et de résine se produit également avec le temps. Ces dépôts tenaces dictent votre programme de nettoyage. Ils vous obligent à arrêter complètement la production. Un moule sale ne peut pas produire une pièce acceptée.
L’évaluation des temps d’arrêt révèle d’importantes dépenses cachées. Lorsqu’un moule est hors ligne, vous perdez de précieuses heures de production. Il faut calculer le véritable coût de ce temps perdu. Un nettoyage intensif prend des quarts de travail entiers. Le décapage chimique et le rescellement nécessitent un travail méticuleux. Multipliez le taux de revenu horaire de votre machine par ces heures perdues. Le chiffre obtenu éclipse généralement votre facture mensuelle de produits chimiques. Vous réalisez rapidement que les agents bon marché coûtent une fortune en temps de nettoyage.
Les méthodes de nettoyage agressives accélèrent l’usure rapide des outils. Les agents de qualité inférieure vous obligent à utiliser des solvants agressifs. Vous pourriez recourir à des projections fréquentes de glace carbonique. Ces méthodes abrasives dégradent le gelcoat de l’outillage. Ils raccourcissent considérablement la durée de vie globale des outils. Cela ajoute des frais de remplacement massifs à vos coûts d’investissement à long terme. La protection de la surface de votre moule permet d'économiser des milliers de dollars chaque année. Une barrière supérieure réduit considérablement la fréquence de nettoyage. Cela maintient le moule en production plus longtemps.
Planifiez un nettoyage préventif en fonction du nombre de tirages et non de la saleté visuelle.
Suivez les heures exactes passées à démouler chaque mois.
Calculez les revenus perdus pendant ces fenêtres de maintenance spécifiques.
Évitez le sablage abrasif sauf si cela est absolument nécessaire pour éliminer les polymères durs.
Vous avez besoin de données objectives, pas d'argumentaires de vente. La structuration d’un essai contrôlé nécessite une discipline de fabrication stricte. L'isolement des variables fournit une comparaison vraiment valable. Exécutez l’essai sur exactement le même moule. Utilisez le même opérateur pour les deux produits chimiques. Conservez le même système de résine. Maintenir des conditions environnementales d’atelier identiques. La modification de toute autre variable ruine la validité de l'essai.
L’établissement de la ligne de base passe toujours en premier. Exécutez votre produit chimique de base actuel pendant une semaine complète. Vous devez capturer des données précises sur l’état actuel. Faites-le avant d'introduire le nouvel agent. Cela vous donne un point de comparaison clair. Ne sautez pas cette étape cruciale d’analyse comparative.
Les protocoles de collecte de données maintiennent l'objectif de l'essai. Les opérateurs doivent enregistrer méticuleusement des mesures spécifiques. Ils ne peuvent pas compter sur leur mémoire à la fin d'un quart de travail.
Durée totale du quart de travail et disponibilité exacte de la machine.
Nombre d'extractions réussies par application unique.
Nombre exact de rebuts et nombre de défauts mineurs.
Temps total passé à essuyer ou polir le moule.
Appliquez une logique de présélection stricte aux résultats finaux. Il est recommandé d'avancer uniquement avec des formulations supérieures. Le gagnant doit démontrer une réduction vérifiable des coûts finaux. Le coût par pièce acceptée est la seule mesure à laquelle vous devez faire confiance. Ignorez complètement le prix facturé par tambour. Les données révéleront le véritable gagnant financier.
Tableau de comparaison des essais sur les agents de démoulage
| Mesure suivie | Référence actuelle Produit chimique | Nouvel essai Formulation | Impact financier |
|---|---|---|---|
| Prix par gallon | 45,00 $ | 85,00 $ | Facture initiale plus élevée |
| Tirages par application | 1 à 2 tirages | 5 à 7 tirages | Réduction massive de la main d’œuvre |
| Taux de rebut | 4,5% | 1,2% | Des économies de matière importantes |
| Fréquence de nettoyage | Tous les 50 cycles | Tous les 150 cycles | Augmentation de la disponibilité des machines |
| Coût par pièce acceptée | 2,15 $ | 1,42 $ | 34 % de réduction des coûts |
L'évaluation des agents de démoulage nécessite une perspective holistique. Vous ne pouvez pas adopter une approche étroite en matière d’approvisionnement. Nous devons analyser l’ensemble du processus en profondeur. Vous devez mesurer exactement ce qui se passe dans l’atelier.
Donnez la priorité au « coût par pièce acceptée » par rapport à la tarification en volume.
Suivez avec précision le temps de cycle et les temps d’arrêt des outils.
Quantifiez chaque pièce mise au rebut dans l’évaluation chimique finale.
Exécutez des essais contrôlés à variable unique pour prouver objectivement les affirmations des fournisseurs.
L’alignement des décisions d’achat sur le succès de la production génère des marges plus élevées. Cela crée des résultats de fabrication de composites beaucoup plus prévisibles. Commencez votre prochain essai aujourd'hui. Mesurez votre ligne de base avec précision. Protégez vos outils, responsabilisez vos opérateurs et augmentez votre rendement. Laissez les données guider votre prochaine décision d’approvisionnement en produits chimiques.
R : Au départ, les semi-permanents coûtent plus cher par gallon. Cependant, ils génèrent généralement un coût par pièce bien inférieur dans le cadre d’une production en grand volume. Ils permettent plusieurs extractions par application unique. Cela réduit considérablement le temps de travail et empêche l’accumulation rapide de moisissures. Les agents sacrificiels nécessitent une réapplication constante, ce qui augmente les dépenses de main-d'œuvre cachées et ralentit les lignes de production.
R : Un essai valide doit s’étendre sur au moins un cycle de nettoyage complet. Cela doit commencer dès la phase initiale de préparation du moule. Il doit continuer jusqu'au point exact où le moule doit être à nouveau décapé. Ce calendrier capture avec précision les taux d’accumulation, les problèmes de transfert et les véritables temps d’arrêt pour maintenance. Un essai plus court masquera les problèmes d’encrassement à long terme.
R : Pointez sur les variables cachées dans votre processus. La dégradation de la surface des outils se produit au fil du temps, créant des micro-rayures. Les changements d’humidité dans l’atelier ou de température ambiante ont un impact important sur le durcissement chimique. De légères variations dans la formulation de la résine peuvent également modifier le comportement de liaison. Ces changements nécessitent d’ajuster votre technique d’application spécifique pour compenser la nouvelle réalité environnementale.


