


WhatsApp:
+86- 18123969340
+86- 13691824013

Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 2026-10-12 Oprindelse: websted


Mange kompositproducenter falder i en farlig indkøbsfælde. De vurderer kemikalieleverandører udelukkende ud fra prisskiltet på tromlen. Denne forudgående volumenprissætning afspejler sjældent det faktiske operationelle udbytte. Det virkelige problem ligger i skjulte produktionsineffektiviteter. Billige kemikalier kræver ofte hyppig genpåføring og forårsager uventet skrot. Over tid vil disse skjulte udgifter øge din produktionsomkostning drastisk. Du har brug for en objektiv, evidensbaseret formel. Denne guide giver procesingeniører og indkøbschefer en klar beregningsmetode. Vi vil fokusere på at bestemme de sande omkostninger for en agent baseret på levedygtige, fejlfrie dele. Nøjagtig måling af disse metrics under en kvalifikationsprøve er den eneste måde at validere leverandørkrav på. Ved slutningen af denne guide ved du præcis, hvordan du projekterer langsigtet ROI. Du vil stoppe med at købe billige liter og begynde at købe vellykkede dele.
Volumenpriser er vildledende: En lavere pris pr. gallon maskerer ofte højere påføringsfrekvenser og øgede skrotmængder, hvilket øger den sande pris pr. del.
Skjulte omkostninger øger de samlede udgifter: Nedetid for værktøjsrengøring, arbejde til genanvendelse og omarbejdning/skrot af dele opvejer væsentligt de rå kemikalieomkostninger.
'Accepteret del'-metrikken: Den mest pålidelige baseline for evaluering af kemisk effektivitet er at dividere de samlede procesomkostninger med antallet af fejlfrie dele, der er produceret i en specifik produktionskørsel.
Datadrevne forsøg: Strukturering af et kontrolleret forsøg er afgørende for at isolere variabler og fange nøjagtige forbrugs- og cyklustidsdata.
Vi skal genoverveje, hvordan vi køber kemikalier. Sammenligning af forhåndsfakturaprisen mislykkes fuldstændigt. Den ignorerer fremstillingsrealiteter på dit butiksgulv. Du kan måske spare penge på en billig tromle. Din produktionslinje betaler dog en stor bøde senere. Fejlslutningen med pris pr. gallon gør indkøbsafdelinger blinde for daglige operationelle afløb. De ser besparelser på papiret. I mellemtiden kæmper operatørerne for at holde produktionen i gang.
Overførselseffektiviteten varierer voldsomt mellem formuleringer. Aktive ingredienser udgør selve barrieren. Bæreopløsningsmidler leverer simpelthen disse ingredienser. Billige væsker bruger ofte tunge bærende opløsningsmidler. De ser meget overkommelige ud pr. gallon i starten. Alligevel efterlader de meget få aktive ingredienser. Opløsningsmidlet fordamper bare ud i luften. Højere tørstof kan koste mere på forhånd. Du har dog brug for betydeligt mindre volumen pr. applikation. De bygger en robust barriere hurtigt og effektivt. Du bruger ounces i stedet for gallons.
Anvendelsesfrekvens har stor indflydelse på din bundlinje. Slip hjælper en del med let adskillelse. Holdbarhed dikterer din samlede produktionshastighed. En præmie komposit formslipmiddel giver enestående holdbarhed. Det kan tillade flere træk pr. applikation. Du sprøjter værktøjet én gang. Derefter trækker du fem eller seks rene dele. Billigere alternativer mangler normalt denne kemiske holdbarhed. De tvinger operatører til at sprøjte formen efter hver eneste cyklus. Denne konstante genanvendelse spilder dyrt arbejde. Det standser produktionen unødigt. Det introducerer en massiv skjult flaskehals i din daglige tidsplan.
Ignorerer den aktive faste indholdsprocent fuldstændigt.
Fokuserer strengt på indkøbsbudgetter i stedet for produktionsudbytte.
Undladelse af at konsultere butiksgulvsoperatører om daglige ansøgningskampe.
Køb af bulktromler, før du kører en lille valideringsforsøg.
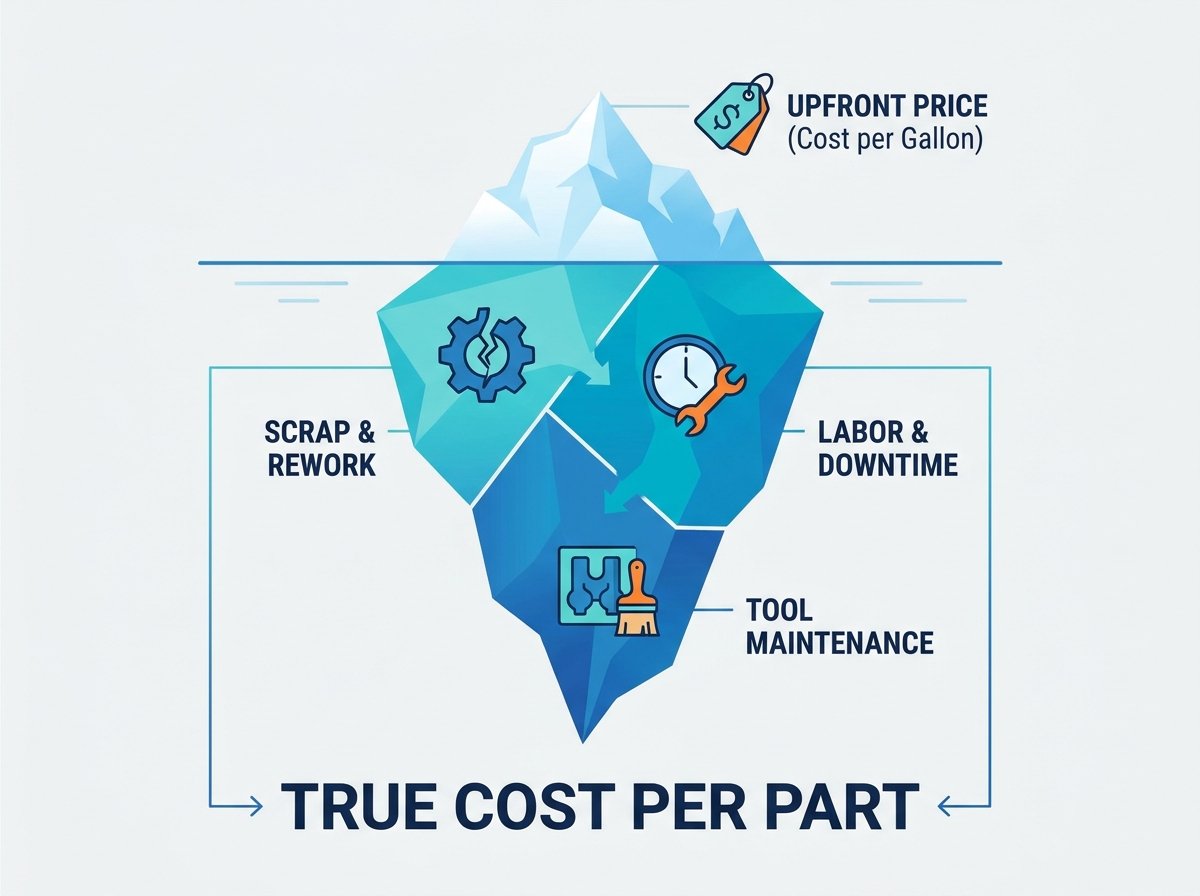
Lad være med at gætte på kemikalieudgifter. Den grundlæggende beregning er baseret på en ligetil formel. Det afslører dine ægte produktionsudgifter. Du skal gå ud over groft skøn. Procesteknik kræver hårde data.
Her er den grundlæggende beregningsramme. Du deler dine samlede procesudgifter med dit succesfulde output. Formlen er: (Samlede omkostninger for brugt frigivelsesmiddel + Samlet tilknyttet arbejdskraft/nedetid + Samlede omkostninger til skrot/omarbejdning) / Antal accepterede dele. Denne ligning isolerer den præcise økonomiske byrde. Den tildeler alle skjulte omkostninger direkte til en levedygtig del. Det eliminerer alle budgetmæssige blinde vinkler.
Sporing af kemikalieforbrug kræver streng præcision. Du kan ikke gætte brug baseret på visuelle sprøjtetider. Væskedynamik forvrænger disse visuelle skøn. Dyseslid ændrer sprøjtemængden dagligt. Skitser strenge metoder til omhyggeligt at måle faktisk brug. Den bedste praksis involverer vejning af det fysiske sprøjteudstyr. Vej beholderen før et skift begynder. Vej det igen efter skiftet slutter. Dette giver den nøjagtige masse af forbrugt kemikalie. Det fjerner al operatør-gætværk fuldstændigt.
Arbejds- og cyklustid repræsenterer massive økonomiske lækager. Du skal kvantificere tidsvariablen nøjagtigt. Beregn timelønnen for den operatør, der anvender agenten. Beregn også den specifikke maskinhastighed under påføringstiden. Når en form er inaktiv, genererer den nul omsætning. Hurtigere påføring minimerer denne dyre nedetid. Langsomme aftørringsprocesser dræner din rentabilitet. Hvert minut brugt på polering stjæler et minuts aktiv hærdningstid. Vi skal tage højde for disse tabte minutter i den endelige formel.
Brug en kalibreret digital vægt til alle kemiske vejeopgaver.
Log operatørens påføringstid adskilt fra den generelle formforberedelsestid.
Registrer maskinens nedetid specifikt forårsaget af kemisk genpåføring.
Træn operatører til at bruge ensartede sprøjtemønstre under evalueringsperioder.
Skrot er fortsat den dyreste variabel i kompositfremstilling. En enkelt kasseret del spilder dyr harpiks. Det ødelægger tekniske forstærkningsstoffer. Det smider timers operatørarbejde væk. Det brænder også værdifuld maskintid. Vi må spore disse fiaskoer ubønhørligt.
Dårlig udgivelsesevne forårsager meget specifikke defekter. Pre-release sker tidligt i hærdningscyklussen. Delen adskilles for tidligt fra værktøjet. Dette ødelægger dimensionsstabiliteten fuldstændigt. Fiskeøjne og sløvende ødelægger den kosmetiske finish. De tvinger arbejderne til at slibe og polere overfladen senere. Dele, der klæber i formen, repræsenterer det værste tilfælde. Operatører lirker dem kraftigt ud. De beskadiger ofte både delen og det dyre værktøj.
Materialespecifikke følsomheder kræver streng opmærksomhed. Evaluering af en epoxyharpiksfrigivelsesmiddel kræver, at man ser nøje på eksoterme reaktioner. Epoxyer bliver ekstremt varme under hærdning. De udgør en alvorlig kemisk bindingsrisiko. Udløsningsbarrieren kan svigte under høj varme. Hvis dette sker, binder epoxyen direkte til værktøjet. Dette nedbryder hurtigt værktøjets overflade. Det fremtvinger massive reparationsudgifter. Du har ikke råd til barrieresvigt under en eksoterm høj varme.
Beregning af skrotpåvirkning kræver en struktureret ramme. Tilføj prisen på råvarer for hver kasserede del. Inkluder de tabte arbejdstimer brugt på at bygge den. Tildel denne kombinerede straf til den samlede kemikalieomkostningsbyrde. Dette skaber et realistisk syn på leverandørens ydeevne.
Skrotomkostningstildeling Rammefejl
| Type | Primær årsag | Materiale Spildt | arbejdskraft Indvirkning (timer) |
|---|---|---|---|
| Pre-release Distortion | Overdreven slip formulering | Fuld harpiks og fiber | 1,5 til 3,0 |
| Fiskeøjne / sløvende | Ujævn kemikalieoverførsel | Overflade gelcoat | 0,5 til 1,5 (omarbejde) |
| Klæbning / Limning | Barriere varmesvigt | Hel del plus værktøjsskade | 5.0+ (udvinding og reparation) |
| Opbygning af harpiks | Lav formuleringsholdbarhed | Ingen direkte | 2.0 (Kraftrengøring) |
Skimmelsvamp dikterer din produktionsrytme. Kraftig kemisk overførsel tilsmudser formoverfladen hurtigt. Styren- og harpiksopbygning forekommer også over tid. Disse genstridige aflejringer dikterer din rengøringsplan. De tvinger dig til at stoppe produktionen helt. En snavset form kan ikke producere en accepteret del.
Nedetidsvurdering afslører store skjulte udgifter. Når en form går offline, mister du værdifulde produktionstimer. Vi må beregne de sande omkostninger ved denne tabte tid. Kraftig rengøring tager hele skift at fuldføre. Kemisk stripning og genforsegling kræver omhyggelig arbejdskraft. Multiplicer din time-maskinindtægtsrate med disse tabte timer. Det resulterende tal overskygger normalt din månedlige kemikaliefaktura. Du indser hurtigt, at billige midler koster en formue i rengøringstid.
Aggressive rengøringsmetoder fremskynder værktøjsslid hurtigt. Inferiøre midler tvinger dig til at bruge skrappe opløsningsmidler. Du kan ty til hyppig tørisblæsning. Disse slibemetoder nedbryder værktøjets gelcoat. De forkorter værktøjets samlede levetid betydeligt. Dette tilføjer massive erstatningsgebyrer til dine langsigtede kapitalomkostninger. Beskyttelse af din formoverflade sparer tusindvis af dollars årligt. En overlegen barriere reducerer rengøringsfrekvensen dramatisk. Det holder formen i produktion længere.
Planlæg forebyggende rengøring baseret på træktal, ikke visuelt snavs.
Spor de nøjagtige timer, der bruges på at fjerne forme hver måned.
Beregn den tabte omsætning under disse specifikke vedligeholdelsesvinduer.
Undgå slibeblæsning, medmindre det er absolut nødvendigt for fjernelse af hård polymer.
Du har brug for objektive data, ikke salgstaler. At strukturere et kontrolleret forsøg kræver streng fremstillingsdisciplin. Isolering af variabler giver en virkelig gyldig sammenligning. Kør forsøget på nøjagtig samme form. Brug den samme operatør til begge kemikalier. Behold det samme harpikssystem. Oprethold identiske butiksmiljøforhold. Ændring af enhver anden variabel ødelægger forsøgets gyldighed.
Etablering af basislinjen kommer altid først. Kør dit nuværende baseline kemikalie i en hel uge. Du skal opfange nøjagtige nuværende tilstandsdata. Gør dette, før du introducerer den nye agent. Dette giver dig et klart sammenligningspunkt. Spring ikke over dette afgørende benchmarking-trin.
Dataindsamlingsprotokoller holder forsøgets målsætning. Operatører skal logge specifikke metrics omhyggeligt. De kan ikke stole på hukommelsen i slutningen af et skift.
Samlet skiftvarighed og nøjagtig maskinoppetid.
Antal vellykkede træk pr. enkelt ansøgning.
Præcis skrotantal og mindre defektantal.
Samlet tid brugt på at tørre eller polere formen.
Anvend streng shortlisting logik til de endelige resultater. Anbefal kun at gå videre med overlegne formuleringer. Vinderen skal påvise en verificerbar reduktion i de endelige omkostninger. Prisen pr. accepteret del er den eneste metrik, du bør stole på. Ignorer fuldstændigt fakturaprisen pr. Dataene vil afsløre den sande økonomiske vinder.
Release Agent Trial Comparison Chart
| Metrisk Sporet | Nuværende Baseline Kemisk | Ny forsøgsformulering | Økonomisk påvirkning |
|---|---|---|---|
| Pris per gallon | 45,00 USD | 85,00 USD | Højere forudgående faktura |
| Trækker pr. applikation | 1 til 2 træk | 5 til 7 træk | Massiv arbejdskraftreduktion |
| Skrotsats | 4,5 % | 1,2 % | Betydelige materialebesparelser |
| Rengøringsfrekvens | Hver 50 cyklusser | Hver 150 cyklusser | Øget maskinoppetid |
| Pris pr. accepteret del | $2,15 | $1,42 | 34 % omkostningsreduktion |
Evaluering af frigivelsesmidler kræver et holistisk perspektiv. Du kan ikke bruge en smal indkøbslinse. Vi skal analysere hele processen grundigt. Du skal måle præcis, hvad der sker på butiksgulvet.
Prioriter 'omkostningerne pr. accepteret del' over bulkvolumenpriser.
Spor cyklustid og værktøjets nedetid nøjagtigt.
Kvantificer hver kasserede del i den endelige kemikalievurdering.
Kør kontrollerede, enkeltvariable forsøg for at bevise leverandørkrav objektivt.
At tilpasse købsbeslutninger til produktionssucces giver højere marginer. Det skaber langt mere forudsigelige sammensatte fremstillingsresultater. Start din næste prøveperiode i dag. Mål din baseline nøjagtigt. Beskyt dine værktøjer, styrk dine operatører, og øg dit udbytte. Lad data drive din næste beslutning om indkøb af kemikalier.
A: Semi-permanenter koster i starten mere pr. gallon. Imidlertid giver de normalt en meget lavere pris pr. del i højvolumenproduktion. De giver mulighed for flere træk pr. enkelt applikation. Dette reducerer arbejdstiden markant og forhindrer hurtig opbygning af skimmelsvamp. Offermidler kræver konstant genanvendelse, hvilket øger skjulte arbejdsomkostninger og sinker produktionslinjerne.
A: En gyldig prøveperiode bør strække sig over mindst én fuld rengøringscyklus. Det skal starte fra den indledende formforberedelsesfase. Det skal fortsætte til det nøjagtige punkt, hvor formen kræver stripning igen. Denne tidsramme fanger nøjagtigt opbygningshastigheder, overførselsproblemer og ægte vedligeholdelsesnedetid. En kortere retssag vil skjule langsigtede tilsmudsningsproblemer.
A: Peg på skjulte variabler i din proces. Værktøjets overfladenedbrydning sker over tid, hvilket skaber mikroridser. Ændringer i butiksfugtighed eller omgivende temperatur påvirker kemisk hærdning i høj grad. Små variationer i harpiksformuleringen kan også ændre bindingsadfærd. Disse skift kræver justering af din specifikke frigivelsesapplikationsteknik for at kompensere for den nye miljømæssige virkelighed.


