


Whatsapp:
+ 18123969340
+ 13691824013

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-10-12 Origine: Sito


Molti produttori di materiali compositi cadono in una pericolosa trappola nell’approvvigionamento. Valutano i fornitori di prodotti chimici esclusivamente in base al prezzo sul tamburo. Questo prezzo anticipato in base al volume raramente riflette il rendimento operativo effettivo. Il vero problema risiede nelle inefficienze produttive nascoste. I prodotti chimici economici spesso richiedono frequenti riapplicazioni e causano scarti imprevisti. Nel corso del tempo, queste spese nascoste gonfiano drasticamente i costi generali di produzione. Hai bisogno di una formula oggettiva e basata sull’evidenza. Questa guida fornisce agli ingegneri di processo e ai responsabili degli acquisti un metodo di calcolo chiaro. Ci concentreremo sulla determinazione del costo reale di un agente sulla base di parti utilizzabili e prive di difetti. Misurare accuratamente questi parametri durante una prova di qualificazione è l'unico modo per convalidare le affermazioni dei fornitori. Al termine di questa guida saprai esattamente come proiettare il ROI a lungo termine. Smetterai di acquistare galloni a buon mercato e inizierai ad acquistare parti di successo.
Il prezzo a volume è fuorviante: un costo inferiore per gallone spesso maschera frequenze di applicazione più elevate e tassi di scarto più elevati, gonfiando il costo reale per parte.
I costi nascosti determinano la spesa totale: i tempi di inattività per la pulizia degli strumenti, la manodopera per la riapplicazione e la rilavorazione/scarto delle parti superano significativamente il costo dei prodotti chimici grezzi.
La metrica della 'parte accettata': il punto di riferimento più affidabile per valutare l'efficienza chimica è dividere i costi totali del processo per il numero di parti prive di difetti prodotte in un ciclo di produzione specifico.
Prove basate sui dati: strutturare una sperimentazione controllata è essenziale per isolare le variabili e acquisire dati accurati sul consumo e sulla durata del ciclo.
Dobbiamo ripensare il modo in cui acquistiamo prodotti chimici. Il confronto del prezzo della fattura anticipata fallisce completamente. Ignora le realtà produttive della tua officina. Potresti risparmiare denaro su un tamburo economico. Tuttavia, la tua linea di produzione pagherà successivamente una pesante penalità. L’errore del costo per gallone rende ciechi i reparti acquisti rispetto agli sprechi operativi quotidiani. Vedono risparmi sulla carta. Nel frattempo, gli operatori faticano a mantenere la produzione in movimento.
L'efficienza di trasferimento varia notevolmente tra le formulazioni. I principi attivi costituiscono la vera e propria barriera. I solventi trasportatori forniscono semplicemente quegli ingredienti. I liquidi economici spesso utilizzano solventi portanti pesanti. Inizialmente sembrano molto convenienti per gallone. Tuttavia lasciano pochissimi principi attivi. Il solvente evapora semplicemente nell'aria. I solidi più elevati potrebbero costare di più in anticipo. Tuttavia, è necessario un volume significativamente inferiore per applicazione. Costruiscono una barriera robusta in modo rapido ed efficiente. Usi once invece di galloni.
La frequenza delle applicazioni influenza fortemente i profitti. Lo scivolamento aiuta una parte a separarsi facilmente. La durabilità determina la velocità di produzione complessiva. Un premio L'agente distaccante per stampi composito offre una durata eccezionale. Potrebbe consentire più pull per applicazione. Spruzzi lo strumento una volta. Quindi, estrai cinque o sei parti pulite. Le alternative più economiche di solito non hanno questa durabilità chimica. Obbligano gli operatori a spruzzare lo stampo dopo ogni singolo ciclo. Questa costante riapplicazione comporta uno spreco di manodopera costosa. Arresta la produzione inutilmente. Introduce un enorme collo di bottiglia nascosto nel tuo programma quotidiano.
Ignorando completamente la percentuale di contenuto solido attivo.
Concentrarsi esclusivamente sui budget di acquisto invece che sui rendimenti di produzione.
Mancata consultazione degli operatori di fabbrica in merito ai problemi quotidiani legati alle applicazioni.
Acquistare fusti sfusi prima di eseguire una prova di convalida su piccola scala.
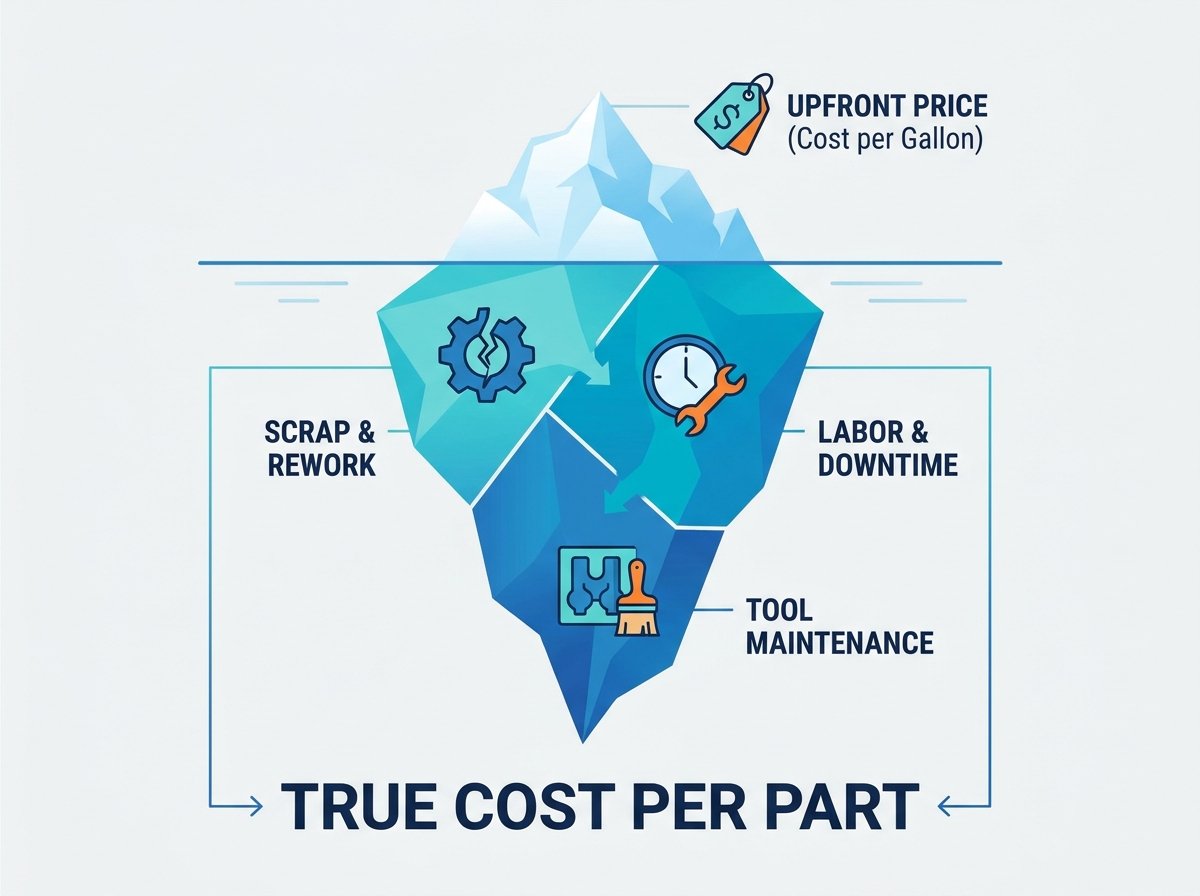
Smettila di fare supposizioni sulle spese chimiche. Il calcolo di base si basa su una formula semplice. Rivela le tue reali spese di produzione. È necessario andare oltre le stime approssimative. L'ingegneria di processo richiede dati concreti.
Ecco il quadro di calcolo fondamentale. Dividi le spese totali del processo per il risultato positivo. La formula è: (Costo totale dell'agente distaccante utilizzato + Totale manodopera associata/Tempi di inattività + Costo totale di scarto/rilavorazione)/Numero di parti accettate. Questa equazione isola l’onere finanziario preciso. Assegna ogni costo nascosto direttamente a una parte vitale. Elimina tutti i punti ciechi del bilancio.
Il monitoraggio del consumo di prodotti chimici richiede una precisione rigorosa. Non è possibile indovinare l'utilizzo in base ai tempi di spruzzatura visivi. La dinamica dei fluidi distorce quelle stime visive. L'usura degli ugelli modifica quotidianamente i volumi di spruzzatura. Delineare metodi rigorosi per misurare attentamente l'utilizzo effettivo. La migliore pratica prevede la pesatura dell'attrezzatura fisica per la spruzzatura. Pesare la tanica prima dell'inizio del turno. Pesalo di nuovo al termine del turno. Ciò produce la massa esatta della sostanza chimica consumata. Rimuove completamente tutte le congetture dell'operatore.
Il lavoro e il tempo di ciclo rappresentano enormi perdite finanziarie. È necessario quantificare accuratamente la variabile tempo. Calcolare la paga oraria dell'operatore che applica l'agente. Inoltre, calcolare la tariffa specifica della macchina durante il tempo di applicazione. Quando uno stampo resta inattivo, genera entrate pari a zero. Un'applicazione più rapida riduce al minimo questi costosi tempi di inattività. I processi lenti di cancellazione riducono la redditività. Ogni minuto trascorso a lucidare ruba un minuto di tempo di cura attivo. Dobbiamo rendere conto di questi minuti persi nella formula finale.
Utilizza una bilancia digitale calibrata per tutte le attività di pesatura di prodotti chimici.
Registrare il tempo di applicazione dell'operatore separatamente dal tempo generale di preparazione dello stampo.
Registra i tempi di inattività della macchina causati specificamente dalla riapplicazione di sostanze chimiche.
Formare gli operatori affinché utilizzino schemi di spruzzatura coerenti durante i periodi di valutazione.
Gli scarti rimangono la variabile più costosa nella produzione di compositi. Una singola parte scartata spreca resina costosa. Rovina i tessuti tecnici di rinforzo. Si sprecano ore di lavoro da parte dell'operatore. Inoltre, si brucia tempo prezioso della macchina. Dobbiamo monitorare incessantemente questi fallimenti.
Scarse prestazioni di rilascio causano difetti molto specifici. Il pre-rilascio avviene all'inizio del ciclo di stagionatura. La parte si separa prematuramente dallo strumento. Ciò rovina completamente la stabilità dimensionale. Occhi di pesce e opacizzazione rovinano la finitura cosmetica. Costringono i lavoratori a levigare e lucidare la superficie in seguito. Le parti attaccate allo stampo rappresentano lo scenario peggiore. Gli operatori li tirano fuori con forza. Spesso danneggiano sia la parte che lo strumento costoso.
Le sensibilità specifiche del materiale richiedono un'attenzione rigorosa. Valutare un L'agente distaccante della resina epossidica richiede un'analisi approfondita delle reazioni esotermiche. Le resine epossidiche diventano estremamente calde durante la polimerizzazione. Presentano gravi rischi di legame chimico. La barriera di rilascio può cedere in caso di calore elevato. Se ciò accade, la resina epossidica si lega direttamente allo strumento. Ciò degrada rapidamente la superficie dell'utensile. Costringe a massicce spese di riparazione. Non puoi permetterti il cedimento della barriera durante un’esotermia ad alto calore.
Il calcolo dell’impatto dei rottami richiede un quadro strutturato. Aggiungere il costo delle materie prime per ogni parte scartata. Includere le ore di lavoro perse trascorse a costruirlo. Assegnare questa penalità combinata all'onere complessivo dei costi chimici. Ciò crea una visione realistica delle prestazioni del fornitore.
Quadro di assegnazione dei costi di scarto
| Tipo di difetto | Causa primaria | Materiale | Impatto manodopera sprecata (ore) |
|---|---|---|---|
| Distorsione pre-release | Formulazione eccessiva della barbottina | Resina e fibra complete | Da 1,5 a 3,0 |
| Occhi di pesce/Opacizzazione | Trasferimento chimico irregolare | Rivestimento in gel superficiale | Da 0,5 a 1,5 (rilavorazione) |
| Attaccare/Incollare | Guasto termico della barriera | Parte completa più danni allo strumento | 5.0+ (Estrazione e riparazione) |
| Accumulo di resina | Bassa durabilità della formulazione | Nessuno direttamente | 2.0 (Pulizia approfondita) |
La formazione di stampi determina il ritmo di produzione. Il trasferimento di sostanze chimiche pesanti sporca rapidamente la superficie dello stampo. Col tempo si verificano anche accumuli di stirene e resina. Questi depositi ostinati determinano il programma di pulizia. Ti costringono a interrompere completamente la produzione. Uno stampo sporco non può produrre una parte accettata.
La valutazione dei tempi di inattività espone importanti spese nascoste. Quando uno stampo va offline, perdi preziose ore di produzione. Dobbiamo calcolare il costo reale di questo tempo perduto. Le pulizie pesanti richiedono interi turni per essere completate. La rimozione e la richiusura chimica richiedono un lavoro meticoloso. Moltiplica il tasso di guadagno orario della tua macchina per queste ore perse. Il numero risultante di solito fa impallidire la tua fattura chimica mensile. Ti rendi subito conto che gli agenti economici costano una fortuna in termini di tempo di pulizia.
I metodi di pulizia aggressivi accelerano rapidamente l'usura degli utensili. Gli agenti inferiori ti costringono a utilizzare solventi aggressivi. Potresti ricorrere a frequenti sabbiature con ghiaccio secco. Questi metodi abrasivi degradano il rivestimento in gel dell'attrezzatura. Riducono significativamente la durata complessiva dell'utensile. Ciò aggiunge ingenti commissioni di sostituzione ai costi di capitale a lungo termine. La protezione della superficie dello stampo consente di risparmiare migliaia di dollari all'anno. Una barriera superiore riduce drasticamente la frequenza della pulizia. Mantiene lo stampo in produzione più a lungo.
Pianificare la pulizia preventiva in base al numero di tentativi di pull e non allo sporco visivo.
Tieni traccia delle ore esatte trascorse a rimuovere gli stampi ogni mese.
Calcola le entrate perse durante queste specifiche finestre di manutenzione.
Evitare la sabbiatura abrasiva a meno che non sia assolutamente necessaria per la rimozione del polimero duro.
Hai bisogno di dati oggettivi, non di proposte di vendita. La strutturazione di uno studio controllato richiede una rigorosa disciplina di produzione. L'isolamento delle variabili fornisce un confronto veramente valido. Esegui la prova esattamente sullo stesso stampo. Utilizzare lo stesso operatore per entrambi i prodotti chimici. Mantenere lo stesso sistema di resina. Mantenere le stesse condizioni ambientali del negozio. La modifica di qualsiasi altra variabile rovina la validità dello studio.
Stabilire la linea di base viene sempre per primo. Esegui la tua attuale sostanza chimica di base per un'intera settimana. È necessario acquisire dati accurati sullo stato attuale. Fallo prima di introdurre il nuovo agente. Questo ti dà un chiaro punto di confronto. Non saltare questo passaggio cruciale del benchmarking.
I protocolli di raccolta dati mantengono l'obiettivo dello studio. Gli operatori devono registrare meticolosamente metriche specifiche. Non possono fare affidamento sulla memoria alla fine di un turno.
Durata totale del turno e tempo di attività esatto della macchina.
Numero di tiri riusciti per singola applicazione.
Conteggio esatto degli scarti e conteggio dei difetti minori.
Tempo totale impiegato per pulire o lucidare lo stampo.
Applicare una rigorosa logica di selezione ai risultati finali. Consigliamo di andare avanti solo con formulazioni superiori. Il vincitore dovrà dimostrare una riduzione verificabile dei costi finali. Il costo per parte accettata è l'unico parametro di cui ti puoi fidare. Ignora completamente il prezzo della fattura per tamburo. I dati riveleranno il vero vincitore finanziario.
Grafico di confronto delle prove dell'agente di rilascio
| Metrica tracciata | della sostanza chimica di riferimento attuale | Nuova formulazione di prova | Impatto finanziario |
|---|---|---|---|
| Prezzo al gallone | $ 45,00 | $ 85,00 | Fattura anticipata più alta |
| Tiri per applicazione | Da 1 a 2 tiri | Da 5 a 7 tiri | Massiccia riduzione della manodopera |
| Tasso di scarto | 4,5% | 1,2% | Notevole risparmio di materiale |
| Frequenza di pulizia | Ogni 50 cicli | Ogni 150 cicli | Maggiore operatività della macchina |
| Costo per parte accettata | $ 2,15 | $ 1,42 | Riduzione dei costi del 34%. |
La valutazione degli agenti distaccanti richiede una prospettiva olistica. Non è possibile utilizzare una lente di approvvigionamento ristretta. Dobbiamo analizzare a fondo l'intero processo. È necessario misurare esattamente ciò che accade in officina.
Dai priorità al 'costo per parte accettata' rispetto al prezzo per grandi quantità.
Tieni traccia con precisione del tempo di ciclo e dei tempi di fermo degli utensili.
Quantificare ogni parte scartata nella valutazione chimica finale.
Esegui prove controllate a variabile singola per dimostrare oggettivamente le affermazioni dei fornitori.
Allineare le decisioni di acquisto con il successo della produzione porta a margini più elevati. Crea risultati di produzione compositi molto più prevedibili. Inizia oggi la tua prossima prova. Misura accuratamente la tua linea di base. Proteggi i tuoi strumenti, potenzia i tuoi operatori e aumenta la tua resa. Lascia che siano i dati a guidare la tua prossima decisione sull'approvvigionamento di prodotti chimici.
R: Inizialmente i semipermanenti costano di più al gallone. Tuttavia, di solito comportano un costo per pezzo molto più basso nella produzione di volumi elevati. Consentono più tiri per singola applicazione. Ciò riduce notevolmente i tempi di manodopera e impedisce la rapida formazione di stampi. Gli agenti sacrificali richiedono una riapplicazione costante, il che fa aumentare le spese nascoste del lavoro e rallenta le linee di produzione.
R: Una prova valida dovrebbe coprire almeno un ciclo di pulizia completo. Deve partire dalla fase iniziale di preparazione dello stampo. Dovrebbe continuare fino al punto esatto in cui è necessario rimuovere nuovamente lo stampo. Questo intervallo di tempo cattura accuratamente i tassi di accumulo, i problemi di trasferimento e i tempi di inattività reali per manutenzione. Un processo più breve nasconderà i problemi di incrostazione a lungo termine.
A: Punta alle variabili nascoste nel tuo processo. Nel tempo si verifica un degrado della superficie dell'utensile, creando micrograffi. I cambiamenti nell’umidità del negozio o nella temperatura ambiente influiscono pesantemente sulla polimerizzazione chimica. Anche lievi variazioni nella formulazione della resina possono alterare il comportamento di adesione. Questi cambiamenti richiedono l’adeguamento della specifica tecnica di applicazione del rilascio per compensare la nuova realtà ambientale.


