


WhatsApp:
+86- 18123969340
+ 13691824013

Vistas: 0 Autor: Teresa WU Hora de publicación: 2026-07-31 Origen: Sitio


En las minas a cielo abierto de carbón, cobre y hierro de Asia Central y Mongolia, la maquinaria pesada opera en algunas de las condiciones más implacables del mundo. Las excavadoras, los camiones de acarreo y los escudos de las principales flotas de OEM (como maquinaria de clase CAT®, Komatsu® y Bucyrus®) generan continuamente altas temperaturas, horneando aceites minerales para engranajes y grasa pesada hasta convertirlos en lodos carbonizados solidificados en componentes de acero críticos, incluidas carcasas de bombas hidráulicas, cajas de engranajes y rodillos de oruga.
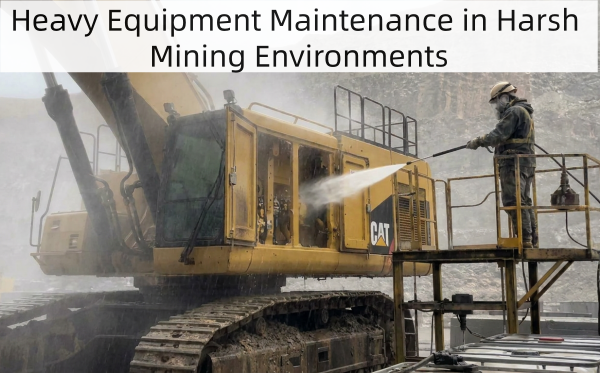
Operación de Field Wash Bay en entornos mineros hostiles
EL COSTO DEL RETRASO: La grasa carbonizada sin limpiar actúa como aislante térmico, elevando las temperaturas hidráulicas y provocando fallas inesperadas en los componentes. En sitios mineros remotos, el tiempo de inactividad no programado de las máquinas puede costar entre 5.000 y 20.000 dólares por hora.
Para los ingenieros de mantenimiento, lavar estos conjuntos pesados presenta un doble desafío: acumulación extrema de aceite y calidad extremadamente pobre del agua del sitio.
La mayoría de las bahías de lavado de campo dependen de agua local subterránea o de pozo sin tratar. En regiones como el sur de Gobi o las estepas de Asia central, esta agua suele superar los 1.500 a 2.000 ppm en dureza mineral ( Ca 2+ /Mg 2+ ). iones
Cuando los desengrasantes a base de agua estándar se mezclan con agua de alta dureza:
Desintegración de la fórmula: los sistemas quelantes colapsan, lo que provoca la precipitación de tensioactivos activos.
Obstrucción de las boquillas: el lodo blanco precipitado bloquea los cañones rociadores de alta presión (8–12 bar).
Redeposición de grasa: Los aceites emulsionados se separan rápidamente, dejando una película pegajosa sobre las piezas de acero al carbono limpiadas.
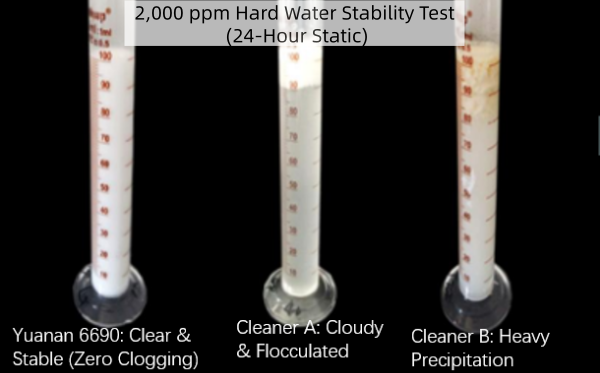
Superar las 2000 ppm de agua dura: la solución modelo 6690
Como se demostró en nuestra prueba de estabilidad de laboratorio anterior, cuando se mezcla con 2000 ppm de agua dura de calcio y magnesio:
Desengrasantes convencionales (centro y derecha): rápidamente se vuelven turbios y forman densos precipitados blancos a medida que los tensioactivos activos reaccionan con los iones minerales. En las bahías de lavado de campo, este lodo blanco provoca una grave acumulación de incrustaciones y frecuentes obstrucciones en las boquillas de pulverización de alta presión.
Modelo 6690 (Izquierda): Permanece completamente transparente, estable y homogéneo durante 24 horas. Su sistema quelante orgánico sella los minerales del agua dura, lo que garantiza un tiempo de actividad del 100 % de la boquilla rociadora y una eficiencia de limpieza constante.
Para superar estas limitaciones específicas del sitio, los desengrasantes industriales modernos, como el desengrasante a base de agua de alta resistencia 6690 , utilizan estabilizadores quelantes orgánicos avanzados combinados con tensioactivos no iónicos de baja espuma.
Tolerancia al agua dura sin precipitación: a diferencia de los limpiadores convencionales que fallan por encima de 500 ppm, 6690 mantiene una solución completamente homogénea en hasta 2000 ppm de agua de calcio/magnesio durante más de 24 horas sin separación.
Espuma ultrabaja para pulverización a alta presión: El lavado a alta presión (8-12 bar) es esencial para el desengrase mecánico. Con una altura de espuma Ross-Miles controlada a ≤ 4 mm (50 °C) , los equipos de mantenimiento pueden operar sistemas de aspersión de circuito cerrado sin cavitación de la bomba ni desbordamiento de espuma.
Versatilidad de la temperatura de funcionamiento: Funciona a 50–60 °C durante 15 a 30 minutos de lavado profundo con una dilución de 1:10, o en condiciones de campo frío (5–10 °C) a una concentración del 10 % durante 40 a 50 minutos.
Para traducir las capacidades técnicas en eficiencia del sitio, los técnicos de campo siguen un protocolo de lavado simple de 3 pasos que elimina el lento desmontaje mecánico:
Paso 1 (Aplicar): Rocíe la solución de trabajo 6690 (dilución 1:10) directamente sobre lodo de aceite pesado bajo una presión de rociado de 8 a 12 bares.
Paso 2 (Permanencia): Espere de 15 a 20 minutos para que los agentes quelantes y tensioactivos activos penetren y emulsionen la grasa horneada.
Paso 3 (Enjuague): Enjuague con un cañón de agua a alta presión para revelar las superficies metálicas desnudas.
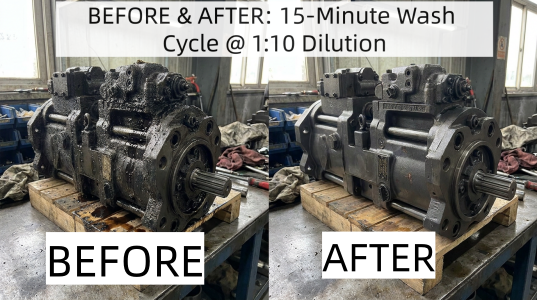
Quitar grasa carbonizada de 5 mm en un ciclo de lavado de 15 minutos
Recientemente, un importante contratista de mantenimiento de equipos mineros en Mongolia enfrentó un cuello de botella operativo urgente. La acumulación de grasa solidificada en la carcasa de la bomba hidráulica amenazaba las revisiones programadas de la máquina, mientras que la dureza del agua local hacía que el desengrasante existente se cuajara en los tanques de aspersión.
Desafío: Boquillas de aspersión obstruidas y desengrasado ineficaz en 1800 ppm de agua.
Solución: Implementación de 1 Tonelada de Desengrasante Concentrado 6690 vía transporte terrestre.
Resultado: 100% de tiempo de actividad de la boquilla, grasa endurecida de 5 mm de espesor eliminada con dilución 1:10 en un solo ciclo de lavado a alta presión de 15 minutos sin desarmar el equipo.
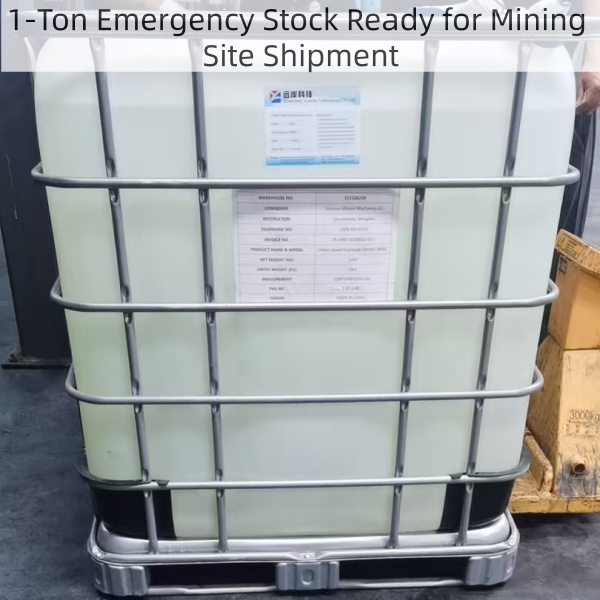
Inventario de fábrica listo para envío de emergencia al sitio de la mina
La adopción de un desengrasante de alto rendimiento ofrece beneficios tangibles en todos los departamentos de gestión minera:
Gasto químico reducido: La dilución concentrada de 1:10 a 1:33 reduce los costos de lavado activo por litro en más de un 40 % en comparación con los desengrasantes solventes sin procesar.
Eliminación del tiempo de inactividad de la boquilla: la estabilidad de 2000 ppm evita la acumulación de incrustaciones de calcio, lo que elimina los costos frecuentes de reemplazo de la boquilla de pulverización.
Recargos por transporte reducidos: la clasificación no peligrosa elimina los recargos por carga peligrosa Clase 3, lo que ahorra entre un 20% y un 30% en transporte terrestre CIS.
Los funcionarios de EHS en minería monitorean estrictamente los efluentes de la bahía de lavado. Debido a que Degreaser 6690 no contiene solventes de acoplamiento orgánicos, los aceites emulsionados se desprenden rápidamente cuando reposan en fosas de sedimentación. Los operadores pueden utilizar un desnatador de aceite mecánico estándar para eliminar la capa superior de aceite, lo que permite que el agua subyacente cumpla con las pautas industriales estándar de descarga o recirculación sin un costoso tratamiento químico de aguas residuales.
Debido a que Degreaser 6690 tiene un punto de inflamación en copa cerrada > 90°C y cero solventes orgánicos volátiles, se envía como carga química ordinaria por carretera o ferrocarril . Totalmente compatible con los estándares medioambientales RoHS , pasa las aduanas internacionales sin problemas, sin recargos por carga peligrosos ni retenciones prolongadas de documentación.
P1: ¿Cómo deben manejar los sitios mineros las aguas residuales de la bahía de lavado después de usar Degreaser 6690?
R: Degreaser 6690 no contiene solventes de acoplamiento orgánicos volátiles. Los aceites emulsionados flotarán hacia la superficie después de reposar. Los operadores de minas pueden utilizar fácilmente un skimmer de petróleo estándar para eliminar la capa de petróleo flotante, lo que permite que el agua subyacente cumpla con las pautas industriales estándar de descarga o recirculación.
P2: ¿Se puede inyectar Degreaser 6690 directamente en el depósito interno de aceite hidráulico para eliminar el lodo?
R: NO. Estrictamente prohibido. El modelo 6690 es un desengrasante de superficies externas diseñado para eliminar los lodos de grasa adheridos de las carcasas exteriores de bombas hidráulicas, compartimentos de motores y mangueras trenzadas. Nunca introduzca limpiadores a base de agua en el circuito interno de aceite hidráulico sellado, ya que el lodo interno desprendido puede obstruir los carretes de las válvulas de precisión. Para la contaminación interna del aceite, se requiere el desmontaje completo de la bomba y el lavado del sistema con filtros de aceite hidráulico exclusivos.
P3: ¿Es el modelo 6690 seguro para la pintura de la máquina lavada o para la piel del operador?
R: En las diluciones de trabajo recomendadas (1:10 a 1:33), el fluido tiene un pH suave (≤10,5 a 60 °C) y contiene inhibidores de corrosión orgánicos, lo que lo hace seguro para la pintura de maquinaria y los componentes de acero. Sin embargo, los operadores deben usar guantes y gafas estándar resistentes a los álcalis cuando manipulen el concentrado crudo.
P4: ¿Se puede utilizar el 6690 en temperaturas invernales bajo cero?
R: El concentrado crudo debe almacenarse entre 0 y 35 °C. Para operaciones de invierno (5–10°C), simplemente caliente el tambor de concentrado en un refugio, revuelva antes de diluir y extienda el tiempo de lavado a 30–50 minutos usando una pulverización de alta presión de 8–12 bar.
El mantenimiento de equipos pesados en entornos hostiles no requiere costosos limpiadores solventes ni reemplazos frecuentes de boquillas. Al elegir una fórmula a base de agua diseñada específicamente para agua de alta dureza y pulverización a alta presión, los operadores de minas pueden reducir los costos de productos químicos de un solo uso hasta en un 30 % sin dejar de cumplir con las normas de EHS.

