


WhatsApp:
+86- 18123969340
+86- 13691824013
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-11-16 Pochodzenie: Strona


Części metalowe często wychodzą z procesu prania i wyglądają zupełnie nieskazitelnie. Jednak szybko wysychają z wyraźną białą plamą. To frustrujące zjawisko prowadzi do natychmiastowych odrzuceń kontroli jakości w hali produkcyjnej. Zanieczyszczenie powierzchni zagraża krytycznym procesom końcowym, takim jak galwanizacja, powlekanie i spawanie. Zwiększa to również koszty przeróbek i poważnie zakłóca harmonogramy produkcji. Można założyć, że cieplejsze pranie lub dłuższy cykl rozwiąże problem. Jednak plamy te rzadko są lokalną anomalią. Zwykle wskazują na systemowe niedopasowanie jakości wody, mechaniki suszenia i wybranego składu chemicznego. Rozwiązanie tego problemu wymaga oszacowania całkowitego zakresu czyszczenia. Nie można po prostu zwiększyć temperatury prania i liczyć na najlepsze. W tym przewodniku zbadamy dokładne przyczyny tych niedoskonałości. Dowiesz się jak skutecznie zdiagnozować problem. Pokażemy Ci również, jak ulepszyć procesy mechaniczne, aby uzyskać niezmiennie nieskazitelne części.
Diagnozowanie białe plamy na metalu po czyszczeniu rozpoczyna się od dokładnego określenia rodzaju pozostałości. Musisz zrozumieć, co tak naprawdę pozostaje na powierzchni. Kilku zupełnie różnych sprawców może powodować bardzo podobne wady wzroku.
Woda wodociągowa zwykle zawiera całkowitą ilość rozpuszczonych substancji stałych (TDS). Te ciała stałe składają się głównie z wapnia, magnezu i krzemianów. Kiedy nieoczyszczona woda użytkowa odparuje na ciepłej metalowej części, wilgoć znika w powietrzu. Rozpuszczone minerały pozostają na podłożu. Plamy te zazwyczaj wydają się kredowe i białe. Zwykle można je łatwo wytrzeć za pomocą łagodnego kwaśnego roztworu.
Wiele obiektów opiera się na środkach czyszczących o wysokiej zawartości części stałych i trudnych do spłukiwania. Te chemikalia łatwo „przeciągają się” z kąpieli myjącej do kolejnych etapów płukania. Jeśli na etapie płukania nie ma wystarczającego przelewu, detergent szybko się gromadzi. Ta warstwa mydła przypala się na części podczas cyklu suszenia termicznego. Plamy po detergentach często wykazują lekko opalizujący połysk. Po ponownym zmoczeniu mogą również wydawać się śliskie lub mydlane.
Czasami chemia i jakość wody są w porządku. Problem leży wyłącznie w sposobie suszenia części. Gromadzenie się wody w szczelinach jest poważnym błędem inżynieryjnym. Jeśli woda wyparuje w sposób naturalny, a nie zostanie fizycznie wyparta, utworzą się plamy. Nawet śladowe zanieczyszczenia skupiają się silnie w miarę kurczenia się kropli wody.
Inspektorzy często mylą wczesny etap utleniania ze złożami mineralnymi. Wrażliwe stopy, takie jak żeliwo lub niektóre aluminium, szybko reagują na wilgoć otoczenia. Ta wczesna mikrokorozja może objawiać się białymi lub jasnoszarymi plamami. Z biegiem czasu plamy te ostatecznie zmienią kolor na brązowy lub czarny. Należy to szybko zidentyfikować, aby dostosować protokoły dotyczące inhibitorów rdzy.
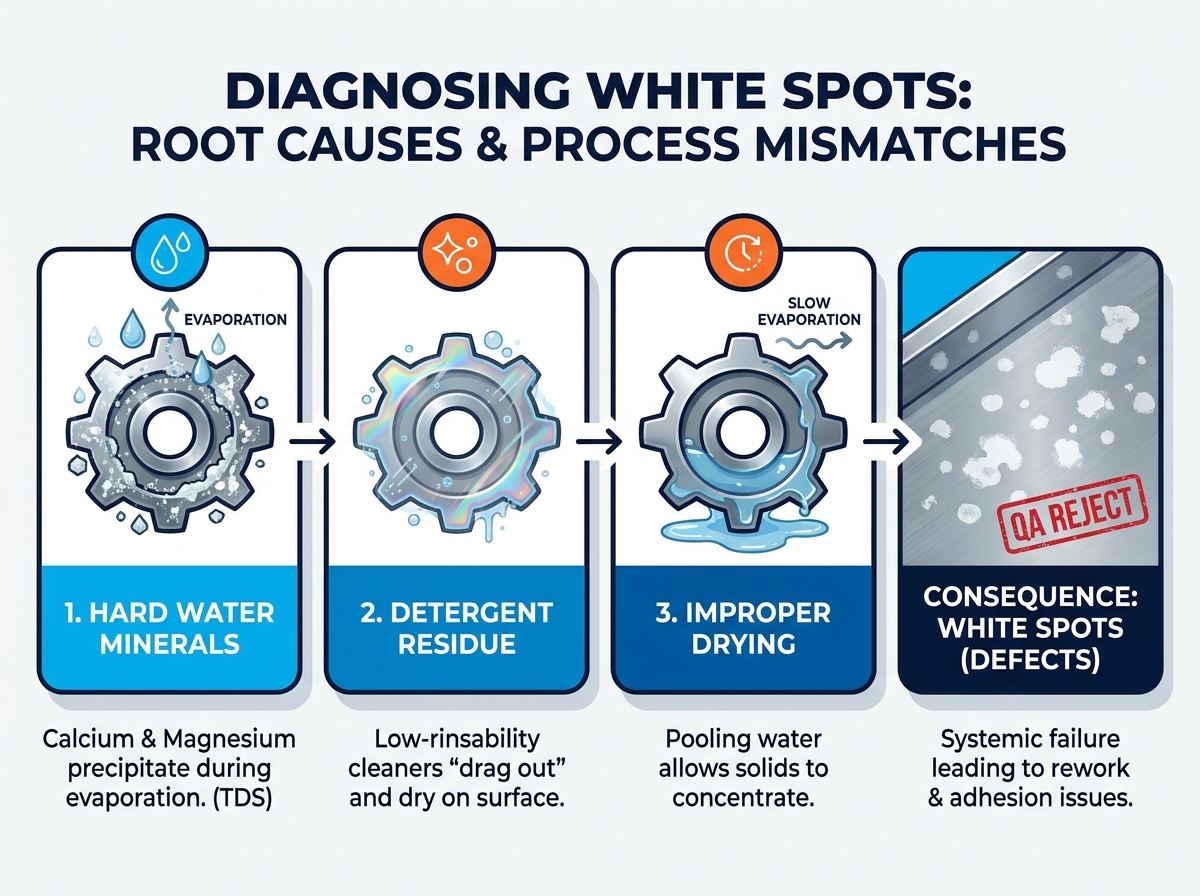
Akceptowanie marginalnych wyników czyszczenia jest kosztownym błędem produkcyjnym. Białe plamy to nie tylko drobny problem estetyczny. Stanowią one aktywne zanieczyszczenie chemiczne zagrażające całemu cyklowi produkcyjnemu.
Mikroskopijne pozostałości pod tymi białymi plamami aktywnie odpychają powłoki przemysłowe. Powodują poważne rozwarstwienie w zastosowaniach związanych z malowaniem proszkowym i galwanizacją. Procesy metalizacji próżniowej również zakończą się katastrofalnym niepowodzeniem. Powłoka chwyta kredowe pozostałości zamiast metalu nieszlachetnego. Kiedy pozostałości się złuszczają, kosztowna powłoka idzie w parze z nimi.
Widoczne plamy nieuchronnie powodują ogromne wąskie gardła w zapewnianiu jakości. Twój zespół ponosi ukryte koszty pracy wynikające z ręcznego wycierania i kontroli. Pracownicy muszą ponownie poddać uszkodzonym komponentom wielokrotne cykle prania. To całkowicie zakłóca ostrożne tempo produkcji. Każda minuta spędzona na przeróbce odrzuconej części niszczy Twoje marże operacyjne.
Zespoły zaopatrzeniowe często próbują zaoszczędzić pieniądze na odtłuszczaczach do towarów. Strategia ta ostatecznie zawyża długoterminowe koszty operacyjne. W taniej chemii zazwyczaj brakuje odpowiednich środków płuczących. Kończy się to użyciem nadmiernej ilości wody, aby zrekompensować słabą zdolność spłukiwania. Wynikający z tego wyższy poziom złomu całkowicie eliminuje wszelkie początkowe oszczędności środków chemicznych. Wysokiej jakości chemia opłaca się, utrzymując płynną pracę linii produkcyjnej.
Wybór prawa Przemysłowy środek czyszczący na bazie wody wymaga spojrzenia poza samą moc odtłuszczania. Potrzebujesz formuły opracowanej specjalnie do czystego płukania i nieskazitelnego suszenia.
Tradycyjne mydła pozostawiają ciężki film na powierzchniach metalowych. Zamiast tego w nowoczesnych recepturach stosowane są niskopieniące i łatwo spłukiwane środki powierzchniowo czynne. Te zaawansowane cząsteczki szybko przełamują napięcie powierzchniowe wody. Działanie to zapobiega przedostawaniu się środków chemicznych do zbiorników płuczących. Roztwór myjący usuwa warstwę metalu, zamiast się do niego uparcie przylegać.
Twarda woda stanowi ciągłe zagrożenie dla czystości części. Wysokiej jakości środki czyszczące zawierają w swojej formule silne środki chelatujące. Te chelatanty aktywnie wiążą się z jonami twardej wody, takimi jak wapń i magnez. Bezpiecznie zawieszają minerały w roztworze myjącym. Dzięki temu można je łatwo spłukać i nie osadzać się na metalu.
Zawsze należy dopasować pH środka czyszczącego do konkretnego podłoża. Wysoce alkaliczne środki czyszczące łatwo powodują białe trawienie na aluminium i cynku. Ta akwaforta wygląda dokładnie jak plama po twardej wodzie. Jednak w rzeczywistości jest to fizyczne uszkodzenie powierzchni metalu. Ocena i testowanie buforowanych składów chemicznych ma kluczowe znaczenie w przypadku wrażliwych stopów.
Niektóre gałęzie przemysłu nie tolerują nawet mikroskopijnej plamki pozostałości. Zastosowania wymagające wysokiej próżni lub precyzyjne zastosowania medyczne wymagają absolutnej czystości. Poszukaj środków chemicznych specjalnie zaprojektowanych dla tych rygorystycznych środowisk. Wydajność bez pozostałości musi stanowić podstawowy wymóg zgodności, a nie opcjonalną aktualizację.
Ulepszenie detergentów to dopiero pierwszy krok. Nawet premia Środek do czyszczenia części precyzyjnych to nie złoty środek. Jeśli proces mechaniczny zostanie zasadniczo uszkodzony, plamy nadal będą się pojawiać.
Lepszym mydłem nie da się rozwiązać problemu złego projektu sprzętu. Martwe strefy w zbiorniku myjącym pozostawią po sobie glebę. Zatkane dysze płuczące nie usuną osadu detergentu. Musisz konserwować swój sprzęt fizyczny, aby chemia działała prawidłowo.
Aby uzyskać nieskazitelne rezultaty, często konieczne jest ulepszenie wody do płukania końcowego. Odwrócona osmoza (RO) lub woda dejonizowana (DI) całkowicie usuwa rozpuszczone ciała stałe. Jeśli lokalna woda jest wyjątkowo twarda, woda z kranu zawsze pozostawi plamy. Użycie wody RO lub DI w końcowym etapie gwarantuje czyste odparowanie.
| Jakość wody Poziom | zawartości minerałów (TDS) | Wykrywanie ryzyka | Najlepsze zastosowanie |
|---|---|---|---|
| Standardowa woda z kranu | Wysoka (100 - 400+ ppm) | Ciężki : silny | Początkowe etapy mycia brutto, części niekrytyczne |
| Odwrócona osmoza (RO) | Niska (10–30 ppm) | Minimalny | Ogólne płukanie końcowe, przygotowanie przed posiewem |
| Dejonizowany (DI) | Zero (0 ppm) | Nic | Urządzenia medyczne, komponenty wysokopróżniowe, optyka |
Należy szybko usunąć wodę, zanim zdąży odparować. Wdrożenie noży powietrznych o dużej prędkości jest wysoce skuteczną strategią. Noże te fizycznie i mechanicznie odcinają wodę z części. W przypadku skomplikowanych geometrii z otworami nieprzelotowymi standardowe suszenie powietrzem zawodzi. Powinieneś ocenić systemy suszenia próżniowego, aby wygotować wilgoć z ukrytych szczelin.
Przeciążona kąpiel myjąca działa po prostu jak nowe źródło zanieczyszczeń. Należy ustalić ścisłe harmonogramy miareczkowania zbiorników czyszczących. Regularne testowanie zapobiega ponownemu osadzaniu się brudu na częściach. Wyrzuć i napełnij wanny, zanim osiągną maksymalne obciążenie glebą.
W nowoczesnym sprzątaniu przemysłowym nie ma miejsca na domysły. Potrzebujesz zorganizowanej struktury, aby zweryfikować nową chemię i procesy.
Nie da się ulepszyć tego, czego nie da się obiektywnie zmierzyć. Zanim zaczniesz testować nowe środki czyszczące, ustal mierzalne standardy czystości.
Zawsze filtruj substancje chemiczne naruszające lokalne przepisy dotyczące ochrony środowiska. Odrzuć formuły zawierające PFAS lub surowo ograniczone rozpuszczalniki. Należy także wziąć pod uwagę wpływ środka czyszczącego na oczyszczalnię ścieków. Świetny środek czyszczący jest bezużyteczny, jeśli zamknie oczyszczalnię ścieków.
Oceniając dostawców środków chemicznych, nie należy polegać na broszurach marketingowych. Żądaj obszernych kart danych technicznych (TDS) i kart charakterystyki (SDS). Skoncentruj się szczególnie na profilach płukania wyszczególnionych w dokumentacji. Zawsze sprawdzaj oficjalne listy kompatybilności substratów przed testowaniem drogich części.
Nigdy nie przełączaj całego zakładu chemicznego na podstawie pojedynczej próbki laboratoryjnej. To, co sprawdza się w zlewce, często zawodzi w masywnej komorze lakierniczej. Wymagaj ograniczonej serii produkcyjnej na swoim rzeczywistym sprzęcie produkcyjnym. Tylko w ten sposób można sprawdzić skuteczność suszenia i zapobieganie plamom.
Białe plamy na częściach metalowych są całkowicie możliwym do rozwiązania problemem inżynieryjnym. Nigdy nie są nieuniknionym produktem ubocznym czyszczenia wodnego. Należy po prostu zająć się zmiennymi powodującymi zanieczyszczenie.
Właściwa decyzja polega na dostosowaniu trzech kluczowych filarów produkcji. Należy zastosować zmywalny środek czyszczący dostosowany do podłoża. Musisz kontrolować jakość wody do płukania, aby wyeliminować rozpuszczone ciała stałe. Na koniec należy wdrożyć skuteczną mechanikę suszenia, aby szybko usunąć wilgoć.
Nadszedł czas, aby dokonać audytu bieżącej linii prania, płukania i suszenia. Skonsultuj się z inżynierem zajmującym się recepturami chemicznymi, aby zidentyfikować konkretne wąskie gardła. Rozpocznij kontrolowane testy pilotażowe, aby sprawdzić swój nowy proces. Podejmując te metodyczne kroki, wyeliminujesz białe plamy i drastycznie ograniczysz liczbę poprawek.
Odpowiedź: Często silniejsze lub bardziej skoncentrowane środki czyszczące w rzeczywistości powodują pogorszenie plam. Zwiększają zawartość stałych pozostałości chemicznych w wannie. Jeśli mechanika płukania jest słaba, ta dodatkowa chemia pozostaje po stronie. Wysoka zmywalność i szybka redukcja napięcia powierzchniowego to prawdziwe rozwiązania, a nie surowa wytrzymałość chemiczna.
Odp.: Zależy to w dużej mierze od lokalnej twardości wody i dokładnych specyfikacji czystości. W przypadku części estetycznych lub zastosowań związanych z powlekaniem wstępnym, zwykle obowiązkowa jest woda RO lub DI. Do pośredniego mycia zapobiegającego rdzy może wystarczyć standardowa woda z kranu w połączeniu z wysokiej jakości chelatującym środkiem czyszczącym.
Odp.: Aluminium jest metalem wysoce reaktywnym w porównaniu ze stalą. Białe plamki, które widzisz, mogą w rzeczywistości być miejscowym mikrotrawieniem. Dzieje się tak, gdy pH środka czyszczącego jest zbyt wysokie dla miękkiego stopu. Jest to fizyczne uszkodzenie podłoża, a nie osadzający się na nim osad mineralny.


