


WhatsApp:
+86- 18123969340
+86- 13691824013
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstid: 16-11-2026 Opprinnelse: nettsted


Metalldeler kommer ofte frem fra vaskeprosessen og ser helt uberørte ut. Imidlertid tørker de snart med tydelige hvite flekker. Dette frustrerende fenomenet fører til umiddelbare QA-avvisninger på fabrikkgulvet. Overflateforurensning kompromitterer kritiske nedstrømsprosesser som plettering, belegg og sveising. Det øker også kostnadene for omarbeiding og forstyrrer produksjonsplanene kraftig. Du kan anta at en varmere vask eller en lengre syklus vil løse problemet. Likevel er disse flekkene sjelden en lokalisert anomali. De indikerer vanligvis et systemisk misforhold mellom vannkvalitet, tørkemekanikk og den valgte kjemien. Å løse det krever å evaluere den totale rengjøringskonvolutten. Du kan ikke bare øke vasketemperaturen og håpe på det beste. I denne veiledningen vil vi utforske de nøyaktige årsakene bak disse lytene. Du vil lære hvordan du kan diagnostisere problemet effektivt. Vi vil også vise deg hvordan du oppgraderer dine mekaniske prosesser for å oppnå konsekvent plettfrie deler.
Diagnostisering hvite flekker på metall etter rengjøring starter med å identifisere den nøyaktige naturen til restene. Du må forstå hva som faktisk er igjen på overflaten. Flere helt forskjellige skyldige kan skape veldig like visuelle defekter.
Vann fra springen fra anlegget inneholder vanligvis Total Dissolved Solids (TDS). Disse faste stoffene består hovedsakelig av kalsium, magnesium og silikater. Når ubehandlet anleggsvann fordamper på en varm metalldel, forsvinner fuktigheten ut i luften. De oppløste mineralene forblir på substratet. Disse flekkene ser vanligvis krittaktige og hvite ut. Du kan vanligvis tørke dem enkelt bort med en mild sur løsning.
Mange anlegg er avhengige av høyfaste rengjøringsmidler med lav rensbarhet. Disse kjemikaliene «drar» lett ut fra vaskebadet til de påfølgende skylletrinnene. Hvis skylletrinnet mangler tilstrekkelig overløp, bygger det seg raskt opp vaskemiddel. Denne såpefilmen bakes på delen under den termiske tørkesyklusen. Vaskemiddelflekker viser ofte en lett iriserende glans. De kan også føles glatte eller såpeaktige når du fukter dem på nytt.
Noen ganger er kjemien og vannkvaliteten din helt i orden. Problemet ligger helt i hvordan du tørker delene. Å la vann falle i sprekker er en stor teknisk feil. Hvis vann fordamper naturlig i stedet for å bli fysisk fortrengt, vil det dannes flekker. Til og med sporforurensninger konsentreres kraftig når vanndråpen krymper.
Inspektører tar ofte feil av tidlig oksidasjon for mineralforekomster. Følsomme legeringer som støpejern eller visse aluminiumstyper reagerer raskt på omgivelsesfuktighet. Denne tidlige mikrokorrosjonen kan manifestere seg som hvite eller lysegrå flekker. Over tid vil disse flekkene til slutt bli brune eller svarte. Du må identifisere dette raskt for å justere rusthemmende protokoller.
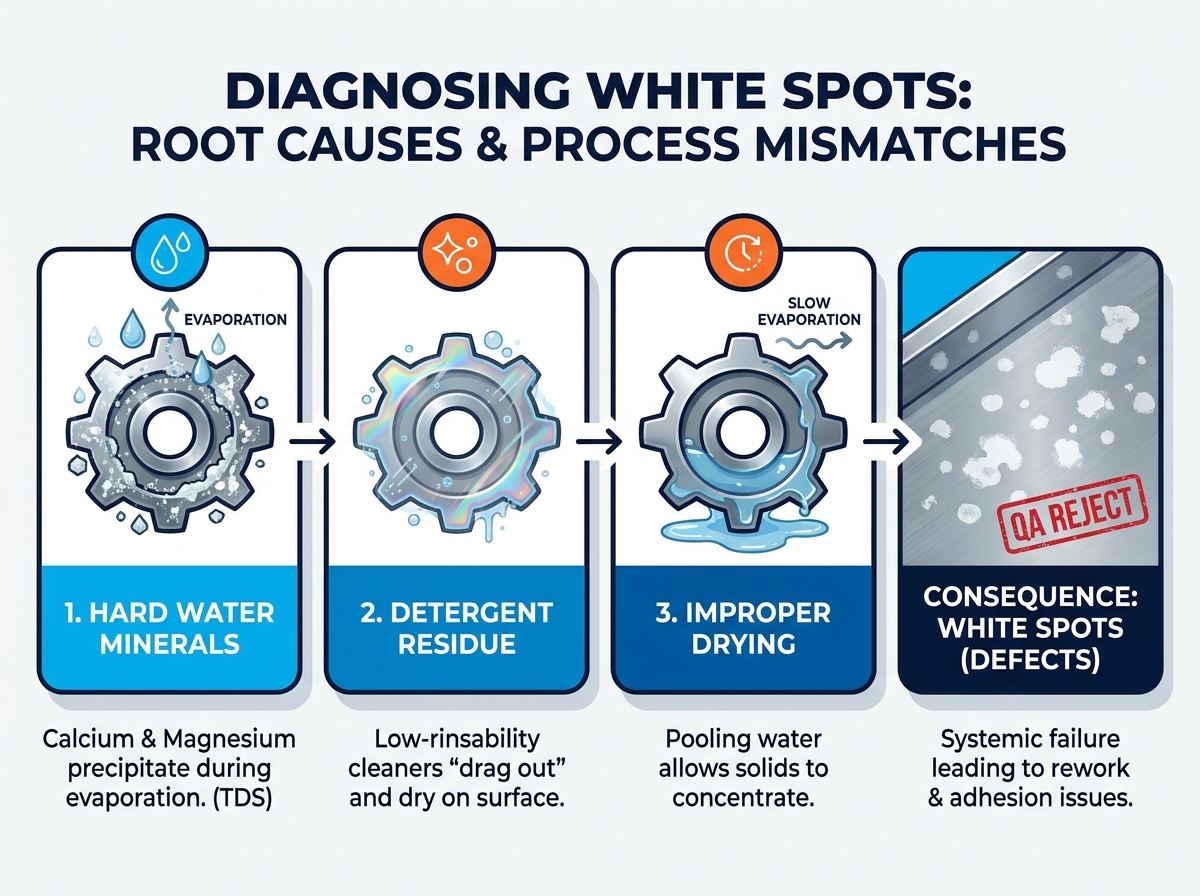
Å akseptere marginale rengjøringsresultater er en kostbar produksjonsfeil. Hvite flekker er ikke bare et mindre estetisk problem. De representerer aktiv kjemisk forurensning som truer hele produksjonen.
Mikroskopiske rester under de hvite flekkene avviser aktivt industribelegg. De forårsaker alvorlig delaminering i pulverlakkerings- og galvaniseringsapplikasjoner. Vakuummetalliseringsprosesser vil også mislykkes katastrofalt. Belegget griper tak i den kalkholdige resten i stedet for grunnmetallet. Når restene flasser av, går det dyre belegget rett sammen.
Synlig spotting utløser uunngåelig massive flaskehalser for kvalitetssikring. Teamet ditt står overfor skjulte arbeidskostnader fra manuell tørking og inspeksjon. Arbeidere må kjøre defekte komponenter på nytt gjennom flere vaskesykluser. Dette forstyrrer din forsiktige produksjonstempo fullstendig. Hvert minutt som brukes på å omarbeide en avvist del ødelegger driftsmarginene dine.
Innkjøpsteam prøver ofte å spare penger på vareavfettingsmidler. Denne strategien øker til slutt dine langsiktige driftskostnader. Billig kjemi mangler vanligvis skikkelige skyllemidler. Du ender opp med å bruke for mye vann for å kompensere for dårlig skyllebarhet. De resulterende høyere skrapratene sletter fullstendig alle innledende kjemiske besparelser. Kvalitetskjemi betaler seg selv ved å holde produksjonslinjen i bevegelse.
Velge rett vannbasert industrirengjøringsmiddel krever å se lenger enn rå avfettingskraft. Du trenger en formel utviklet spesielt for ren skylling og plettfri tørking.
Tradisjonelle såper etterlater tunge filmer på metalloverflater. Moderne formuleringer bruker lavtskummende overflateaktive stoffer med høy skylleevne i stedet. Disse avanserte molekylene bryter vannets overflatespenning raskt. Denne handlingen forhindrer at kjemiske stoffer trekkes ut i skylletankene. Vaskeløsningen fjerner seg fra metallet i stedet for å klamre seg hardnakket til det.
Hardt vann er en konstant trussel mot renslighet av deler. Høykvalitets rengjøringsmidler inkluderer robuste chelateringsmidler i formelen. Disse chelatantene binder seg aktivt til harde vannioner som kalsium og magnesium. De suspenderer mineralene i vaskeløsningen trygt. Dette lar dem skylle bort jevnt i stedet for å felle ut på metallet.
Du må alltid tilpasse renserens pH til ditt spesifikke underlag. Svært alkaliske rengjøringsmidler forårsaker lett hvit etsing på aluminium og sink. Denne etsningen ser nøyaktig ut som en flekk med hardt vann. Imidlertid er det faktisk fysisk skade på metalloverflaten. Evaluering og testing av bufret kjemi er avgjørende for sensitive legeringer.
Noen bransjer kan ikke tolerere selv en mikroskopisk flekk av rester. Høyvakuum eller medisinske presisjonsapplikasjoner krever absolutt renslighet. Se etter kjemi som er eksplisitt utviklet for disse strenge miljøene. Null-rester-ytelse må være et grunnleggende krav til samsvar, ikke en valgfri oppgradering.
Å oppgradere vaskemidlene dine er bare det første trinnet. Til og med en premie rengjøringsmiddel for presisjonsdeler er ikke en sølvkule. Hvis den mekaniske prosessen din er fundamentalt ødelagt, vil det fortsatt vises flekker.
Du kan ikke løse dårlig utstyrsdesign med bedre såpe. Døde soner i vasketanken vil etterlate smuss. Tette skylledyser klarer ikke å fjerne vaskemiddelfilmer. Du må vedlikeholde ditt fysiske utstyr for å la kjemien fungere skikkelig.
Oppgradering av det siste skyllevannet er ofte obligatorisk for plettfrie resultater. Omvendt osmose (RO) eller avionisert (DI) vann fjerner de oppløste faste stoffene helt. Hvis det lokale vannet ditt er usedvanlig hardt, vil springvann alltid etterlate flekker. Bruk av RO- eller DI-vann i sluttfasen garanterer en ren fordampning.
| Vannkvalitetsnivå | Mineralinnhold (TDS) | Spottingrisiko | Beste påføring |
|---|---|---|---|
| Standard springvann | Høy (100–400+ ppm) | Alvorlig | Innledende grovvasketrinn, ikke-kritiske deler |
| Omvendt osmose (RO) | Lav (10–30 spm) | Minimal | Generell sluttskylling, forberedelse av forplettering |
| Avionisert (DI) | Null (0 ppm) | Ingen | Medisinsk utstyr, høyvakuumkomponenter, optikk |
Du må fjerne vann raskt før det rekker å fordampe. Implementering av høyhastighets luftkniver er en svært effektiv strategi. Disse knivene skjærer vannet fysisk av delene mekanisk. For komplekse geometrier med blinde hull mislykkes standard lufttørking. Du bør evaluere vakuumtørkesystemer for å koke fuktighet ut av skjulte sprekker.
Et overbelastet vaskebad fungerer ganske enkelt som en ny forurensningskilde. Du må etablere strenge titreringsplaner for rengjøringstankene dine. Regelmessig testing forhindrer massiv gjenavsetning av jord på delene dine. Dump og lad opp badene dine før de når sin maksimale jordmengde.
Guesswork har ingen plass i moderne industriell rengjøring. Du trenger et strukturert rammeverk for å validere din nye kjemi og prosesser.
Du kan ikke forbedre det du ikke kan måle objektivt. Etabler målbare renhetsstandarder før du begynner å teste nye rengjøringsmidler.
Filtrer alltid ut kjemi som bryter med lokale miljøbestemmelser. Avvis formler som inneholder PFAS eller sterke begrensede løsemidler. Du må også vurdere hvordan renseren påvirker avløpsrenseanlegget ditt. Et flott rengjøringsmiddel er ubrukelig hvis det stenger avløpsanlegget ditt.
Ikke stol på markedsføringsbrosjyrer når du vurderer kjemikalieleverandører. Krev omfattende tekniske datablad (TDS) og sikkerhetsdatablad (SDS). Fokuser spesielt på skylleprofilene som er beskrevet i dokumentasjonen. Kontroller alltid deres offisielle substratkompatibilitetslister før du tester på dyre deler.
Bytt aldri kjemianlegget ditt basert på en enkelt laboratorieprøve. Det som fungerer i et beger svikter ofte i et massivt sprøyteskap. Krev en begrenset batchkjøring i ditt faktiske produksjonsutstyr. Dette er den eneste måten å validere ekte tørkeytelse og flekkforebygging.
Hvite flekker på metalldeler er et fullstendig løsbart ingeniørproblem. De er aldri et uunngåelig biprodukt av vannholdig rengjøring. Du trenger bare å adressere variablene som forårsaker forurensningen.
Den riktige beslutningen innebærer å samkjøre tre kritiske produksjonspilarer. Du må bruke et svært skyllbart rengjøringsmiddel som er skreddersydd for underlaget ditt. Du må kontrollere kvaliteten på skyllevannet for å eliminere oppløste faste stoffer. Til slutt må du implementere effektiv tørkemekanikk for å fjerne fuktighet raskt.
Det er på tide å revidere din nåværende vaske-, skylle- og tørklinje. Rådfør deg med en kjemisk formuleringsingeniør for å identifisere dine spesifikke flaskehalser. Start kontrollert pilottesting for å bevise den nye prosessen din. Ved å ta disse metodiske trinnene, vil du eliminere hvite flekker og drastisk redusere etterarbeid.
A: Ofte gjør sterkere eller mer konsentrerte rengjøringsmidler faktisk spotting verre. De øker mengden av faste kjemiske rester i badekaret ditt. Hvis skyllemekanikken din er svak, forblir denne ekstra kjemien på delen. Høy skyllebarhet og rask reduksjon av overflatespenning er de sanne løsningene, ikke rå kjemisk styrke.
A: Det avhenger sterkt av din lokale vannhardhet og din eksakte renslighetsspesifikasjon. For estetiske deler eller forpletteringsapplikasjoner er RO- eller DI-vann vanligvis obligatorisk. For mellomliggende rustforebyggende vask kan standard springvann sammen med et chelaterende rengjøringsmiddel av høy kvalitet være tilstrekkelig.
A: Aluminium er et svært reaktivt metall sammenlignet med stål. De hvite flekkene du ser kan faktisk være lokalisert mikro-etsing. Dette skjer når en rengjøringsmiddels pH er for høy for den myke legeringen. Det er fysisk skade på underlaget, snarere enn mineralforekomster som sitter på toppen av det.


