


Whatsapp:
+ 18123969340
+ 13691824013
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-11-16 Origine: Sito


Le parti metalliche spesso emergono dal processo di lavaggio con un aspetto completamente immacolato. Tuttavia, si seccano presto con distinte macchie bianche. Questo fenomeno frustrante porta a un immediato rifiuto del QA in fabbrica. La contaminazione superficiale compromette i processi critici a valle come la placcatura, il rivestimento e la saldatura. Inoltre, aumenta i costi di rilavorazione e interrompe pesantemente i programmi di produzione. Potresti presumere che un lavaggio più caldo o un ciclo più lungo risolvano il problema. Tuttavia, queste macchie rappresentano raramente un’anomalia localizzata. Di solito indicano una discrepanza sistemica tra la qualità dell'acqua, i meccanismi di essiccazione e la chimica selezionata. Per risolverlo è necessario valutare la busta di pulizia totale. Non puoi semplicemente aumentare la temperatura di lavaggio e sperare per il meglio. In questa guida esploreremo le cause esatte alla base di questi inestetismi. Imparerai come diagnosticare il problema in modo efficace. Ti mostreremo anche come aggiornare i tuoi processi meccanici per ottenere parti sempre impeccabili.
Diagnosi macchie bianche sul metallo dopo la pulizia inizia individuando l'esatta natura del residuo. Devi capire cosa è effettivamente rimasto in superficie. Diversi colpevoli completamente diversi possono creare difetti visivi molto simili.
L'acqua del rubinetto dell'impianto solitamente contiene solidi disciolti totali (TDS). Questi solidi sono costituiti principalmente da calcio, magnesio e silicati. Quando l'acqua dell'impianto non trattata evapora su una parte metallica calda, l'umidità scompare nell'aria. I minerali disciolti rimangono sul substrato. Queste macchie generalmente appaiono gessose e bianche. Di solito puoi pulirli facilmente usando una soluzione leggermente acida.
Molte strutture si affidano a detergenti ad alto contenuto di solidi e a bassa risciacquabilità. Queste sostanze chimiche vengono facilmente 'trascinate fuori' dal bagno di lavaggio nelle successive fasi di risciacquo. Se nella fase di risciacquo non c'è sufficiente traboccamento, il detersivo si accumula rapidamente. Questa pellicola saponosa si cuoce sulla parte durante il ciclo di asciugatura termica. Le macchie del detersivo spesso presentano una leggera lucentezza iridescente. Potrebbero anche sembrare scivolosi o insaponati quando li bagni nuovamente.
A volte la chimica e la qualità dell'acqua sono perfettamente a posto. Il problema sta interamente nel modo in cui asciughi le parti. Lasciare che l’acqua si accumuli nelle fessure è un grave errore ingegneristico. Se l’acqua evapora naturalmente anziché essere spostata fisicamente, si formeranno delle macchie. Anche le tracce di contaminanti si concentrano pesantemente man mano che la goccia d'acqua si restringe.
Gli ispettori spesso confondono l'ossidazione in fase iniziale con depositi minerali. Le leghe sensibili come la ghisa o alcuni tipi di alluminio reagiscono rapidamente all'umidità ambientale. Questa microcorrosione precoce può manifestarsi come maculature bianche o grigio chiaro. Con il passare del tempo, queste macchie diventeranno marroni o nere. È necessario identificarlo rapidamente per adattare i protocolli dell'inibitore della ruggine.
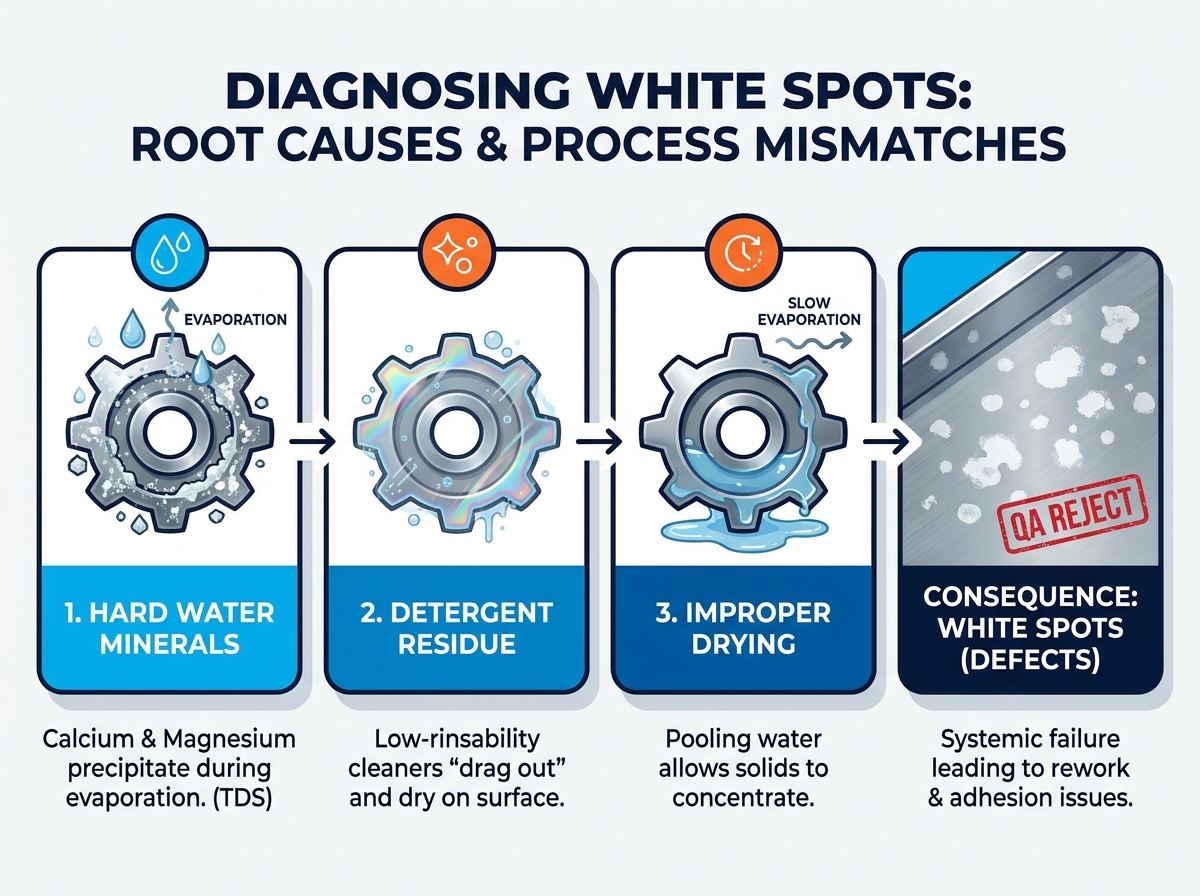
Accettare risultati di pulizia marginali è un errore di produzione costoso. Le macchie bianche non sono solo un problema estetico minore. Rappresentano una contaminazione chimica attiva che minaccia l'intero ciclo di produzione.
I residui microscopici sotto quelle macchie bianche respingono attivamente i rivestimenti industriali. Causano una grave delaminazione nelle applicazioni di verniciatura a polvere e galvanica. Anche i processi di metallizzazione sotto vuoto falliranno catastroficamente. Il rivestimento si aggrappa ai residui gessosi anziché al metallo di base. Quando i residui si staccano, anche il costoso rivestimento se ne va.
Le macchie visibili innescano inevitabilmente enormi colli di bottiglia nel controllo della qualità. Il tuo team deve affrontare costi di manodopera nascosti derivanti dalla pulizia e dall'ispezione manuali. I lavoratori devono eseguire nuovamente i componenti guasti attraverso più cicli di lavaggio. Ciò interrompe completamente il tuo attento ritmo di produzione. Ogni minuto trascorso a rielaborare una parte scartata distrugge i tuoi margini operativi.
I team di approvvigionamento spesso cercano di risparmiare denaro sugli sgrassatori di base. Questa strategia alla fine gonfia i costi operativi a lungo termine. La chimica economica di solito non dispone di agenti di risciacquo adeguati. Si finisce per utilizzare una quantità eccessiva di acqua per compensare la scarsa risciacquabilità. I tassi di scarto più elevati che ne derivano cancellano completamente qualsiasi risparmio iniziale di prodotti chimici. La chimica di qualità si ripaga mantenendo la linea di produzione in movimento senza intoppi.
Selezionando il diritto il detergente industriale a base acqua richiede di guardare oltre il puro potere sgrassante. Hai bisogno di una formula progettata appositamente per un risciacquo pulito e un'asciugatura impeccabile.
I saponi tradizionali lasciano pellicole pesanti sulle superfici metalliche. Le formulazioni moderne utilizzano invece tensioattivi a bassa schiuma e ad alta risciacquabilità. Queste molecole avanzate rompono rapidamente la tensione superficiale dell'acqua. Questa azione impedisce il trascinamento di sostanze chimiche nelle vasche di risciacquo. La soluzione di lavaggio si stacca dal metallo invece di attaccarsi ostinatamente ad esso.
L'acqua dura rappresenta una minaccia costante per la pulizia delle parti. I detergenti di alta qualità includono robusti agenti chelanti nella loro formula. Questi chelanti si legano attivamente agli ioni dell'acqua dura come calcio e magnesio. Sospendono i minerali nella soluzione di lavaggio in modo sicuro. Ciò consente loro di risciacquarsi senza problemi anziché precipitare sul metallo.
È necessario sempre abbinare il pH del detergente al substrato specifico. I detergenti altamente alcalini causano facilmente incisioni bianche su alluminio e zinco. Questa incisione assomiglia esattamente a una macchia di acqua dura. Tuttavia, si tratta in realtà di un danno fisico alla superficie metallica. La valutazione e il test delle sostanze chimiche tamponate sono fondamentali per le leghe sensibili.
Alcune industrie non possono tollerare nemmeno un microscopico granello di residuo. Le applicazioni di precisione ad alto vuoto o di livello medico richiedono una pulizia assoluta. Cerca prodotti chimici esplicitamente progettati per questi ambienti severi. Le prestazioni a residuo zero devono essere un requisito di conformità di base, non un aggiornamento facoltativo.
Aggiornare i tuoi detersivi è solo il primo passo. Anche un premio il detergente per parti di precisione non è una soluzione miracolosa. Se il tuo processo meccanico è fondamentalmente rotto, appariranno ancora dei punti.
Non è possibile risolvere la cattiva progettazione delle apparecchiature con un sapone migliore. Le zone morte nella vasca di lavaggio lasceranno dietro di sé lo sporco. Gli ugelli di risciacquo ostruiti non riusciranno a rimuovere le pellicole di detergente. È necessario mantenere la propria attrezzatura fisica per consentire alla chimica di funzionare correttamente.
Aggiornare l'acqua del risciacquo finale è spesso obbligatorio per risultati impeccabili. L'acqua ad osmosi inversa (RO) o deionizzata (DI) rimuove completamente i solidi disciolti. Se l'acqua della tua zona è eccezionalmente dura, l'acqua del rubinetto lascerà sempre delle macchie. L'utilizzo di acqua RO o DI nella fase finale garantisce un'evaporazione pulita.
| Livello di qualità dell'acqua | Contenuto di minerali (TDS) | Individuazione del rischio | Migliore applicazione |
|---|---|---|---|
| Acqua di rubinetto standard | Alto (100 - 400+ ppm) | Acuto | Fasi iniziali di lavaggio grossolano, parti non critiche |
| Osmosi inversa (RO) | Basso (10 - 30 ppm) | Minimo | Risciacquo finale generale, preparazione pre-galvanica |
| Deionizzato (DI) | Zero (0 ppm) | Nessuno | Dispositivi medici, componenti per alto vuoto, ottica |
È necessario rimuovere l'acqua rapidamente prima che abbia il tempo di evaporare. L’implementazione di lame d’aria ad alta velocità è una strategia altamente efficace. Questi coltelli tagliano fisicamente l'acqua dalle parti meccanicamente. Per le geometrie complesse con fori ciechi, l'asciugatura all'aria standard non riesce. Dovresti valutare i sistemi di essiccazione sotto vuoto per far bollire l'umidità dalle fessure nascoste.
Un bagno di lavaggio sovraccarico agisce semplicemente come una nuova fonte di contaminanti. È necessario stabilire programmi di titolazione rigorosi per i serbatoi di pulizia. Test regolari prevengono una massiccia rideposizione dello sporco sulle parti. Scarica e ricarica i tuoi bagni prima che raggiungano il massimo carico di terreno.
Le congetture non trovano posto nella moderna pulizia industriale. Hai bisogno di un quadro strutturato per convalidare la tua nuova chimica e i tuoi nuovi processi.
Non puoi migliorare ciò che non puoi misurare oggettivamente. Stabilisci standard di pulizia misurabili prima di iniziare a testare nuovi detergenti.
Filtra sempre le sostanze chimiche che violano le normative ambientali locali. Rifiutare le formule contenenti PFAS o solventi aggressivi soggetti a restrizioni. È inoltre necessario considerare l'impatto del pulitore sull'impianto di trattamento delle acque reflue. Un ottimo pulitore è inutile se spegne il tuo impianto di effluenti.
Non fare affidamento sulle brochure di marketing quando valuti i fornitori di prodotti chimici. Richiedi schede tecniche (TDS) e schede dati di sicurezza (SDS) complete. Concentratevi in particolare sui profili di risciacquo dettagliati nella documentazione. Verifica sempre gli elenchi ufficiali di compatibilità dei substrati prima di eseguire test su parti costose.
Non cambiare mai la tua struttura chimica in base a un singolo campione di laboratorio. Ciò che funziona in un bicchiere spesso fallisce in un enorme armadietto di spruzzatura. Richiedi un'esecuzione di lotti limitati nella tua attrezzatura di produzione effettiva. Questo è l'unico modo per convalidare le reali prestazioni di asciugatura e la prevenzione delle macchie.
Le macchie bianche sulle parti metalliche sono un problema ingegneristico completamente risolvibile. Non sono mai un sottoprodotto inevitabile della pulizia acquosa. È sufficiente affrontare le variabili che causano la contaminazione.
La decisione giusta implica l’allineamento di tre pilastri critici della produzione. È necessario utilizzare un detergente altamente risciacquabile su misura per il substrato. È necessario controllare la qualità dell'acqua di risciacquo per eliminare i solidi disciolti. Infine, è necessario implementare meccanismi di asciugatura efficaci per eliminare rapidamente l'umidità.
È giunto il momento di controllare la tua attuale linea di lavaggio, risciacquo e asciugatura. Consultare un ingegnere della formulazione chimica per identificare i colli di bottiglia specifici. Avvia test pilota controllati per dimostrare il tuo nuovo processo. Adottando questi passaggi metodici, eliminerai i punti bianchi e ridurrai drasticamente le rilavorazioni.
R: Spesso i detergenti più forti o più concentrati peggiorano le macchie. Aumentano il carico di residui chimici solidi nella vasca. Se i tuoi meccanismi di risciacquo sono deboli, questa chimica extra rimane da parte. L'elevata risciacquabilità e la rapida riduzione della tensione superficiale sono le vere soluzioni, non la pura forza chimica.
R: Dipende molto dalla durezza dell'acqua locale e dalle specifiche esatte di pulizia. Per le parti estetiche o le applicazioni di pre-placcatura, l'acqua RO o DI è solitamente obbligatoria. Per i lavaggi intermedi antiruggine, può essere sufficiente acqua di rubinetto standard abbinata a un detergente chelante di alta qualità.
R: L'alluminio è un metallo altamente reattivo rispetto all'acciaio. Le macchie bianche che vedi potrebbero in realtà essere microincisioni localizzate. Ciò accade quando il pH di un detergente è troppo alto per la lega morbida. Si tratta di un danno fisico al substrato, piuttosto che di depositi minerali su di esso.


