


WhatsApp:
+86- 18123969340
+86- 13691824013
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-11-16 Kaynak: Alan


Metal parçalar genellikle yıkama işleminden tamamen bozulmamış bir görünümle çıkar. Ancak çok geçmeden belirgin beyaz lekelerle kururlar. Bu sinir bozucu olay, fabrikada kalite güvencesinin anında reddedilmesine yol açıyor. Yüzey kirliliği kaplama, kaplama ve kaynak gibi kritik alt prosesleri tehlikeye atar. Aynı zamanda yeniden işleme maliyetlerini artırır ve üretim programlarını büyük ölçüde aksatır. Daha sıcak bir yıkamanın veya daha uzun bir yıkamanın sorunu çözeceğini varsayabilirsiniz. Ancak bu noktalar nadiren lokalize bir anomalidir. Genellikle su kalitesi, kurutma mekaniği ve seçtiğiniz kimya arasında sistemik bir uyumsuzluğu gösterirler. Bunu çözmek, toplam temizlik zarfınızın değerlendirilmesini gerektirir. Sadece yıkama sıcaklıklarını arttırıp en iyisini umamazsınız. Bu kılavuzda, bu lekelerin arkasındaki kesin temel nedenleri araştıracağız. Sorunu etkili bir şekilde nasıl teşhis edeceğinizi öğreneceksiniz. Ayrıca, sürekli olarak lekesiz parçalar elde etmek için mekanik proseslerinizi nasıl yükselteceğinizi de göstereceğiz.
Teşhis Temizlik sonrası metal üzerindeki beyaz lekelerin giderilmesi, kalıntının kesin niteliğinin belirlenmesiyle başlar. Yüzeyde gerçekte ne kaldığını anlamalısınız. Tamamen farklı birkaç suçlu, çok benzer görsel kusurlar yaratabilir.
Tesis musluk suyu genellikle Toplam Çözünmüş Katı Madde (TDS) içerir. Bu katılar öncelikle kalsiyum, magnezyum ve silikatlardan oluşur. Arıtılmamış tesis suyu sıcak metal parça üzerinde buharlaştığında nem havaya karışarak kaybolur. Çözünmüş mineraller alt tabakanın arkasında kalır. Bu lekeler genellikle kireçli ve beyaz görünür. Genellikle hafif asidik bir solüsyon kullanarak bunları kolayca silebilirsiniz.
Birçok tesis, yüksek katılığa sahip, düşük durulanabilirliğe sahip temizleyicilere güvenmektedir. Bu kimyasallar yıkama banyosundan sonraki durulama aşamalarına kolayca 'sürüklenir'. Durulama aşamasında yeterli miktarda taşma yoksa deterjan hızla birikir. Bu sabunlu film, termal kurutma döngüsü sırasında parçanın üzerinde pişer. Deterjan lekeleri genellikle hafif yanardöner bir parlaklık sergiler. Ayrıca yeniden ıslattığınızda kaygan veya sabunlu hissedebilirler.
Bazen kimyanız ve su kaliteniz mükemmel derecede iyidir. Sorun tamamen parçaları nasıl kuruttuğunuzla ilgili. Suyun çatlaklarda birikmesine izin vermek büyük bir mühendislik hatasıdır. Su fiziksel olarak yer değiştirmek yerine doğal olarak buharlaşırsa lekeler oluşacaktır. Su damlacığı küçüldükçe eser miktardaki kirleticiler bile yoğun bir şekilde yoğunlaşır.
Denetçiler genellikle erken aşamadaki oksidasyonu maden yataklarıyla karıştırıyor. Dökme demir veya bazı alüminyumlar gibi hassas alaşımlar ortam nemine hızla tepki verir. Bu erken mikro korozyon, beyaz veya açık gri beneklenme şeklinde kendini gösterebilir. Zamanla bu lekeler zamanla kahverengiye veya siyaha dönüşecektir. Pas önleyici protokollerinizi ayarlamak için bunu hızlı bir şekilde tanımlamanız gerekir.
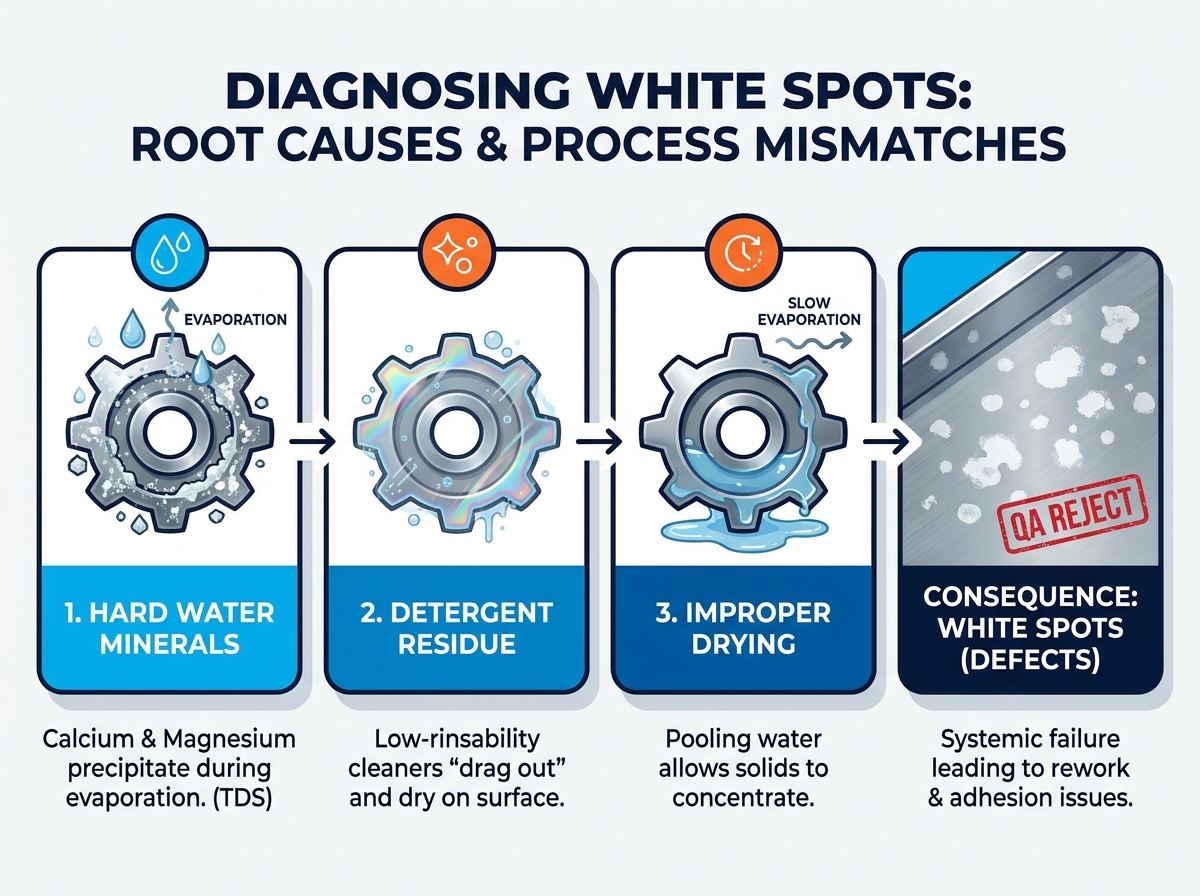
Marjinal temizleme sonuçlarını kabul etmek maliyetli bir üretim hatasıdır. Beyaz lekeler sadece küçük bir estetik sorun değildir. Tüm üretim sürecinizi tehdit eden aktif kimyasal kirlenmeyi temsil ederler.
Bu beyaz noktaların altındaki mikroskobik kalıntılar, endüstriyel kaplamaları aktif olarak iter. Toz boya ve elektrokaplama uygulamalarında ciddi delaminasyonlara neden olurlar. Vakumlu metalleştirme işlemleri de felaketle sonuçlanacak şekilde başarısız olacaktır. Kaplama, ana metal yerine tebeşirli kalıntıyı yakalar. Kalıntı pul pul döküldüğünde, pahalı kaplama da onunla birlikte gider.
Görünür tespit kaçınılmaz olarak büyük kalite güvence darboğazlarını tetikler. Ekibiniz manuel silme ve inceleme nedeniyle gizli işçilik maliyetleriyle karşı karşıya kalır. Çalışanların arızalı bileşenleri birden fazla yıkama döngüsünden geçirerek yeniden çalıştırması gerekir. Bu, dikkatli üretim temponuzu tamamen bozar. Reddedilen bir parçayı yeniden işlemek için harcadığınız her dakika operasyonel marjlarınızı yok eder.
Tedarik ekipleri genellikle emtia yağ gidericilerden tasarruf etmeye çalışır. Bu strateji sonuçta uzun vadeli operasyonel maliyetlerinizi artırır. Ucuz kimya genellikle uygun durulama maddelerinden yoksundur. Zayıf durulanabilirliği telafi etmek için aşırı su kullanırsınız. Ortaya çıkan daha yüksek hurda oranları, başlangıçtaki kimyasal tasarruflarını tamamen ortadan kaldırır. Kaliteli kimya, üretim hattının sorunsuz ilerlemesini sağlayarak kendini amorti eder.
Doğruyu seçmek Su bazlı endüstriyel temizleyici, ham yağ giderme gücünün ötesine bakmayı gerektirir. Temiz durulama ve lekesiz kurutma için özel olarak tasarlanmış bir formüle ihtiyacınız var.
Geleneksel sabunlar metal yüzeylerde ağır filmler bırakır. Modern formülasyonlar bunun yerine az köpüren, yüksek durulanabilirliğe sahip yüzey aktif maddeler kullanır. Bu gelişmiş moleküller suyun yüzey gerilimini hızla kırar. Bu işlem, kimyasalların durulama tanklarınıza sürüklenmesini önler. Yıkama solüsyonu metale inatla yapışmak yerine metali tabaka halinde çıkarır.
Sert su, parça temizliği açısından sürekli bir tehdittir. Yüksek kaliteli temizleyiciler, formüllerinde güçlü şelatlayıcı maddeler içerir. Bu kelatanlar kalsiyum ve magnezyum gibi sert su iyonlarına aktif olarak bağlanır. Yıkama solüsyonundaki mineralleri güvenli bir şekilde askıda tutarlar. Bu, metalin üzerine çökelmek yerine düzgün bir şekilde durulanıp çıkmalarını sağlar.
Temizleyicinin pH'ını her zaman kullandığınız alt tabakaya göre ayarlamanız gerekir. Yüksek alkalinli temizleyiciler alüminyum ve çinko üzerinde kolayca beyaz aşınmaya neden olur. Bu gravür tam olarak sert su lekesine benziyor. Ancak aslında metal yüzeye verilen fiziksel hasardır. Tamponlu kimyaların değerlendirilmesi ve test edilmesi hassas alaşımlar için kritik öneme sahiptir.
Bazı endüstriler mikroskobik bir kalıntı zerresine bile tahammül edemez. Yüksek vakumlu veya tıbbi sınıf hassas uygulamalar mutlak temizlik gerektirir. Bu katı ortamlar için özel olarak tasarlanmış kimyaları arayın. Sıfır kalıntı performansı, isteğe bağlı bir yükseltme değil, temel bir uyumluluk gereksinimi olmalıdır.
Deterjanlarınızın kalitesini yükseltmek yalnızca ilk adımdır. Hatta bir prim hassas parça temizleme maddesi sihirli bir değnek değildir. Mekanik prosesiniz temelden arızalı olsa bile lekeler görünmeye devam edecektir.
Kötü ekipman tasarımını daha iyi sabunla çözemezsiniz. Yıkama tankınızdaki ölü bölgeler geride kir bırakacaktır. Tıkanmış durulama ağızları deterjan filmlerini çıkaramayacaktır. Kimyanın düzgün çalışmasını sağlamak için fiziksel ekipmanınızı korumalısınız.
Kusursuz sonuçlar için son durulama suyunuzun kalitesinin artırılması genellikle zorunludur. Ters Osmoz (RO) veya Deiyonize (DI) su, çözünmüş katıları tamamen uzaklaştırır. Yerel suyunuz son derece sertse, musluk suyu her zaman lekeler bırakacaktır. Son aşamada RO veya DI suyunun kullanılması temiz bir buharlaşmayı garanti eder.
| Su Kalitesi Seviyesi | Mineral İçeriği (TDS) | Tespit Riski | En İyi Uygulama |
|---|---|---|---|
| Standart Musluk Suyu | Yüksek (100 - 400+ ppm) | Haşin | İlk brüt yıkama aşamaları, kritik olmayan parçalar |
| Ters Osmoz (RO) | Düşük (10 - 30 ppm) | Asgari | Genel son durulama, kaplama öncesi hazırlık |
| Deiyonize (DI) | Sıfır (0 ppm) | Hiçbiri | Tıbbi cihazlar, yüksek vakum bileşenleri, optik |
Buharlaşmaya zaman bulamadan suyu hızlı bir şekilde çıkarmalısınız. Yüksek hızlı hava bıçaklarının uygulanması oldukça etkili bir stratejidir. Bu bıçaklar mekanik olarak parçalardan suyu fiziksel olarak keser. Kör delikleri olan karmaşık geometriler için standart havayla kurutma başarısız olur. Gizli çatlaklardaki nemi kaynatmak için vakumlu kurutma sistemlerini değerlendirmelisiniz.
Aşırı yüklenmiş bir yıkama banyosu, yeni bir kirletici madde kaynağı görevi görür. Temizleme tanklarınız için sıkı titrasyon programları oluşturmalısınız. Düzenli testler, parçalarınızda aşırı kir birikmesini önler. Banyolarınızı maksimum toprak yüküne ulaşmadan önce boşaltın ve yeniden doldurun.
Modern endüstriyel temizlikte tahminlerin yeri yoktur. Yeni kimyanızı ve süreçlerinizi doğrulamak için yapılandırılmış bir çerçeveye ihtiyacınız var.
Objektif olarak ölçemediğiniz şeyi geliştiremezsiniz. Yeni temizleyicileri test etmeye başlamadan önce ölçülebilir temizlik standartları oluşturun.
Yerel çevre düzenlemelerinizi ihlal eden kimyasalları daima filtreleyin. PFAS veya sert kısıtlı solventler içeren formülleri reddedin. Temizleyicinin atık su arıtma tesisinizi nasıl etkilediğini de göz önünde bulundurmalısınız. Atık su tesisinizi kapatırsa mükemmel bir temizleyici işe yaramaz.
Kimyasal satıcılarını değerlendirirken pazarlama broşürlerine güvenmeyin. Kapsamlı Teknik Veri Sayfaları (TDS) ve Güvenlik Veri Sayfalarını (SDS) talep edin. Özellikle belgelerde ayrıntıları verilen durulama profillerine odaklanın. Pahalı parçalar üzerinde test yapmadan önce daima resmi alt tabaka uyumluluk listelerini doğrulayın.
Kimya tesisinizin tamamını asla tek bir laboratuvar örneğine göre değiştirmeyin. Bir kapta işe yarayan şey genellikle büyük bir sprey kabininde başarısız olur. Gerçek üretim ekipmanınızda sınırlı bir parti çalışmasını zorunlu tutun. Gerçek kurutma performansını ve leke önlemeyi doğrulamanın tek yolu budur.
Metal parçalardaki beyaz lekeler tamamen çözülebilir bir mühendislik problemidir. Asla sulu temizliğin kaçınılmaz bir yan ürünü değildirler. Sadece kirlenmeye neden olan değişkenleri ele almanız gerekir.
Doğru karar, üç kritik üretim ayağının aynı hizada olmasını içerir. Alt tabakanıza uygun, yüksek derecede durulanabilir bir temizleyici kullanmalısınız. Çözünmüş katıları ortadan kaldırmak için durulama suyunuzun kalitesini kontrol etmelisiniz. Son olarak, nemi hızla uzaklaştırmak için etkili kurutma mekaniği uygulamanız gerekir.
Mevcut yıkama, durulama ve kurutma hattınızı denetlemenin zamanı geldi. Özel darboğazlarınızı belirlemek için bir kimyasal formülasyon mühendisine danışın. Yeni sürecinizi kanıtlamak için kontrollü pilot testi başlatın. Bu metodik adımları uygulayarak beyaz noktaları ortadan kaldıracak ve yeniden çalışmayı büyük ölçüde azaltacaksınız.
C: Çoğunlukla daha güçlü veya daha konsantre temizleyiciler lekelenmeyi daha da kötüleştirir. Banyonuzdaki katı kimyasal kalıntı yükünü arttırırlar. Durulama mekaniğiniz zayıfsa bu ekstra kimya parçada kalır. Ham kimyasal dayanıklılık değil, yüksek durulanabilirlik ve hızlı yüzey geriliminin azaltılması gerçek çözümlerdir.
C: Bu, büyük ölçüde yerel su sertliğinize ve tam temizlik spesifikasyonunuza bağlıdır. Estetik parçalar veya ön kaplama uygulamaları için RO veya DI suyu genellikle zorunludur. Pas önleyici ara yıkamalar için, yüksek kaliteli bir şelatlayıcı temizleyiciyle eşleştirilmiş standart musluk suyu yeterli olabilir.
C: Alüminyum, çeliğe kıyasla oldukça reaktif bir metaldir. Gördüğünüz beyaz noktalar aslında lokalize mikro gravür olabilir. Bu, temizleyicinin pH'ı yumuşak alaşım için çok yüksek olduğunda meydana gelir. Bu, üzerinde biriken mineral birikintilerinden ziyade, alt tabakaya verilen fiziksel hasardır.


