


واتس اپ:
86- 18123969340
+86- 13691824013
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-11-16 منبع: سایت


قطعات فلزی اغلب از فرآیند شستشو ظاهر می شوند که کاملا بکر به نظر می رسند. با این حال، آنها به زودی با لکه های سفید مشخص خشک می شوند. این پدیده ناامید کننده منجر به رد فوری QA در کف کارخانه می شود. آلودگی سطحی فرآیندهای حیاتی پایین دستی مانند آبکاری، پوشش و جوشکاری را به خطر می اندازد. همچنین هزینه های دوباره کاری را بالا می برد و برنامه های تولید را به شدت مختل می کند. ممکن است تصور کنید شستشوی گرمتر یا چرخه طولانی تر مشکل را برطرف می کند. با این حال، این نقاط به ندرت یک ناهنجاری موضعی هستند. آنها معمولاً نشان دهنده عدم تطابق سیستمیک بین کیفیت آب، مکانیک خشک کردن و شیمی انتخابی شما هستند. حل آن مستلزم ارزیابی کل پاکت تمیز کردن شما است. شما نمی توانید فقط دمای شستشو را افزایش دهید و به بهترین ها امیدوار باشید. در این راهنما، ما علل ریشه ای دقیق پشت این لکه ها را بررسی خواهیم کرد. شما یاد خواهید گرفت که چگونه مشکل را به طور موثر تشخیص دهید. ما همچنین به شما نشان خواهیم داد که چگونه فرآیندهای مکانیکی خود را برای دستیابی به قطعات بدون لک ارتقا دهید.
تشخیص لکه های سفید روی فلز پس از تمیز کردن با شناسایی ماهیت دقیق باقیمانده شروع می شود. شما باید درک کنید که در واقع چه چیزی در سطح باقی مانده است. چندین مجرم کاملاً متفاوت می توانند نقایص بصری بسیار مشابهی ایجاد کنند.
آب لوله کشی تاسیسات معمولا حاوی مواد جامد محلول کل (TDS) است. این مواد جامد عمدتاً از کلسیم، منیزیم و سیلیکات تشکیل شده اند. هنگامی که آب تاسیسات تصفیه نشده روی یک بخش فلزی گرم تبخیر می شود، رطوبت در هوا ناپدید می شود. مواد معدنی محلول در پشت روی بستر باقی می مانند. این لکه ها عموماً گچی و سفید به نظر می رسند. معمولاً می توانید با استفاده از محلول اسیدی ملایم آنها را به راحتی پاک کنید.
بسیاری از امکانات به پاک کننده هایی با جامد بالا و با قابلیت آبکشی کم متکی هستند. این مواد شیمیایی به راحتی از حمام شستشو به مراحل بعدی آبکشی می روند. اگر مرحله آبکشی فاقد سرریز کافی باشد، مواد شوینده به سرعت جمع می شود. این فیلم صابونی در طول چرخه خشک شدن حرارتی روی قطعه پخته می شود. لکه های مواد شوینده اغلب درخشندگی کمی رنگین کمانی از خود نشان می دهند. همچنین ممکن است وقتی دوباره آنها را خیس می کنید احساس لغزش یا صابون بودن کنند.
گاهی اوقات شیمی و کیفیت آب شما کاملاً خوب است. مشکل کاملاً در نحوه خشک کردن قطعات نهفته است. اجازه دادن به آب برای جمع شدن در شکاف ها یک اشتباه بزرگ مهندسی است. اگر آب به جای جابجایی فیزیکی به طور طبیعی تبخیر شود، لکه هایی ایجاد می شود. با کوچک شدن قطرات آب، حتی آلاینده های کمیاب نیز به شدت متمرکز می شوند.
بازرسان اغلب اکسیداسیون در مراحل اولیه را با ذخایر معدنی اشتباه می گیرند. آلیاژهای حساس مانند چدن یا برخی از آلومینیوم ها به سرعت به رطوبت محیط واکنش نشان می دهند. این ریز خوردگی اولیه می تواند به صورت لکه های سفید یا خاکستری روشن ظاهر شود. با گذشت زمان، این لکه ها در نهایت قهوه ای یا سیاه می شوند. برای تنظیم پروتکل های بازدارنده زنگ خود باید سریعاً این را شناسایی کنید.
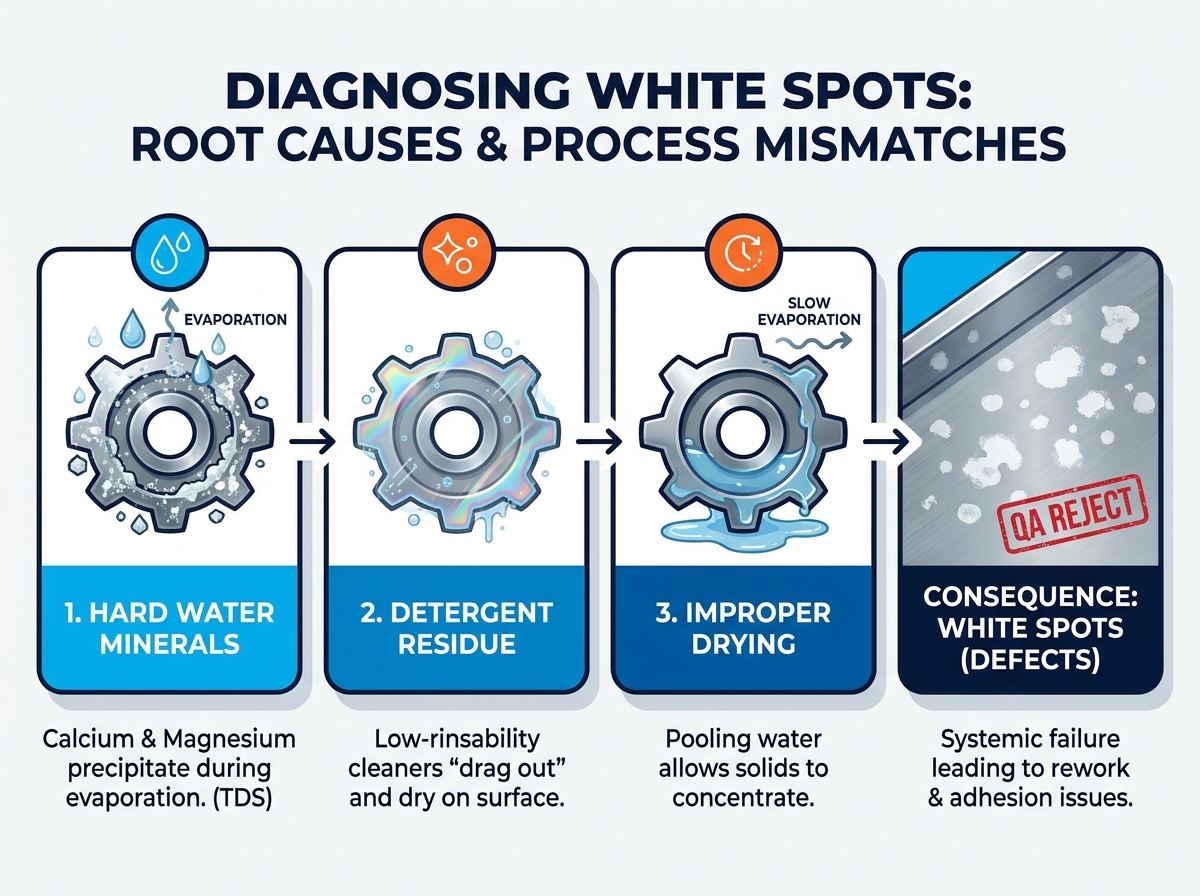
پذیرش نتایج تمیز کردن حاشیه ای یک اشتباه تولیدی پرهزینه است. لکه های سفید فقط یک موضوع زیبایی شناختی جزئی نیستند. آنها نشان دهنده آلودگی شیمیایی فعال هستند که کل دوره تولید شما را تهدید می کند.
باقی مانده های میکروسکوپی در زیر آن لکه های سفید به طور فعال پوشش های صنعتی را دفع می کنند. آنها باعث لایه لایه شدن شدید در کاربردهای پوشش پودری و آبکاری می شوند. فرآیندهای متالیزاسیون خلاء نیز به طرز فاجعهباری با شکست مواجه خواهند شد. پوشش به جای فلز پایه بر روی باقی مانده های گچی می چسبد. هنگامی که باقیمانده پوسته پوسته می شود، پوشش گران قیمت نیز با آن همراه می شود.
لکههای مرئی ناگزیر باعث ایجاد گلوگاههای عظیم تضمین کیفیت میشود. تیم شما با هزینه های پنهان کاری ناشی از پاک کردن دستی و بازرسی مواجه می شود. کارگران باید قطعات خراب را از طریق چندین چرخه شستشو دوباره اجرا کنند. این به طور کامل سرعت تولید دقیق شما را مختل می کند. هر دقیقه ای که صرف دوباره کاری یک قسمت رد شده می شود، حاشیه های عملیاتی شما را از بین می برد.
تیم های تدارکات اغلب سعی می کنند در هزینه های چربی زدای کالا صرفه جویی کنند. این استراتژی در نهایت هزینه های عملیاتی بلند مدت شما را افزایش می دهد. شیمی ارزان معمولاً فاقد عوامل شستشوی مناسب است. شما در نهایت از آب بیش از حد برای جبران قابلیت شستشوی ضعیف استفاده می کنید. نرخهای ضایعات بالاتر حاصل، هرگونه صرفهجویی اولیه شیمیایی را کاملاً پاک میکند. شیمی باکیفیت با حفظ حرکت روان خط تولید هزینه خود را می پردازد.
انتخاب سمت راست پاک کننده صنعتی مبتنی بر آب نیاز به نگاهی فراتر از قدرت چربی زدایی خام دارد. شما به فرمولی نیاز دارید که به طور خاص برای شستشوی تمیز و خشک کردن بدون لک طراحی شده باشد.
صابونهای سنتی لایههای سنگینی را بر روی سطوح فلزی به جا میگذارند. فرمولاسیون های مدرن به جای آن از سورفکتانت های با کف کم و قابلیت شستشوی بالا استفاده می کنند. این مولکول های پیشرفته کشش سطحی آب را به سرعت می شکنند. این عمل از کشیدن مواد شیمیایی به مخازن آبکشی شما جلوگیری می کند. محلول شستشو به جای اینکه سرسختانه به آن بچسبد، فلز را جدا می کند.
آب سخت یک تهدید دائمی برای تمیزی قطعات است. پاک کننده های با کیفیت بالا در فرمول خود حاوی عوامل کلات کننده قوی هستند. این شلاتانت ها به طور فعال به یون های آب سخت مانند کلسیم و منیزیم متصل می شوند. آنها مواد معدنی موجود در محلول شستشو را با خیال راحت معلق می کنند. این به آنها اجازه می دهد تا به جای رسوب بر روی فلز، به آرامی شسته شوند.
همیشه باید pH پاک کننده را با بستر خاص خود مطابقت دهید. پاک کننده های بسیار قلیایی به راحتی باعث ایجاد اچ سفید روی آلومینیوم و روی می شوند. این حکاکی دقیقاً شبیه یک نقطه آب سخت است. با این حال، در واقع آسیب فیزیکی به سطح فلز است. ارزیابی و آزمایش مواد شیمیایی بافر برای آلیاژهای حساس بسیار مهم است.
برخی از صنایع نمی توانند حتی یک ذره میکروسکوپی از باقیمانده را تحمل کنند. کاربردهای با خلاء بالا یا با دقت پزشکی نیاز به تمیزی مطلق دارند. به دنبال شیمی باشید که به صراحت برای این محیط های سخت مهندسی شده است. عملکرد صفر باقیمانده باید یک الزام انطباق پایه باشد، نه ارتقای اختیاری.
ارتقاء مواد شوینده تنها اولین قدم است. حتی حق بیمه ماده تمیز کننده دقیق قطعات یک گلوله نقره ای نیست. اگر فرآیند مکانیکی شما اساساً شکسته شود، لکه ها همچنان ظاهر می شوند.
شما نمی توانید طراحی ضعیف تجهیزات را با صابون بهتر حل کنید. مناطق مرده در مخزن شستشو شما خاک ها را پشت سر می گذارند. گرفتگی نازل های آبکشی نمی تواند لایه های مواد شوینده را پاک کند. شما باید تجهیزات فیزیکی خود را حفظ کنید تا شیمی به درستی کار کند.
ارتقاء آب شستشوی نهایی شما اغلب برای نتایج بی لک اجباری است. آب اسمز معکوس (RO) یا دیونیزه (DI) جامدات محلول را به طور کامل حذف می کند. اگر آب محلی شما بسیار سخت است، آب لوله کشی همیشه لکه هایی باقی می ماند. استفاده از آب RO یا DI در مرحله نهایی تبخیر تمیز را تضمین می کند.
| سطح کیفیت آب | (TDS) | خطر لکه بینی | بهترین کاربرد |
|---|---|---|---|
| آب لوله کشی استاندارد | بالا (100 - 400+ ppm) | شدید | مراحل شستشوی ناخالص اولیه، قطعات غیر بحرانی |
| اسمز معکوس (RO) | کم (10 - 30 ppm) | حداقل | شستشوی نهایی عمومی، آماده سازی قبل از آبکاری |
| دیونیزه شده (DI) | صفر (0ppm) | هیچ کدام | تجهیزات پزشکی، قطعات با خلاء بالا، اپتیک |
قبل از اینکه زمان تبخیر شود، باید آب را به سرعت حذف کنید. اجرای چاقوهای بادی با سرعت بالا یک استراتژی بسیار موثر است. این چاقوها به صورت فیزیکی آب قطعات را به صورت مکانیکی برش می دهند. برای هندسه های پیچیده با سوراخ های کور، خشک کردن هوای استاندارد با شکست مواجه می شود. شما باید سیستم های خشک کن خلاء را برای جوشاندن رطوبت از شکاف های پنهان ارزیابی کنید.
یک حمام شستشوی بیش از حد به سادگی به عنوان یک منبع آلودگی جدید عمل می کند. شما باید برنامه های تیتراسیون دقیق برای مخازن تمیز کردن خود ایجاد کنید. آزمایش منظم از رسوب مجدد خاک بر روی قطعات شما جلوگیری می کند. حمام های خود را قبل از رسیدن به حداکثر بار خاک خود تخلیه و شارژ کنید.
حدس و گمان جایی در نظافت صنعتی مدرن ندارد. برای تأیید شیمی و فرآیندهای جدید خود به یک چارچوب ساختاریافته نیاز دارید.
شما نمی توانید چیزی را که نمی توانید به طور عینی اندازه گیری کنید، بهبود بخشید. قبل از شروع آزمایش پاک کننده های جدید، استانداردهای تمیزی قابل اندازه گیری را ایجاد کنید.
همیشه مواد شیمیایی را که قوانین محیطی محلی شما را نقض می کنند فیلتر کنید. فرمول های حاوی PFAS یا حلال های سخت محدود را رد کنید. همچنین باید در نظر بگیرید که پاک کننده چگونه بر تاسیسات تصفیه فاضلاب شما تأثیر می گذارد. یک پاک کننده عالی اگر کارخانه فاضلاب شما را تعطیل کند بی فایده است.
هنگام ارزیابی فروشندگان مواد شیمیایی به بروشورهای بازاریابی اعتماد نکنید. برگه های اطلاعات فنی جامع (TDS) و برگه های داده ایمنی (SDS) را تقاضا کنید. به طور خاص بر روی پروفایل های شستشو که در مستندات ذکر شده است تمرکز کنید. همیشه قبل از آزمایش بر روی قطعات گران قیمت، فهرستهای رسمی سازگاری بستر آنها را بررسی کنید.
هرگز واحد شیمی خود را بر اساس یک نمونه آزمایشگاهی تغییر ندهید. آنچه در یک لیوان کار می کند اغلب در یک کابینت اسپری عظیم شکست می خورد. نیاز به اجرای دسته ای محدود در تجهیزات تولید واقعی خود دارید. این تنها راه برای تایید عملکرد خشک کردن واقعی و جلوگیری از لکه است.
لکه های سفید روی قطعات فلزی یک مشکل مهندسی کاملا قابل حل است. آنها هرگز یک محصول جانبی اجتناب ناپذیر از تمیز کردن آبی نیستند. شما فقط باید به متغیرهایی که باعث آلودگی می شوند توجه کنید.
تصمیم درست شامل همسویی سه رکن حیاتی تولید است. شما باید یک پاک کننده با قابلیت شستشو بسیار مناسب برای زیرلایه خود استفاده کنید. برای حذف مواد جامد محلول باید کیفیت آب شستشو را کنترل کنید. در نهایت، شما باید مکانیک موثر خشک کردن را برای برش سریع رطوبت اجرا کنید.
وقت آن است که خط شستشو، آبکشی و خشک کردن فعلی خود را بررسی کنید. برای شناسایی تنگناهای خاص خود با یک مهندس فرمول شیمیایی مشورت کنید. آزمایش آزمایشی کنترل شده را برای اثبات فرآیند جدید خود آغاز کنید. با انجام این مراحل روشی، لکه های سفید را از بین می برید و دوباره کاری را به شدت کاهش می دهید.
پاسخ: اغلب، پاک کننده های قوی تر یا غلیظ تر، لکه بینی را بدتر می کنند. آنها بار باقیمانده شیمیایی جامد را در حمام شما افزایش می دهند. اگر مکانیک شستشوی شما ضعیف است، این شیمی اضافی روی قسمت باقی می ماند. قابلیت شستشوی بالا و کاهش سریع کشش سطحی راه حل های واقعی هستند، نه مقاومت شیمیایی خام.
A: این به شدت به سختی آب محلی شما و مشخصات تمیزی دقیق شما بستگی دارد. برای قطعات زیبایی یا کاربردهای پیش آبکاری، آب RO یا DI معمولاً اجباری است. برای شستشوی متوسط جلوگیری از زنگ زدگی، آب لوله کشی استاندارد همراه با یک پاک کننده کیلیت با کیفیت بالا ممکن است کافی باشد.
A: آلومینیوم یک فلز بسیار واکنش پذیر در مقایسه با فولاد است. لکه های سفیدی که می بینید ممکن است در واقع میکرو اچ موضعی باشند. این زمانی اتفاق می افتد که PH پاک کننده برای آلیاژ نرم خیلی بالا باشد. این آسیب فیزیکی به بستر است، نه رسوبات معدنی نشسته در بالای آن.


