


WhatsApp:
+86- 18123969340
+86- 13691824013
Visualizações: 0 Autor: Editor do site Horário de publicação: 16/11/2026 Origem: Site


As peças de metal geralmente emergem do processo de lavagem parecendo completamente imaculadas. No entanto, eles logo secam com manchas brancas distintas. Esse fenômeno frustrante leva a rejeições imediatas do controle de qualidade no chão de fábrica. A contaminação da superfície compromete processos críticos a jusante, como galvanização, revestimento e soldagem. Também aumenta os custos de retrabalho e perturba fortemente os cronogramas de produção. Você pode presumir que uma lavagem mais quente ou um ciclo mais longo resolverá o problema. No entanto, estas manchas raramente são uma anomalia localizada. Eles geralmente indicam uma incompatibilidade sistêmica entre a qualidade da água, a mecânica de secagem e a química selecionada. Resolvê-lo requer uma avaliação do seu envelope de limpeza total. Você não pode simplesmente aumentar as temperaturas de lavagem e torcer pelo melhor. Neste guia, exploraremos as causas exatas por trás dessas manchas. Você aprenderá como diagnosticar o problema de maneira eficaz. Também mostraremos como atualizar seus processos mecânicos para obter peças consistentemente impecáveis.
Diagnosticando manchas brancas no metal após a limpeza começa pela identificação da natureza exata do resíduo. Você deve entender o que realmente resta na superfície. Vários culpados totalmente diferentes podem criar defeitos visuais muito semelhantes.
A água da torneira das instalações geralmente contém Sólidos Totais Dissolvidos (TDS). Esses sólidos consistem principalmente em cálcio, magnésio e silicatos. Quando a água não tratada da instalação evapora em uma peça de metal quente, a umidade desaparece no ar. Os minerais dissolvidos permanecem no substrato. Essas manchas geralmente parecem calcárias e brancas. Geralmente, você pode limpá-los facilmente usando uma solução levemente ácida.
Muitas instalações dependem de produtos de limpeza com alto teor de sólidos e baixa capacidade de enxágue. Esses produtos químicos “se arrastam” facilmente do banho de lavagem para os estágios de enxágue subsequentes. Se a fase de enxaguamento não tiver transbordamento suficiente, o detergente acumula-se rapidamente. Esta película de sabão assa na peça durante o ciclo de secagem térmica. As manchas de detergente geralmente exibem um leve brilho iridescente. Eles também podem ficar escorregadios ou com sabão quando você os molha novamente.
Às vezes, a química e a qualidade da água estão perfeitamente boas. O problema está inteiramente em como você seca as peças. Permitir que a água se acumule nas fendas é um grande erro de engenharia. Se a água evaporar naturalmente em vez de ser fisicamente deslocada, formar-se-ão manchas. Mesmo vestígios de contaminantes concentram-se fortemente à medida que a gota de água encolhe.
Os inspetores muitas vezes confundem a oxidação em estágio inicial com depósitos minerais. Ligas sensíveis como ferro fundido ou certos alumínios reagem rapidamente à umidade ambiente. Esta microcorrosão inicial pode se manifestar como manchas brancas ou cinza claro. Com o tempo, essas manchas acabarão ficando marrons ou pretas. Você deve identificar isso rapidamente para ajustar seus protocolos inibidores de ferrugem.
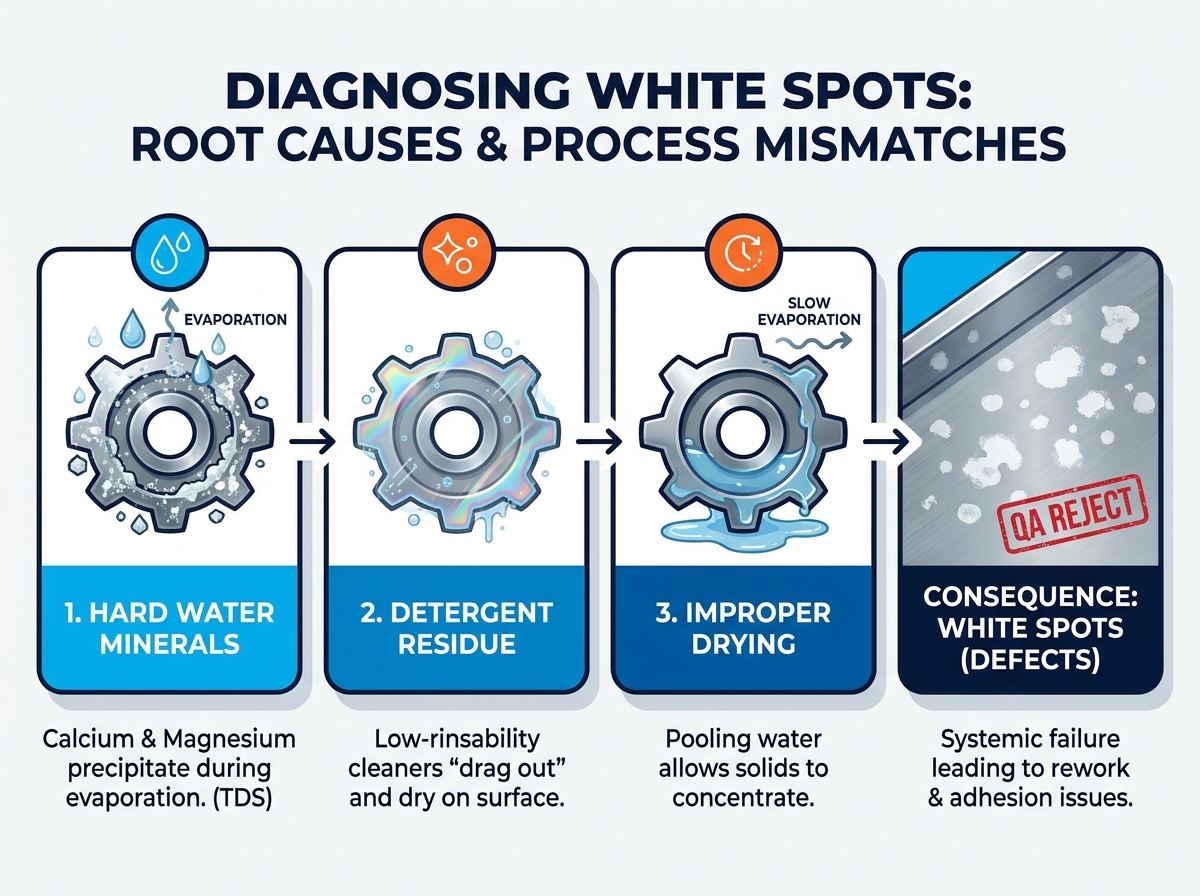
Aceitar resultados de limpeza marginais é um erro de fabricação dispendioso. As manchas brancas não são apenas uma questão estética menor. Eles representam contaminação química ativa que ameaça todo o seu ciclo de produção.
Os resíduos microscópicos abaixo dessas manchas brancas repelem ativamente os revestimentos industriais. Eles causam delaminação severa em aplicações de revestimento em pó e galvanoplastia. Os processos de metalização a vácuo também falharão catastroficamente. O revestimento agarra-se ao resíduo calcário em vez do metal base. Quando o resíduo descasca, o revestimento caro vai junto com ele.
Manchas visíveis inevitavelmente desencadeiam enormes gargalos na garantia de qualidade. Sua equipe enfrenta custos de mão de obra ocultos devido à limpeza e inspeção manuais. Os trabalhadores devem executar novamente os componentes com falha em vários ciclos de lavagem. Isso atrapalha completamente seu ritmo cuidadoso de produção. Cada minuto gasto no retrabalho de uma peça rejeitada destrói suas margens operacionais.
As equipes de compras muitas vezes tentam economizar dinheiro em desengraxantes básicos. Em última análise, esta estratégia inflaciona os seus custos operacionais a longo prazo. A química barata geralmente não possui agentes de enxágue adequados. Você acaba usando água em excesso para compensar a má capacidade de enxágue. As maiores taxas de refugo resultantes eliminam completamente qualquer economia química inicial. A química de qualidade se paga mantendo o bom funcionamento da linha de produção.
Selecionando o certo O limpador industrial à base de água exige olhar além do poder desengordurante bruto. Você precisa de uma fórmula projetada especificamente para um enxágue limpo e uma secagem impecável.
Os sabonetes tradicionais deixam películas pesadas nas superfícies metálicas. As formulações modernas usam surfactantes com baixa formação de espuma e alta capacidade de enxágue. Estas moléculas avançadas quebram rapidamente a tensão superficial da água. Esta ação evita o arraste de produtos químicos para os tanques de enxágue. A solução de lavagem se desprende do metal em vez de aderir teimosamente a ele.
A água dura é uma ameaça constante à limpeza das peças. Os produtos de limpeza de alta qualidade incluem agentes quelantes robustos em sua fórmula. Esses quelantes se ligam ativamente a íons de água dura, como cálcio e magnésio. Eles suspendem os minerais na solução de lavagem com segurança. Isso permite que eles enxáguem suavemente, em vez de precipitarem no metal.
Você deve sempre combinar o pH do limpador com o seu substrato específico. Produtos de limpeza altamente alcalinos causam facilmente corrosão branca em alumínio e zinco. Esta gravura se parece exatamente com uma mancha de água dura. No entanto, na verdade é um dano físico à superfície do metal. Avaliar e testar produtos químicos tamponados é fundamental para ligas sensíveis.
Algumas indústrias não conseguem tolerar nem mesmo uma partícula microscópica de resíduo. Aplicações de alto vácuo ou de precisão de nível médico exigem limpeza absoluta. Procure produtos químicos explicitamente projetados para esses ambientes rigorosos. O desempenho com zero resíduos deve ser um requisito básico de conformidade e não uma atualização opcional.
Atualizar seus detergentes é apenas o primeiro passo. Mesmo um prêmio agente de limpeza de peças de precisão não é uma solução mágica. Se o seu processo mecânico estiver fundamentalmente quebrado, manchas ainda aparecerão.
Você não pode resolver o design deficiente do equipamento com sabão melhor. As zonas mortas em seu tanque de lavagem deixarão sujeira para trás. Bicos de enxágue entupidos não conseguirão remover as películas de detergente. Você deve manter seu equipamento físico para permitir que a química funcione corretamente.
Atualizar a água do enxágue final costuma ser obrigatório para resultados impecáveis. A água de osmose reversa (RO) ou deionizada (DI) remove totalmente os sólidos dissolvidos. Se a água local for excepcionalmente dura, a água da torneira sempre deixará manchas. O uso de água RO ou DI na fase final garante uma evaporação limpa.
| Nível de qualidade da água | Conteúdo mineral (TDS) | Risco de detecção | Melhor aplicação |
|---|---|---|---|
| Água da torneira padrão | Alto (100 - 400+ ppm) | Forte | Estágios iniciais de lavagem bruta, peças não críticas |
| Osmose Reversa (RO) | Baixo (10 - 30 ppm) | Mínimo | Enxágue final geral, preparação pré-revestimento |
| Deionizado (DI) | Zero (0 ppm) | Nenhum | Dispositivos médicos, componentes de alto vácuo, óptica |
Você deve remover a água rapidamente antes que ela evapore. A implementação de facas de ar de alta velocidade é uma estratégia altamente eficaz. Essas facas cortam fisicamente a água das peças mecanicamente. Para geometrias complexas com furos cegos, a secagem ao ar padrão falha. Você deve avaliar os sistemas de secagem a vácuo para retirar a umidade das fendas ocultas.
Um banho de lavagem sobrecarregado simplesmente atua como uma nova fonte de contaminantes. Você deve estabelecer cronogramas rigorosos de titulação para seus tanques de limpeza. Testes regulares evitam a redeposição maciça de sujeira em suas peças. Despeje e recarregue suas banheiras antes que elas atinjam a carga máxima no solo.
As suposições não têm lugar na limpeza industrial moderna. Você precisa de uma estrutura estruturada para validar seus novos produtos químicos e processos.
Você não pode melhorar o que não pode medir objetivamente. Estabeleça padrões de limpeza mensuráveis antes de começar a testar novos produtos de limpeza.
Sempre filtre os produtos químicos que violam as regulamentações ambientais locais. Rejeite fórmulas que contenham PFAS ou solventes agressivos e restritos. Você também deve considerar como o limpador impacta sua instalação de tratamento de águas residuais. Um ótimo limpador é inútil se desligar sua estação de efluentes.
Não confie em folhetos de marketing ao avaliar fornecedores de produtos químicos. Exija fichas de dados técnicos (TDS) e fichas de dados de segurança (FDS) abrangentes. Concentre-se especificamente nos perfis de enxágue detalhados na documentação. Sempre verifique as listas oficiais de compatibilidade de substrato antes de testar peças caras.
Nunca troque toda a sua instalação química com base em uma única amostra de laboratório. O que funciona em um béquer geralmente falha em uma cabine de pulverização enorme. Exija uma produção de lote limitada em seu equipamento de produção real. Esta é a única forma de validar o verdadeiro desempenho de secagem e prevenção de manchas.
Manchas brancas em peças metálicas são um problema de engenharia completamente solucionável. Eles nunca são um subproduto inevitável da limpeza aquosa. Você simplesmente precisa abordar as variáveis que causam a contaminação.
A decisão certa envolve o alinhamento de três pilares críticos de produção. Você deve utilizar um limpador altamente lavável, adaptado ao seu substrato. Você deve controlar a qualidade da água de enxágue para eliminar os sólidos dissolvidos. Finalmente, você deve implementar uma mecânica de secagem eficaz para eliminar a umidade rapidamente.
É hora de auditar sua linha atual de lavagem, enxágue e secagem. Consulte um engenheiro de formulação química para identificar seus gargalos específicos. Inicie testes piloto controlados para comprovar seu novo processo. Ao seguir essas etapas metódicas, você eliminará pontos brancos e reduzirá drasticamente o retrabalho.
R: Freqüentemente, produtos de limpeza mais fortes ou mais concentrados pioram as manchas. Eles aumentam a carga de resíduos químicos sólidos em seu banho. Se a sua mecânica de enxágue for fraca, essa química extra permanece na peça. A alta capacidade de enxaguamento e a rápida redução da tensão superficial são as verdadeiras soluções, e não a força química bruta.
R: Depende muito da dureza da água local e da especificação exata de limpeza. Para peças estéticas ou aplicações de pré-revestimento, água RO ou DI é geralmente obrigatória. Para lavagens intermediárias de prevenção de ferrugem, água da torneira padrão combinada com um limpador quelante de alta qualidade pode ser suficiente.
R: O alumínio é um metal altamente reativo em comparação com o aço. As manchas brancas que você vê podem, na verdade, ser microgravação localizada. Isso acontece quando o pH do limpador é muito alto para a liga macia. É um dano físico ao substrato, em vez de depósitos minerais sobre ele.


