


WhatsApp:
+86- 18123969340
+86- 13691824013
Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-11-16 Eredet: Telek


A fém alkatrészek gyakran teljesen érintetlennek tűnnek a mosási folyamat során. Azonban hamarosan kiszáradnak, jól látható fehér foltokkal. Ez a frusztráló jelenség azonnali minőségbiztosítási elutasításhoz vezet a gyárban. A felületi szennyeződés veszélyezteti az olyan kritikus downstream folyamatokat, mint a bevonat, bevonat és hegesztés. Emellett megnöveli az utómunkálati költségeket, és erősen megzavarja a gyártási ütemtervet. Feltételezheti, hogy egy melegebb mosás vagy egy hosszabb ciklus megoldja a problémát. Ezek a foltok azonban ritkán helyi anomáliák. Általában szisztémás eltérést jeleznek a vízminőség, a szárítási mechanika és a kiválasztott kémia között. A megoldáshoz ki kell értékelni a teljes tisztítási borítékot. Nem lehet csak úgy növelni a mosási hőmérsékletet, és remélni a legjobbat. Ebben az útmutatóban feltárjuk a hibák mögött meghúzódó pontos okokat. Megtanulja, hogyan diagnosztizálhatja hatékonyan a problémát. Megmutatjuk azt is, hogyan frissítheti mechanikai folyamatait, hogy folyamatosan makulátlan alkatrészeket érjen el.
Diagnosztizálás fehér foltok a fémen a tisztítás után a maradék pontos természetének azonosításával kezdődik. Meg kell értened, mi maradt valójában a felszínen. Több, teljesen különböző tettes nagyon hasonló vizuális hibákat hozhat létre.
A létesítmény csapvize általában összes oldott szilárd anyagot (TDS) tartalmaz. Ezek a szilárd anyagok elsősorban kalciumból, magnéziumból és szilikátokból állnak. Amikor a kezeletlen létesítményvíz elpárolog egy meleg fémrészen, a nedvesség eltűnik a levegőben. Az oldott ásványi anyagok az aljzaton maradnak. Ezek a foltok általában krétásnak és fehérnek tűnnek. Általában könnyen letörölheti őket enyhe savas oldattal.
Sok létesítmény nagy szilárdságú, alacsony öblíthetőségű tisztítószereket használ. Ezek a vegyszerek könnyen 'kihúzódnak' a mosófürdőből a következő öblítési fázisokba. Ha az öblítési szakaszban nincs elegendő túlfolyás, a mosószer gyorsan felhalmozódik. Ez a szappanos fólia rásül az alkatrészre a termikus szárítási ciklus során. A mosószerfoltok gyakran enyhén irizáló fényt mutatnak. Csúszósnak vagy szappanosnak is érezhetik magukat, ha újra megnedvesíti őket.
Néha a kémia és a víz minősége teljesen rendben van. A probléma teljes mértékben az alkatrészek szárításában rejlik. Ha hagyjuk, hogy a víz a résekben összegyűljön, az komoly mérnöki hiba. Ha a víz természetesen elpárolog, nem pedig fizikailag kiszorul, foltok képződnek. Még a nyomokban lévő szennyeződések is erősen koncentrálódnak, ahogy a vízcsepp zsugorodik.
Az ellenőrök gyakran összetévesztik a korai stádiumú oxidációt az ásványi lerakódásokkal. Az érzékeny ötvözetek, mint az öntöttvas vagy bizonyos alumíniumok, gyorsan reagálnak a környezeti nedvességre. Ez a korai mikrokorrózió fehér vagy világosszürke foltokban nyilvánulhat meg. Idővel ezek a foltok barnák vagy feketék lesznek. Ezt gyorsan azonosítania kell a rozsdagátló protokollok beállításához.
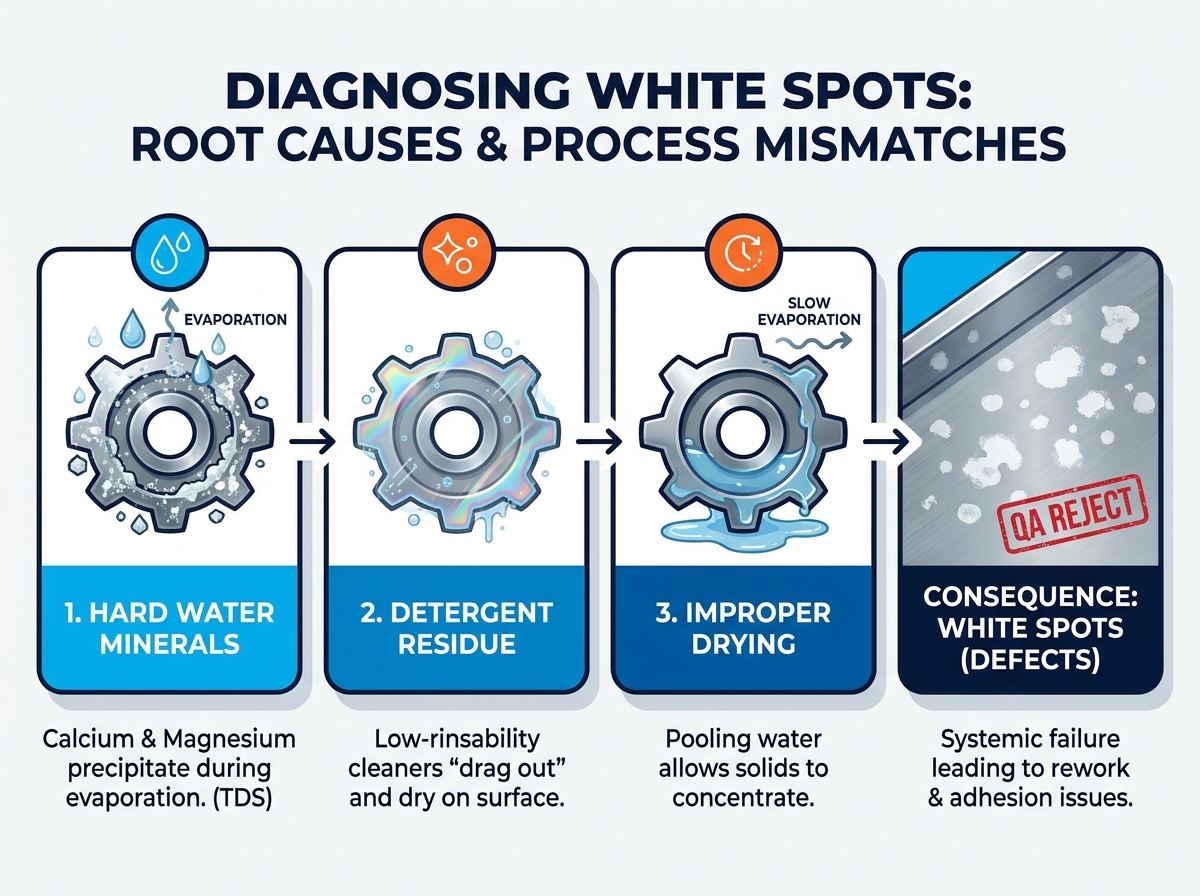
A minimális tisztítási eredmények elfogadása költséges gyártási hiba. A fehér foltok nem csak egy kisebb esztétikai probléma. Aktív vegyi szennyeződést képviselnek, amely az egész gyártási folyamatot fenyegeti.
A fehér foltok alatti mikroszkopikus maradványok aktívan taszítják az ipari bevonatokat. Súlyos delaminációt okoznak porszórt és galvanizáló alkalmazásoknál. A vákuumos fémezési eljárások is katasztrofálisan meghiúsulnak. A bevonat a nem nemesfém helyett a krétás maradékhoz tapad. Amikor a maradék lehámlik, a drága bevonat is vele együtt jár.
A látható foltok elkerülhetetlenül hatalmas minőségbiztosítási szűk keresztmetszetek kialakulásához vezetnek. Csapata rejtett munkaerőköltségekkel néz szembe a kézi törlés és ellenőrzés miatt. A dolgozóknak több mosási cikluson keresztül újra kell futtatniuk a meghibásodott alkatrészeket. Ez teljesen megzavarja a gondos gyártási ütemezést. Minden perc, amit egy elutasított alkatrész átdolgozásával tölt el, tönkreteszi a működési tartalékait.
A beszerzési csapatok gyakran próbálnak pénzt megtakarítani az árucikk zsírtalanítókon. Ez a stratégia végső soron megnöveli a hosszú távú működési költségeket. Az olcsó kémiából általában hiányoznak a megfelelő öblítőszerek. A végén túl sok vizet használ a rossz öblíthetőség kompenzálására. Az ebből eredő magasabb selejtmennyiség teljesen törli a kezdeti vegyszermegtakarítást. A minőségi kémia megtérül a gyártósor zökkenőmentes mozgásával.
A jobb kiválasztása A vízbázisú ipari tisztítószerhez a nyers zsírtalanító erőn túlra kell figyelni. Olyan formulára van szüksége, amelyet kifejezetten a tiszta öblítéshez és a makulátlan szárításhoz terveztek.
A hagyományos szappanok nehéz filmrétegeket hagynak maguk után a fémfelületeken. A modern készítmények helyett alacsony habzású, nagy öblíthetőségű felületaktív anyagokat használnak. Ezek a fejlett molekulák gyorsan megtörik a víz felületi feszültségét. Ez a művelet megakadályozza, hogy vegyi anyagok kerüljenek az öblítőtartályokba. A mosóoldat inkább leválik a fémről, minthogy makacsul ragaszkodjon hozzá.
A kemény víz állandó veszélyt jelent az alkatrészek tisztaságára. A kiváló minőségű tisztítószerek összetételében robusztus kelátképző anyagokat tartalmaznak. Ezek a kelátképzők aktívan kötődnek kemény vízionokhoz, például kalciumhoz és magnéziumhoz. Biztonságosan szuszpendálják az ásványi anyagokat a mosóoldatban. Ez lehetővé teszi számukra, hogy simán leöblítsék, ahelyett, hogy kicsapódnának a fémre.
A tisztítószer pH-értékét mindig az adott alapfelülethez kell igazítania. Az erősen lúgos tisztítószerek könnyen fehér maratot okoznak az alumíniumon és a cinken. Ez a rézkarc pontosan úgy néz ki, mint egy kemény vízfolt. Ez azonban valójában a fémfelület fizikai sérülése. A pufferolt vegyszerek értékelése és tesztelése kritikus fontosságú az érzékeny ötvözetek esetében.
Egyes iparágak még egy mikroszkopikus maradékot sem képesek elviselni. A nagyvákuumú vagy orvosi minőségű precíziós alkalmazások abszolút tisztaságot követelnek meg. Keressen olyan vegyi anyagokat, amelyeket kifejezetten ezekhez a szigorú környezetekhez terveztek. A maradéktalan teljesítménynek alapkövetelménynek kell lennie, nem pedig opcionális frissítésnek.
A mosószerek frissítése csak az első lépés. Még prémium is A precíziós alkatrésztisztító szer nem egy ezüstgolyó. Ha a mechanikai folyamat alapvetően megsérül, foltok továbbra is megjelennek.
A rossz berendezéstervezést nem lehet jobb szappannal megoldani. A mosótartályban lévő holt zónák szennyeződéseket hagynak maguk után. Az eltömődött öblítőfúvókák nem tudják eltávolítani a mosószer-filmeket. Karban kell tartania fizikai felszerelését, hogy a kémia megfelelően működjön.
Az utolsó öblítővíz frissítése gyakran kötelező a makulátlan eredmény érdekében. A fordított ozmózisos (RO) vagy ionmentesített (DI) víz teljesen eltávolítja az oldott szilárd anyagokat. Ha a helyi víz rendkívül kemény, a csapvíz mindig foltokat hagy maga után. Az RO vagy DI víz használata az utolsó szakaszban garantálja a tiszta párolgást.
| Vízminőségi szint | Ásványi tartalom (TDS) | A foltosodás kockázata | Legjobb alkalmazás |
|---|---|---|---|
| Normál csapvíz | Magas (100–400+ ppm) | Szigorú | Kezdeti durva mosási fázisok, nem kritikus alkatrészek |
| Fordított ozmózis (RO) | Alacsony (10-30 ppm) | Minimális | Általános végső öblítés, lemezelés előtti előkészítés |
| Ionmentesített (DI) | Nulla (0 ppm) | Egyik sem | Orvosi műszerek, nagyvákuumú alkatrészek, optika |
Gyorsan el kell távolítania a vizet, mielőtt elpárologna. A nagy sebességű levegős kések alkalmazása rendkívül hatékony stratégia. Ezek a kések fizikailag mechanikusan nyírják le a vizet az alkatrészekről. A zsákfuratokkal rendelkező összetett geometriák esetén a szabványos levegőszárítás sikertelen. A vákuumszárító rendszereket értékelnie kell, hogy a nedvességet kiforralják a rejtett résekből.
A túlterhelt mosófürdő egyszerűen új szennyezőforrásként működik. Szigorú titrálási ütemtervet kell létrehoznia a tisztítótartályaihoz. A rendszeres tesztelés megakadályozza a nagy mennyiségű talaj visszarakódását az alkatrészeken. Dobja le és töltse fel fürdőit, mielőtt elérné a maximális talajterhelést.
A találgatásoknak nincs helye a modern ipari takarításban. Strukturált keretrendszerre van szüksége az új kémia és folyamatok érvényesítéséhez.
Nem javíthatsz azon, amit nem tudsz objektíven mérni. Az új tisztítószerek tesztelésének megkezdése előtt határozzon meg mérhető tisztasági szabványokat.
Mindig szűrje ki a helyi környezetvédelmi előírásokat sértő vegyi anyagokat. Ne utasítsa el a PFAS-t vagy erősen korlátozott oldószereket tartalmazó formulákat. Azt is figyelembe kell vennie, hogy a tisztító milyen hatással van a szennyvíztisztító létesítményére. Egy nagyszerű tisztító nem használ, ha leállítja a szennyvíztelepet.
Ne hagyatkozzon marketing brosúrákra, amikor értékeli a vegyianyag-szállítókat. Igényeljen átfogó műszaki adatlapokat (TDS) és biztonsági adatlapokat (SDS). Koncentráljon kifejezetten a dokumentációban részletezett öblítési profilokra. A drága alkatrészeken végzett tesztelés előtt mindig ellenőrizze a hivatalos hordozókompatibilitási listákat.
Soha ne váltsa át vegyészintézetét egyetlen laboratóriumi minta alapján. Ami a főzőpohárban működik, az gyakran meghibásodik egy hatalmas permetezőszekrényben. Korlátozott tételes futtatást igényel a tényleges gyártóberendezésben. Ez az egyetlen módja annak, hogy érvényesítse a valódi szárítási teljesítményt és a foltok megelőzését.
A fém részeken lévő fehér foltok teljesen megoldható műszaki probléma. Soha nem a vizes tisztítás elkerülhetetlen melléktermékei. Egyszerűen foglalkoznia kell a szennyeződést okozó változókkal.
A helyes döntés három kritikus termelési pillér összehangolását jelenti. Az aljzathoz szabott, erősen öblíthető tisztítószert kell alkalmazni. Az oldott szilárd anyagok eltávolítása érdekében ellenőriznie kell az öblítővíz minőségét. Végül hatékony szárítási mechanikát kell bevezetnie a nedvesség gyors eltávolítása érdekében.
Ideje ellenőrizni az aktuális mosási, öblítési és szárítási vonalat. Konzultáljon egy vegyszerkészítő mérnökkel, hogy azonosítsa a szűk keresztmetszeteket. Indítson ellenőrzött kísérleti tesztelést az új folyamat bizonyításához. Ezekkel a módszeres lépésekkel megszünteti a fehér foltokat, és drasztikusan csökkenti az utómunkálatokat.
V: Az erősebb vagy koncentráltabb tisztítószerek gyakran rontják a foltosodást. Növelik a szilárd vegyszermaradványok mennyiségét a fürdőben. Ha az öblítési mechanika gyenge, ez az extra kémia az alkatrészen marad. A nagy öblíthetőség és a gyors felületi feszültség csökkentése az igazi megoldás, nem a nyers kémiai szilárdság.
V: Ez nagymértékben függ a helyi vízkeménységtől és a pontos tisztasági előírásoktól. Az esztétikus alkatrészekhez vagy a bevonat előtti alkalmazásokhoz az RO vagy DI víz általában kötelező. Köztes rozsdamegelőző mosáshoz elegendő lehet a normál csapvíz és a kiváló minőségű kelátképző tisztítószer.
V: Az alumínium az acélhoz képest nagyon reaktív fém. A látható fehér foltok valójában helyi mikromaratások lehetnek. Ez akkor fordul elő, ha a tisztítószer pH-ja túl magas a lágyötvözethez képest. Ez az aljzat fizikai sérülése, nem pedig ásványi lerakódások a tetején.


