


WhatsApp:
+86- 18123969340
+86- 13691824013
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-16 Origen: Sitio


Las piezas metálicas a menudo salen del proceso de lavado con un aspecto completamente impecable. Sin embargo, pronto se secan con claras manchas blancas. Este fenómeno frustrante conduce a rechazos inmediatos de control de calidad en la fábrica. La contaminación de la superficie compromete procesos posteriores críticos como el enchapado, el revestimiento y la soldadura. También aumenta los costos de retrabajo y altera en gran medida los programas de producción. Podrías asumir que un lavado más caliente o un ciclo más largo solucionarán el problema. Sin embargo, estas manchas rara vez son una anomalía localizada. Por lo general, indican una discrepancia sistémica entre la calidad del agua, la mecánica de secado y la química seleccionada. Resolverlo requiere evaluar tu envolvente total de limpieza. No se puede simplemente aumentar las temperaturas de lavado y esperar lo mejor. En esta guía, exploraremos las causas fundamentales exactas detrás de estas imperfecciones. Aprenderá cómo diagnosticar el problema de forma eficaz. También le mostraremos cómo actualizar sus procesos mecánicos para lograr piezas constantemente impecables.
Diagnóstico Las manchas blancas en el metal después de la limpieza comienzan con la identificación de la naturaleza exacta del residuo. Debes entender lo que realmente queda en la superficie. Varios culpables completamente diferentes pueden crear defectos visuales muy similares.
El agua del grifo de las instalaciones generalmente contiene sólidos disueltos totales (TDS). Estos sólidos se componen principalmente de calcio, magnesio y silicatos. Cuando el agua de una instalación sin tratar se evapora sobre una pieza metálica caliente, la humedad desaparece en el aire. Los minerales disueltos permanecen en el sustrato. Estas manchas generalmente tienen un aspecto calcáreo y blanco. Por lo general, puedes limpiarlos fácilmente con una solución ácida suave.
Muchas instalaciones dependen de limpiadores con alto contenido de sólidos y baja capacidad de enjuague. Estos productos químicos se 'arrastran' fácilmente desde el baño de lavado a las etapas de enjuague posteriores. Si la etapa de enjuague no tiene suficiente desbordamiento, el detergente se acumula rápidamente. Esta película jabonosa se adhiere a la pieza durante el ciclo de secado térmico. Las manchas de detergente suelen presentar un ligero brillo iridiscente. También pueden sentirse resbaladizos o jabonosos cuando los vuelvas a mojar.
A veces la química y la calidad del agua están perfectamente bien. El problema radica enteramente en cómo se secan las piezas. Permitir que el agua se acumule en las grietas es un gran error de ingeniería. Si el agua se evapora naturalmente en lugar de ser desplazada físicamente, se formarán manchas. Incluso los trazas de contaminantes se concentran fuertemente a medida que la gota de agua se encoge.
Los inspectores a menudo confunden la oxidación en las primeras etapas con depósitos minerales. Las aleaciones sensibles como el hierro fundido o ciertos aluminios reaccionan rápidamente a la humedad ambiental. Esta microcorrosión temprana puede manifestarse como motas blancas o gris claro. Con el tiempo, estas manchas eventualmente se volverán marrones o negras. Debe identificar esto rápidamente para ajustar sus protocolos inhibidores de oxidación.
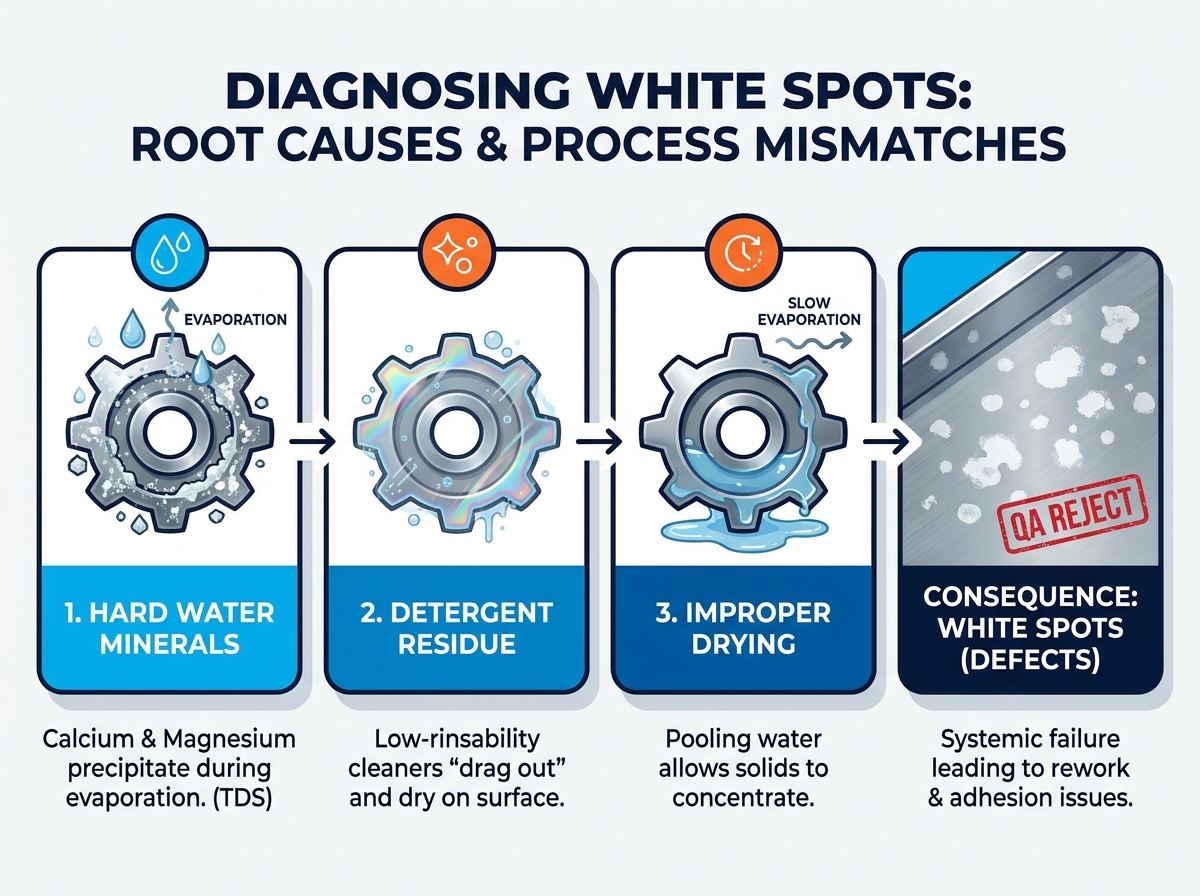
Aceptar resultados de limpieza marginales es un costoso error de fabricación. Las manchas blancas no son sólo una cuestión estética menor. Representan una contaminación química activa que amenaza toda su producción.
Los residuos microscópicos debajo de esas manchas blancas repelen activamente los recubrimientos industriales. Provocan una delaminación severa en aplicaciones de recubrimiento en polvo y galvanoplastia. Los procesos de metalización al vacío también fracasarán catastróficamente. El recubrimiento se adhiere a los residuos calcáreos en lugar del metal base. Cuando los residuos se desprenden, el costoso revestimiento desaparece con ellos.
Las manchas visibles inevitablemente desencadenan enormes cuellos de botella en el control de calidad. Su equipo enfrenta costos laborales ocultos debido a la limpieza e inspección manuales. Los trabajadores deben volver a ejecutar los componentes defectuosos en múltiples ciclos de lavado. Esto altera por completo el cuidadoso ritmo de producción. Cada minuto dedicado a reelaborar una pieza rechazada destruye sus márgenes operativos.
Los equipos de adquisiciones a menudo intentan ahorrar dinero en desengrasantes básicos. En última instancia, esta estrategia infla sus costos operativos a largo plazo. La química barata suele carecer de agentes de enjuague adecuados. Terminas usando demasiada agua para compensar la mala capacidad de enjuague. Las mayores tasas de desechos resultantes eliminan por completo cualquier ahorro inicial de productos químicos. La química de calidad se amortiza al mantener la línea de producción en movimiento sin problemas.
Seleccionando el derecho Un limpiador industrial a base de agua requiere mirar más allá del poder desengrasante puro. Necesita una fórmula diseñada específicamente para un enjuague limpio y un secado impecable.
Los jabones tradicionales dejan películas pesadas sobre las superficies metálicas. En su lugar, las formulaciones modernas utilizan tensioactivos de baja espuma y alta capacidad de enjuague. Estas moléculas avanzadas rompen rápidamente la tensión superficial del agua. Esta acción evita el arrastre de productos químicos hacia los tanques de enjuague. La solución de lavado desprende el metal en lugar de adherirse obstinadamente a él.
El agua dura es una amenaza constante para la limpieza de las piezas. Los limpiadores de alta calidad incluyen agentes quelantes potentes en su fórmula. Estos quelantes se unen activamente a iones de agua dura como el calcio y el magnesio. Suspenden los minerales en la solución de lavado de forma segura. Esto les permite enjuagarse suavemente en lugar de precipitarse sobre el metal.
Siempre debes hacer coincidir el pH del limpiador con tu sustrato específico. Los limpiadores altamente alcalinos provocan fácilmente marcas blancas en el aluminio y el zinc. Este grabado parece exactamente una mancha de agua dura. Sin embargo, en realidad se trata de un daño físico a la superficie del metal. Evaluar y probar la química amortiguada es fundamental para las aleaciones sensibles.
Algunas industrias no pueden tolerar ni siquiera una mota microscópica de residuo. Las aplicaciones de alto vacío o de precisión de grado médico exigen una limpieza absoluta. Busque productos químicos diseñados explícitamente para estos entornos estrictos. El rendimiento sin residuos debe ser un requisito básico de cumplimiento, no una actualización opcional.
Actualizar sus detergentes es sólo el primer paso. Incluso una prima El agente limpiador de piezas de precisión no es una solución milagrosa. Si su proceso mecánico está fundamentalmente roto, aún aparecerán manchas.
No se puede solucionar el mal diseño de los equipos con un mejor jabón. Las zonas muertas en su tanque de lavado dejarán suciedad detrás. Las boquillas de enjuague obstruidas no eliminarán las películas de detergente. Debes mantener tu equipo físico para que la química funcione correctamente.
A menudo es obligatorio mejorar el agua del enjuague final para obtener resultados impecables. El agua de ósmosis inversa (RO) o desionizada (DI) elimina los sólidos disueltos por completo. Si el agua local es excepcionalmente dura, el agua del grifo siempre dejará manchas. El uso de agua RO o DI en la etapa final garantiza una evaporación limpia.
| Nivel de calidad del agua | Contenido mineral (TDS) | Riesgo de manchas | Mejor aplicación |
|---|---|---|---|
| Agua del grifo estándar | Alto (100 - 400+ ppm) | Severo | Etapas iniciales de lavado bruto, piezas no críticas |
| Ósmosis Inversa (RO) | Bajo (10 - 30 ppm) | Mínimo | Enjuague final general, preparación previa al emplatado. |
| Desionizado (DI) | Cero (0 ppm) | Ninguno | Dispositivos médicos, componentes de alto vacío, óptica. |
Debes retirar el agua rápidamente antes de que tenga tiempo de evaporarse. La implementación de cuchillas de aire de alta velocidad es una estrategia muy eficaz. Estos cuchillos cortan físicamente el agua de las piezas mecánicamente. Para geometrías complejas con agujeros ciegos, el secado al aire estándar falla. Debe evaluar los sistemas de secado al vacío para eliminar la humedad de las grietas ocultas.
Un baño de lavado sobrecargado simplemente actúa como una nueva fuente de contaminantes. Debes establecer estrictos programas de titulación para tus tanques de limpieza. Las pruebas periódicas evitan la redeposición masiva de suciedad en sus piezas. Descargue y recargue sus baños antes de que alcancen su carga máxima de suelo.
Las conjeturas no tienen cabida en la limpieza industrial moderna. Necesita un marco estructurado para validar su nueva química y procesos.
No se puede mejorar lo que no se puede medir objetivamente. Establezca estándares de limpieza mensurables antes de comenzar a probar nuevos limpiadores.
Siempre filtre los químicos que violen sus regulaciones ambientales locales. Rechace fórmulas que contengan PFAS o solventes restringidos fuertes. También debe considerar cómo el limpiador afecta su instalación de tratamiento de aguas residuales. Un gran limpiador es inútil si cierra su planta de efluentes.
No confíe en los folletos de marketing al evaluar a los proveedores de productos químicos. Exija hojas de datos técnicos (TDS) y hojas de datos de seguridad (SDS) completas. Centrarse específicamente en los perfiles de enjuague detallados en la documentación. Verifique siempre sus listas oficiales de compatibilidad de sustratos antes de realizar pruebas en piezas costosas.
Nunca cambie sus instalaciones de química basándose en una sola muestra de laboratorio. Lo que funciona en un vaso de precipitados a menudo falla en una enorme cabina de pulverización. Requiere un lote limitado en su equipo de producción real. Esta es la única manera de validar el verdadero rendimiento del secado y la prevención de manchas.
Las manchas blancas en las piezas metálicas son un problema de ingeniería completamente solucionable. Nunca son un subproducto inevitable de la limpieza acuosa. Simplemente hay que abordar las variables que causan la contaminación.
La decisión correcta implica alinear tres pilares de producción críticos. Debe utilizar un limpiador altamente enjuagable adaptado a su sustrato. Debes controlar la calidad del agua de enjuague para eliminar los sólidos disueltos. Finalmente, debes implementar mecanismos de secado efectivos para eliminar la humedad rápidamente.
Es hora de auditar su línea actual de lavado, enjuague y secado. Consulte con un ingeniero de formulación química para identificar sus cuellos de botella específicos. Inicie una prueba piloto controlada para probar su nuevo proceso. Si sigue estos pasos metódicos, eliminará las manchas blancas y reducirá drásticamente el trabajo repetido.
R: A menudo, los limpiadores más fuertes o más concentrados empeoran las manchas. Aumentan la carga de residuos químicos sólidos en su baño. Si su mecánica de enjuague es débil, esta química adicional permanece en la pieza. La alta capacidad de enjuague y la rápida reducción de la tensión superficial son las verdaderas soluciones, no la fuerza química bruta.
R: Depende en gran medida de la dureza del agua local y de sus especificaciones exactas de limpieza. Para piezas estéticas o aplicaciones de prechapado, suele ser obligatorio agua RO o DI. Para lavados intermedios para prevenir la oxidación, puede ser suficiente agua del grifo estándar combinada con un limpiador quelante de alta calidad.
R: El aluminio es un metal altamente reactivo en comparación con el acero. Las manchas blancas que ve pueden ser en realidad un micrograbado localizado. Esto sucede cuando el pH de un limpiador es demasiado alto para la aleación blanda. Se trata de un daño físico al sustrato, en lugar de depósitos minerales sobre él.


