


WhatsApp:
+86- 18123969340
+86- 13691824013

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-30 Origen: Sitio


Reemplazar un baño de limpieza demasiado pronto desperdicia valiosos productos químicos, agua y mano de obra. Sin embargo, esperar demasiado conlleva el riesgo de un rechazo catastrófico de piezas y fallos importantes en el proceso posterior. Los administradores de instalaciones enfrentan este dilema central de producción todos los días. La inspección visual por sí sola sigue siendo una métrica poco confiable para los entornos de fabricación modernos. Los operadores no pueden simplemente mirar un tanque oscuro y adivinar su eficacia de limpieza. Los datos objetivos resultan estrictamente necesarios para equilibrar una alta eficiencia operativa con estándares de calidad rigurosos.
Esta lista de verificación proporciona un marco confiable para resolver estos desafíos diarios. Le ayudamos a pasar de las conjeturas subjetivas a un protocolo de sustitución del baño estrictamente basado en datos. Aprenderá exactamente cómo monitorear las cargas de suelo, probar la viabilidad química y programar los cambios correctamente. La implementación de estos pasos garantiza una calidad constante de las piezas en todos los turnos, al tiempo que optimiza cuidadosamente su gasto en productos químicos y mantiene un estricto cumplimiento medioambiental.
Métricas objetivas en lugar de imágenes: confíe en la titulación, los niveles de pH y la conductividad en lugar del color del baño o la intuición del operador.
Umbrales de contaminación: Establezca límites estrictos para los sólidos suspendidos totales (SST) y los aceites atrapados antes de que causen una redeposición en el suelo.
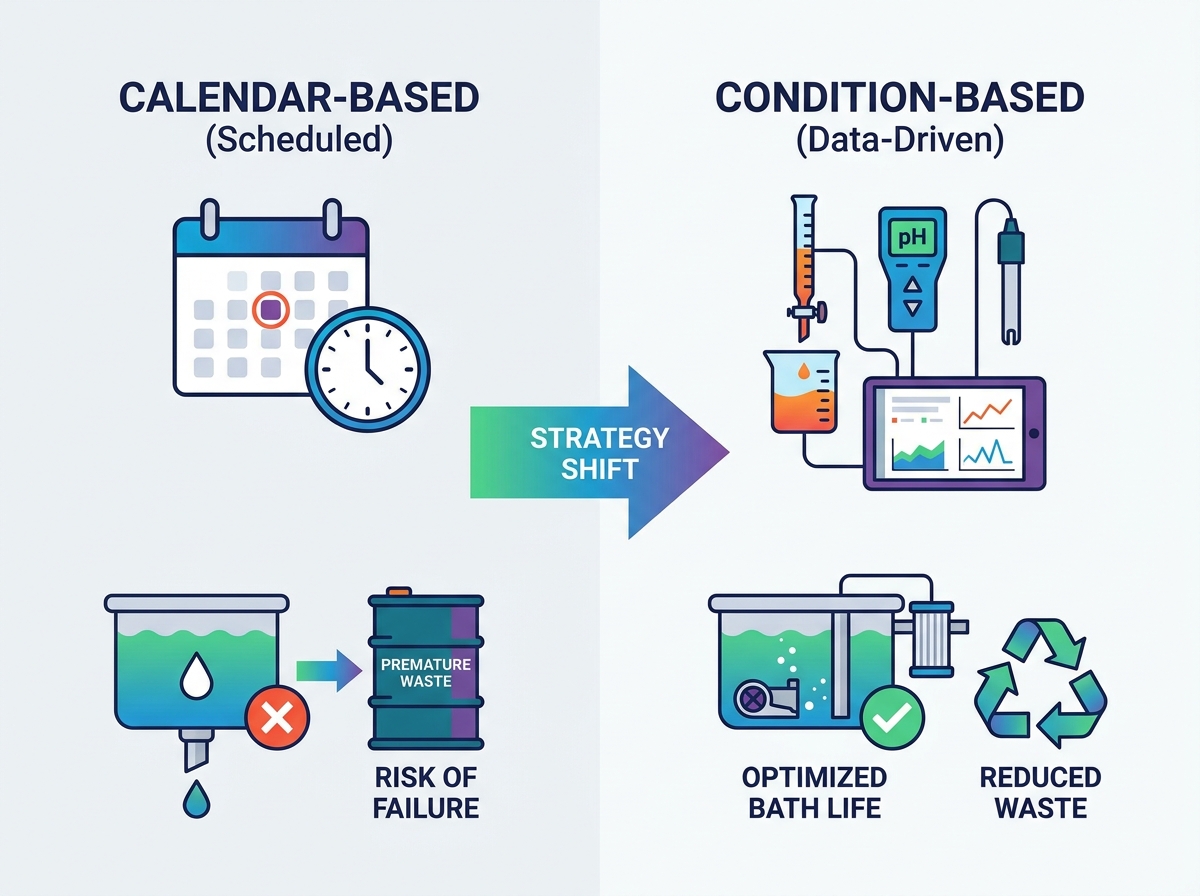
Cambio de estrategia: pasar del vertido basado en calendario al reemplazo basado en condiciones extiende la vida útil del baño y reduce el desperdicio de productos químicos.
Integración del cumplimiento: la estandarización de los ciclos de reemplazo debe alinearse con las regulaciones locales de tratamiento y eliminación de aguas residuales.
Los fabricantes subestiman habitualmente los costes reales de un baño de limpieza agotado. Es posible que sólo mire el precio bruto de los productos químicos frescos en un tambor. Sin embargo, debes calcular los gastos compuestos de mala calidad. Reelaborar piezas sucias agota los recursos laborales rápidamente. Ocupa un valioso espacio y obstaculiza la producción. Los envíos retrasados frustran a los principales clientes y dañan su reputación en el mercado. Hacer funcionar un tanque agotado también desperdicia una enorme energía térmica. El lodo aísla los elementos calefactores. El calentador funciona continuamente, pero las piezas salen contaminadas. Cada minuto dedicado a volver a limpiar piezas destruye su programa de producción diario.
Muchos administradores de instalaciones caen en la trampa del 'margen de seguridad'. Dejan los baños prematuramente sólo para sentirse seguros. Prefieren desperdiciar productos químicos a no pasar una estricta auditoría de calidad. Este enfoque emocional infla artificialmente el gasto por pieza limpiada. A menudo vemos plantas que arrojan soluciones perfectamente viables todos los viernes por la tarde. Los operadores suponen erróneamente que el baño fallará el lunes por la mañana. Este hábito profundamente arraigado destruye la eficiencia operativa.
Un protocolo de gestión del baño exitoso define criterios de éxito estrictos. Elimina por completo las conjeturas en la fábrica. Debes aspirar a tres objetivos principales:
Lograr cero rechazos de calidad causados por un lavado inadecuado.
Minimice el tiempo de inactividad no deseado por cambios inesperados de baño.
Maximizar la vida operativa de la química activa.
Estos objetivos específicos se logran mediante el seguimiento de datos operativos reales. Su equipo debe dejar de depender de señales visuales. Deben adoptar herramientas de prueba objetivas para monitorear con precisión la salud del baño.
Los operadores deben controlar implacablemente la concentración de productos químicos. Recomendamos realizar titulaciones diarias o por turnos. Esta práctica garantiza su Los limpiadores industriales a base de agua permanecen estrictamente dentro de la ventana operativa especificada por el fabricante. Depender de conjeturas conduce inevitablemente a desequilibrios químicos peligrosos. La titulación proporciona un valor matemático exacto que representa su alcalinidad activa. Le indica exactamente cuánto limpiador queda disponible para atacar suelos nuevos.
Usted enfrenta un riesgo significativo si simplemente agrega productos químicos crudos a un baño muy contaminado. Los operadores comúnmente llaman a esta práctica 'perseguir la concentración'. Se vierten químicos nuevos para fijar un puntaje de titulación bajo. Ignoras la enorme carga de tierra que flota en el tanque. Los tensioactivos frescos no pueden funcionar correctamente. Quedan sofocados inmediatamente por el exceso de aceites vagabundos. Esta práctica desperdicia por completo las nuevas adiciones químicas. Se termina con un lodo altamente concentrado, pero completamente ineficaz.
Preste mucha atención a los cambios rápidos de pH y conductividad. Una caída repentina del pH suele indicar un peligro inminente. Indica que los agentes tampón alcalinos están completamente agotados. Una vez que estos amortiguadores químicos fallan, el baño pierde rápidamente su poder de limpieza. La solución ya no puede neutralizar la suciedad ácida introducida por las piezas. La conductividad sirve aquí como una métrica complementaria vital. Le ayuda a identificar la acumulación constante de suelos inorgánicos disueltos. A medida que se acumulan estos suelos disueltos, la conductividad del baño aumenta de manera predecible. Un pico de conductividad severo significa que necesita un baño nuevo.
Establezca límites claros de contaminación y carga del suelo hoy. Se necesitan marcos estrictos para medir los sólidos suspendidos totales (SST) y la saturación de aceite residual. Los TSS incluyen virutas de metal, polvo abrasivo y suciedad ambiental de fábrica. Los aceites atrapados incluyen fluidos hidráulicos y lubricantes de estampado que se arrastran hacia las piezas. La filtración mecánica y los skimmers de aceite funcionan muy bien inicialmente. Eliminan eficazmente la suciedad gruesa de la superficie y del cuerpo fluido. Sin embargo, con el tiempo llegan a un punto grave de rendimientos decrecientes. La tasa diaria de arrastre de suelos nuevos simplemente supera la del equipo de remoción. Cuando los TSS exceden los límites aceptables, se debe desechar el baño.
Tabla 1: Marco de monitoreo de métricas objetivas
| Categoría de métrica | Frecuencia de prueba | Indicador de falla | Acción recomendada |
|---|---|---|---|
| Titulación (alcalinidad) | Una vez por turno | Cae por debajo del mínimo del fabricante | Agrega un químico nuevo; primero verifique la carga del suelo |
| Nivel de pH del baño | A diario | Caída repentina de 1,0 o más | Evaluar el agotamiento del buffer; prepárate para tirar |
| Conductividad | Semanalmente | Pico hacia arriba agudo | Baño de descarga debido al alto contenido de inorgánicos disueltos |
| Sólidos suspendidos totales | Semanalmente | Los filtros se obstruyen inmediatamente después del cambio. | Baño de descarga; limpiar lodos del fondo del tanque |
Debe observar atentamente los residuos en la superficie y la redeposición. Estos actúan como señales evidentes de advertencia de agotamiento químico. El baño puede eliminar la suciedad de una parte con éxito inicialmente. Sin embargo, luego vuelve a depositar exactamente esos mismos suelos en otra parte. Esto crea una película delgada y resistente sobre el sustrato. Esta contaminación cruzada arruina series enteras de producción. Pierdes días de trabajo para rehacer colas.
Alto rendimiento Los agentes de limpieza de piezas de precisión dependen de proporciones de tensioactivos altamente específicas. Estas proporciones químicas diseñadas forman micelas microscópicas alrededor de las moléculas de aceite. Suspenden la suciedad de la columna de agua de forma segura y alejada de las piezas. Sin embargo, este delicado mecanismo falla por completo cuando se ve abrumado por un exceso de partículas. Las micelas protectoras se rompen bajo la fuerte carga de suelo. La suciedad vuelve a caer sobre las piezas limpias. Cuando los operadores notan una película de grasa en las piezas que salen, el baño está muerto.
Las fallas en el procesamiento posterior sirven como indicador definitivo de falla del baño. Desafortunadamente, ocurren muy tarde en el ciclo de producción general. La mala adherencia de la pintura, las soldaduras estructurales débiles y las ampollas de galvanoplastia se deben a una limpieza inadecuada. Si una parte pintada se desprende en el campo, mire directamente los registros del tanque de lavado. La causa principal suele ser el uso de productos químicos agotados que no preparan la superficie adecuadamente.
Recomendamos encarecidamente implementar pruebas intermedias inmediatamente después de la etapa de lavado. Debe detectar las fallas antes de que las piezas pasen a costosos departamentos de acabado.
Realice pruebas antes de que las piezas se sequen por completo: las piezas húmedas revelan problemas de tensión superficial fácilmente.
Utilice bolígrafos dina: compruebe con precisión los niveles de energía de la superficie. Un nivel de dina que pasa demuestra que los aceites se han acabado.
Realizar pruebas de rotura de agua: una parte limpia sostiene una lámina de agua continua e ininterrumpida. Si el agua forma gotas, los aceites permanecen en la superficie.
Estas pruebas rápidas estándar de la industria revelan instantáneamente contaminantes microscópicos de la superficie. Ellos validan la química de su baño en el acto. Evitan que las piezas defectuosas reciban costosos recubrimientos.
Las instalaciones generalmente eligen entre dos categorías principales de soluciones. Utilizan estrategias de reemplazo basadas en calendario o en condiciones. Debe evaluar estos enfoques cuidadosamente para optimizar sus operaciones.
La programación basada en calendario se basa en cronogramas rígidos y predecibles. Vuelcas el tanque todos los viernes o al final de un turno operativo específico.
Ventajas: Simplifica enormemente la programación del mantenimiento. Facilita mucho la formación del operador. Todo el mundo sabe exactamente cuándo ocurre el vertedero. Los auditores de cumplimiento ISO aprecian el papeleo predecible.
Contras: Los inconvenientes financieros son graves. Se desperdicia una química perfectamente buena durante las semanas de baja producción. Por el contrario, corre el riesgo de sufrir fallos de calidad catastróficos durante semanas de producción inesperadamente alta. El calendario no sabe nada sobre su carga real de suelo.
La programación basada en condiciones opera completamente con datos objetivos. Las ventajas superan con creces las desventajas de las instalaciones de fabricación modernas.
Ventajas: este método maximiza el retorno de la inversión en productos químicos. Prolonga significativamente la vida útil del baño al evitar vertidos prematuros. También garantiza una calidad constante de las piezas independientemente de las fluctuaciones del volumen de producción.
Desventajas: La implementación requiere un estricto cumplimiento de los protocolos de prueba diarios. También es necesario invertir en instrumentación adecuada, como medidores de pH digitales y kits de titulación. El entrenamiento lleva un poco más de tiempo.
Guiamos a los tomadores de decisiones a través de un proceso de transición lógico, paso a paso. No cambie de método de la noche a la mañana. Comience implementando pruebas diarias basadas en la condición junto con su cronograma actual. No cambie su cronograma de dumping todavía. Registre meticulosamente los datos de titulación y pH durante treinta días. Establecer una base operativa firme basada en evidencia real. Identifique el día exacto en que la química realmente falla. Estos datos registrados pueden eventualmente informar un calendario de alta precisión. Usted adapta este nuevo cronograma específicamente al volumen de producción real y a las tasas de arrastre de sus instalaciones.
Tabla 2: Cuadro comparativo de estrategias
| Tipo de estrategia | Activador primario | Riesgo de residuos químicos | Riesgo de falla de calidad |
|---|---|---|---|
| Basado en calendario | Hora (p. ej., semanal) | Alto (Desechando buena química) | Alto (Baño agotador temprano) |
| Basado en condiciones | Datos (pH, titulación) | Bajo (vida útil maximizada) | Bajo (Atrapado antes del fallo) |
| Enfoque híbrido | Horario basado en datos | Moderado | Bajo |
Una lista de control técnico es tan buena como los operadores que la utilizan en el suelo. Debe priorizar la formación integral de los operadores y el estricto cumplimiento del protocolo. Estos factores humanos representan sus mayores riesgos de implementación. Requerimos registros documentados para todas las valoraciones, adiciones de productos químicos y controles de temperatura. La documentación escrita garantiza la responsabilidad absoluta del equipo en cada turno operativo. Si nadie registra el pH, el protocolo ya falló. Los supervisores de turno deben revisar estos registros diariamente para detectar temprano los datos de tendencias negativas.
El tratamiento de residuos y las regulaciones ambientales imponen restricciones operativas rígidas. Debe abordar cuidadosamente la dura realidad de deshacerse de la química agotada. El agotamiento del baño tiene un gran impacto en la planta de tratamiento de aguas residuales (PTAR) de sus instalaciones. No se pueden simplemente verter los fluidos industriales gastados por el desagüe del suelo más cercano. Las regulaciones municipales locales prohíben la descarga sin tratamiento de metales pesados y tensioactivos industriales.
Los aceites altamente emulsionados en un baño agotado crean desafíos de tratamiento específicos. Por lo general, requieren craqueo químico antes de que las aguas residuales puedan descargarse legalmente. Debe agregar ácidos o polímeros especializados para romper la emulsión apretada de aceite y agua. Debe coordinar su ciclo de reemplazo de baño directamente con su equipo de cumplimiento ambiental. Necesitan tiempo adecuado para procesar los residuos concentrados de forma segura. Acelerar este proceso conduce a una secreción no tratada. Las descargas no tratadas generan severas multas regulatorias y cierres de instalaciones.
Reemplazar un baño de limpieza industrial nunca debe ser una decisión emocional o puramente visual. No se puede confiar en observar el agua oscura para medir la eficacia química. La transición a una lista de verificación basada en métricas garantiza su eficiencia operativa y la calidad de las piezas. La creación de un protocolo documentado elimina por completo las costosas conjeturas.
Cree una lista de verificación documentada adaptada a los suelos y sustratos metálicos específicos de sus instalaciones.
Base sus cambios estrictamente en datos objetivos como la titulación diaria y los niveles de TSS.
Alinee estrechamente sus programas de mantenimiento con sus capacidades internas de tratamiento de aguas residuales.
Audite sus registros actuales de reemplazo de baños para encontrar oportunidades inmediatas de ahorro de costos.
Establezca un protocolo de prueba de referencia de 30 días esta semana para identificar su verdadera vida útil química.
Deje de tirar productos químicos viables por el desagüe y deje de enviar piezas sucias a la línea de pintura. Deje que los datos objetivos impulsen sus decisiones de producción.
R: Recomendamos verificar la concentración al menos una vez por turno. La frecuencia de las pruebas depende en gran medida del rendimiento de su producción, las tasas de arrastre y la evaporación diaria. Las líneas de gran volumen pueden requerir controles cada cuatro horas. Comenzar con una base de referencia una vez por turno le ayuda a realizar un seguimiento preciso del agotamiento de productos químicos sin abrumar a sus operadores.
R: No. Si bien la filtración mecánica elimina los sólidos suspendidos y los skimmers eliminan los aceites flotantes, no pueden solucionarlo todo. No pueden eliminar los sólidos inorgánicos disueltos ni revertir el agotamiento del surfactante. Con el tiempo, los suelos disueltos abruman los amortiguadores químicos. Debes reponer el baño cuando se produzca este inevitable agotamiento químico.
R: La prueba de rotura de agua sigue siendo el método visual más rápido y confiable. Una pieza limpiada adecuadamente mantiene una lámina de agua continua e ininterrumpida en su superficie. Si el agua forma gotas, quedan aceites residuales. Para obtener datos cuantificables, utilice bolígrafos dina para medir la tensión superficial al instante.
R: Una formación excesiva de espuma generalmente indica una caída significativa en la temperatura del baño. También puede indicar una acumulación masiva de suelos sintéticos específicos. A veces, significa que su concentración química está gravemente desequilibrada. La formación de espuma a menudo sirve como una advertencia visual temprana de que es necesario un cambio de baño o un ajuste químico.


