


WhatsApp:
+86- 18123969340
+86- 13691824013

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 30.10.2026 Herkunft: Website


Ein zu früher Austausch eines Reinigungsbades verschwendet wertvolle Chemikalien, Wasser und Arbeit. Wenn man jedoch zu lange wartet, besteht die Gefahr einer katastrophalen Teileausschleusung und umfangreicher Ausfälle im nachgelagerten Prozess. Facility Manager sind jeden Tag mit diesem zentralen Produktionsdilemma konfrontiert. Die visuelle Inspektion allein bleibt für moderne Fertigungsumgebungen eine unzuverlässige Messgröße. Bediener können nicht einfach auf einen dunklen Tank blicken und dessen Reinigungswirkung erraten. Objektive Daten erweisen sich als unbedingt erforderlich, um eine hohe betriebliche Effizienz mit strengen Qualitätsstandards in Einklang zu bringen.
Diese Checkliste bietet einen verlässlichen Rahmen zur Lösung dieser täglichen Herausforderungen. Wir helfen Ihnen beim Übergang von subjektiven Vermutungen zu einem streng datengesteuerten Badaustauschprotokoll. Sie erfahren genau, wie Sie die Bodenbelastung überwachen, die Lebensfähigkeit von Chemikalien testen und den Austausch richtig planen. Durch die Umsetzung dieser Schritte wird eine gleichbleibende Teilequalität über alle Schichten hinweg sichergestellt, während gleichzeitig Ihre Chemikalienausgaben sorgfältig optimiert und strikte Umweltauflagen eingehalten werden.
Objektive Messwerte statt visueller Darstellung: Verlassen Sie sich auf Titration, pH-Werte und Leitfähigkeit statt auf Badfarbe oder die Intuition des Bedieners.
Kontaminationsschwellenwerte: Legen Sie strenge Grenzwerte für die Gesamtmenge an Schwebstoffen (TSS) und Fremdölen fest, bevor sie eine erneute Bodenablagerung verursachen.
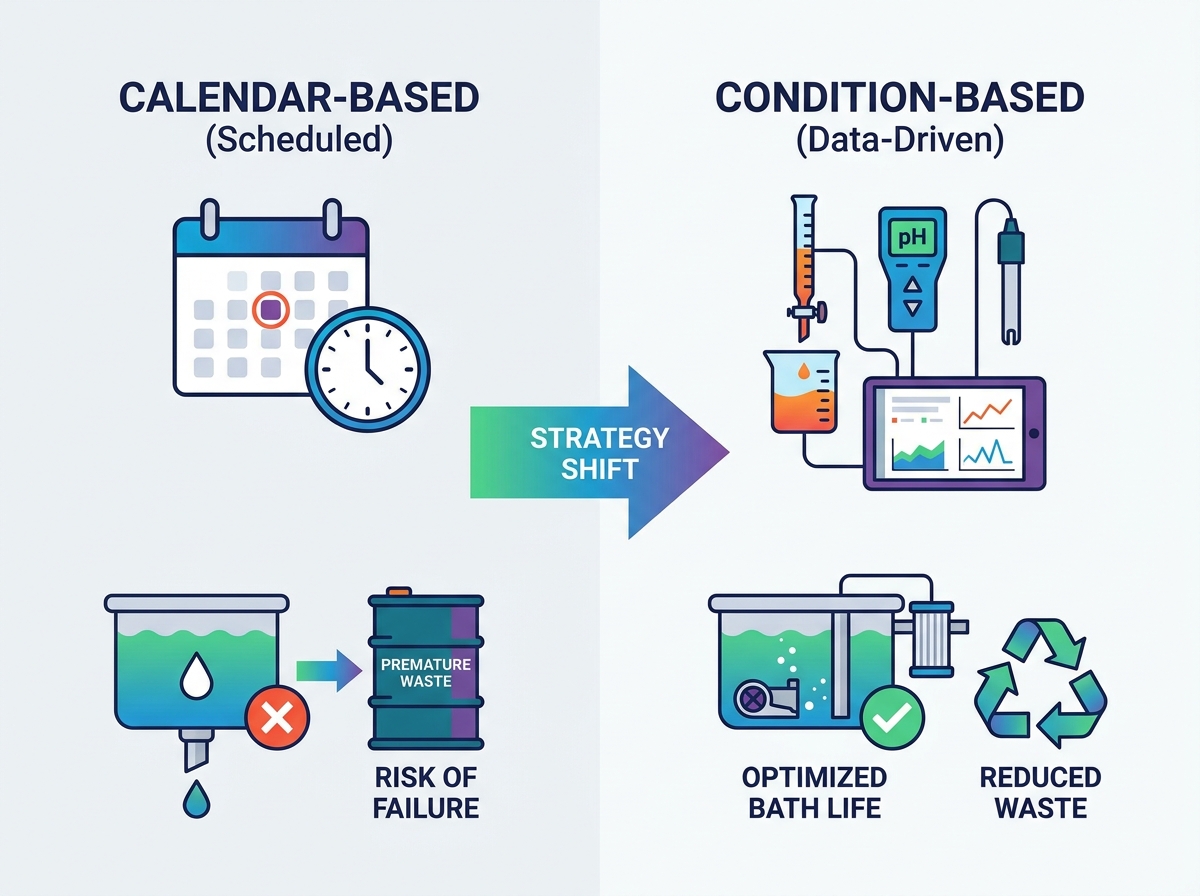
Strategiewechsel: Der Übergang von der kalenderbasierten Entsorgung zum zustandsbasierten Austausch verlängert die Badlebensdauer und reduziert den Chemieabfall.
Compliance-Integration: Die Standardisierung von Austauschzyklen muss mit den örtlichen Vorschriften zur Abwasserbehandlung und -entsorgung übereinstimmen.
Hersteller unterschätzen regelmäßig die tatsächlichen Kosten eines erschöpften Reinigungsbades. Möglicherweise sehen Sie sich nur den Rohpreis frischer Chemikalien in einem Fass an. Sie müssen jedoch die zusammengesetzten Kosten schlechter Qualität berechnen. Das Nacharbeiten verschmutzter Teile verbraucht schnell Arbeitsressourcen. Es bindet wertvolle Stellfläche und führt zu Engpässen in der Produktion. Verspätete Lieferungen frustrieren Großkunden und schädigen Ihren Ruf auf dem Markt. Der Betrieb eines erschöpften Tanks verschwendet außerdem enorme Wärmeenergie. Schlamm isoliert die Heizelemente. Die Heizung läuft ständig, trotzdem kommen die Teile verschmutzt heraus. Jede Minute, die Sie mit der erneuten Reinigung von Teilen verbringen, zerstört Ihren täglichen Produktionsplan.
Viele Facility Manager tappen in die „Sicherheitsspielraum“-Falle. Sie verzichten vorzeitig auf Bäder, nur um sich sicher zu fühlen. Sie verschwenden lieber Chemikalien, als bei einem strengen Qualitätsaudit durchzufallen. Dieser emotionale Ansatz treibt Ihren Aufwand pro gereinigtem Teil künstlich in die Höhe. Wir sehen oft, dass Pflanzen jeden Freitagnachmittag vollkommen brauchbare Lösungen abgeben. Die Betreiber gehen fälschlicherweise davon aus, dass das Bad bis Montagmorgen ausfallen wird. Diese tief verwurzelte Gewohnheit zerstört die betriebliche Effizienz.
Ein erfolgreiches Badmanagementprotokoll definiert strenge Erfolgskriterien. Es eliminiert das Rätselraten in der Fabrik vollständig. Sie sollten drei Hauptziele anstreben:
Vermeiden Sie Qualitätsausschuss, der durch unsachgemäßes Waschen verursacht wird.
Minimieren Sie unerwünschte Ausfallzeiten bei unerwarteten Badwechseln.
Maximieren Sie die Lebensdauer der aktiven Chemie.
Sie erreichen diese spezifischen Ziele durch die Verfolgung realer Betriebsdaten. Ihr Team muss aufhören, sich auf visuelle Hinweise zu verlassen. Sie müssen objektive Testinstrumente nutzen, um die Badgesundheit genau zu überwachen.
Bediener müssen die Chemikalienkonzentration kontinuierlich überwachen. Wir empfehlen, tägliche oder schichtbasierte Titrationen durchzuführen. Diese Praxis stellt Ihre sicher Industriereiniger auf Wasserbasis bleiben strikt innerhalb des vom Hersteller angegebenen Einsatzfensters. Sich auf Vermutungen zu verlassen, führt unweigerlich zu gefährlichen chemischen Ungleichgewichten. Die Titration liefert einen exakten mathematischen Wert, der Ihre aktive Alkalität darstellt. Es zeigt Ihnen genau an, wie viel Reiniger noch zur Verfügung steht, um neue Böden anzugreifen.
Es besteht ein erhebliches Risiko, wenn Sie einem stark verunreinigten Bad nur rohe Chemie hinzufügen. Bediener nennen diese Vorgehensweise üblicherweise „Konzentrationsstreben“. Sie füllen frische Chemikalien ein, um einen niedrigen Titrationswert zu erreichen. Sie ignorieren die massive Erdlast, die im Tank schwimmt. Die frischen Tenside können nicht richtig funktionieren. Sie werden durch überschüssige Fremdöle sofort erstickt. Durch diese Praxis werden Ihre neuen chemischen Zusätze vollständig verschwendet. Am Ende entsteht ein hochkonzentrierter, aber völlig wirkungsloser Schlamm.
Achten Sie besonders auf schnelle pH- und Leitfähigkeitsänderungen. Ein plötzlicher pH-Wert-Abfall signalisiert oft eine drohende Gefahr. Es zeigt an, dass die alkalischen Puffermittel vollständig aufgebraucht sind. Wenn diese chemischen Puffer versagen, verliert das Bad schnell seine Reinigungskraft. Die Lösung kann durch die Teile eingebrachte saure Verschmutzungen nicht mehr neutralisieren. Als wichtige ergänzende Messgröße dient hier die Leitfähigkeit. Es hilft Ihnen, die stetige Ansammlung gelöster anorganischer Verschmutzungen zu erkennen. Wenn sich diese gelösten Verschmutzungen ansammeln, steigt die Leitfähigkeit des Bades vorhersehbar an. Ein starker Anstieg der Leitfähigkeit bedeutet, dass Sie ein frisches Bad benötigen.
Legen Sie noch heute klare Schadstoff- und Bodenbelastungsgrenzen fest. Sie benötigen strenge Rahmenbedingungen für die Messung des Gesamtschwebstoffgehalts (TSS) und der Fremdölsättigung. TSS umfasst Metallspäne, Schleifstaub und Fabrikschmutz. Zu den Fremdölen zählen Hydraulikflüssigkeiten und Stanzschmierstoffe, die in die Teile gelangen. Mechanische Filterung und Ölskimmer funktionieren zunächst sehr gut. Sie entfernen wirksam grobe Verschmutzungen von der Oberfläche und dem Flüssigkeitskörper. Allerdings erreichen sie irgendwann einen schwerwiegenden Punkt, an dem die Erträge sinken. Die tägliche Einschlepprate neuer Böden übersteigt einfach die Entfernungsausrüstung. Wenn der TSS akzeptable Grenzwerte überschreitet, müssen Sie das Bad entleeren.
Tabelle 1: Objective Metrics Monitoring Framework
| Metrikkategorie | Testhäufigkeit Fehlerindikator | Empfohlene | Aktion |
|---|---|---|---|
| Titration (Alkalität) | Einmal pro Schicht | Fällt unter das Herstellerminimum | Frische Chemikalie hinzufügen; Überprüfen Sie zunächst die Bodenbelastung |
| pH-Wert des Bades | Täglich | Plötzlicher Abfall von 1,0 oder mehr | Bewerten Sie die Puffererschöpfung. Bereiten Sie sich auf die Entsorgung vor |
| Leitfähigkeit | Wöchentlich | Scharfe Spitze nach oben | Deponiebad aufgrund hoher gelöster anorganischer Stoffe |
| Gesamtmenge an Schwebstoffen | Wöchentlich | Filter verstopfen sofort nach dem Wechsel | Dumpbad; Reinigen Sie den Tankboden vom Schlamm |
Sie müssen sorgfältig auf Oberflächenrückstände und erneute Ablagerungen achten. Diese dienen als deutliche Warnsignale für eine chemische Erschöpfung. Das Bad kann zunächst erfolgreich Verschmutzungen von einem Teil entfernen. Allerdings lagert es genau dieselben Böden dann wieder auf einem anderen Teil ab. Dadurch entsteht ein dünner, hartnäckiger Film auf dem Untergrund. Diese Kreuzkontamination ruiniert ganze Produktionsläufe. Sie verlieren tagelange Arbeit, um Warteschlangen zu überarbeiten.
Leistungsstark Präzisionsteilereiniger basieren auf hochspezifischen Tensidverhältnissen. Diese manipulierten chemischen Verhältnisse bilden mikroskopisch kleine Mizellen um Ölmoleküle. Sie schweben den Schmutz in der Wassersäule sicher von den Teilen fern. Dieser empfindliche Mechanismus versagt jedoch völlig, wenn er von übermäßigem Feinstaub überwältigt wird. Unter der starken Bodenbelastung brechen die schützenden Mizellen auseinander. Die Verschmutzungen fallen zurück auf Ihre sauberen Teile. Wenn der Bediener einen Fettfilm auf den austretenden Teilen bemerkt, ist das Bad tot.
Fehler bei der Weiterverarbeitung sind der ultimative Indikator für Badfehler. Leider treten sie erst sehr spät im gesamten Produktionszyklus auf. Schlechte Lackhaftung, schwache strukturelle Schweißnähte und Galvanisierungsblasen sind allesamt auf unsachgemäße Reinigung zurückzuführen. Wenn sich ein lackiertes Teil vor Ort ablöst, schauen Sie direkt auf die Protokolle Ihres Waschtanks. Die Grundursache liegt meist darin, dass erschöpfte Chemie die Oberfläche nicht richtig vorbereitet.
Wir empfehlen dringend, unmittelbar nach der Waschphase Zwischentests durchzuführen. Sie müssen Fehler erkennen, bevor Teile in teure Endbearbeitungsabteilungen gelangen.
Führen Sie Tests durch, bevor die Teile vollständig trocknen: Nasse Teile zeigen leicht Probleme mit der Oberflächenspannung.
Verwenden Sie Dyn-Stifte: Überprüfen Sie die Oberflächenenergieniveaus genau. Ein vorbeischreitender Dynwert beweist, dass die Öle verschwunden sind.
Führen Sie Wasserbruchtests durch: Ein sauberes Teil hält eine kontinuierliche, ununterbrochene Wasserschicht. Perlt das Wasser ab, bleiben Öle an der Oberfläche zurück.
Diese branchenüblichen Schnelltests zeigen mikroskopisch kleine Oberflächenverunreinigungen sofort auf. Sie validieren die Chemie Ihres Bades vor Ort. Sie verhindern, dass schlechte Teile teure Beschichtungen erhalten.
Einrichtungen wählen im Allgemeinen zwischen zwei primären Lösungskategorien. Sie verwenden entweder kalenderbasierte oder zustandsbasierte Ersetzungsstrategien. Sie müssen diese Ansätze sorgfältig bewerten, um Ihre Abläufe zu optimieren.
Die kalenderbasierte Planung basiert auf vorhersehbaren, starren Zeitplänen. Sie entleeren den Tank jeden Freitag oder am Ende einer bestimmten Betriebsschicht.
Vorteile: Es vereinfacht die Wartungsplanung enorm. Es macht die Schulung des Bedieners sehr einfach. Jeder weiß genau, wann der Dump passiert. ISO-Konformitätsprüfer schätzen den vorhersehbaren Papierkram.
Nachteile: Die finanziellen Nachteile sind schwerwiegend. In produktionsarmen Wochen verschwendet man vollkommen gute Chemie. Umgekehrt riskieren Sie in Wochen mit unerwartet hoher Produktion katastrophale Qualitätsmängel. Der Kalender weiß nichts über Ihre tatsächliche Bodenbelastung.
Die zustandsbasierte Planung basiert ausschließlich auf objektiven Daten. Die Vorteile moderner Produktionsanlagen überwiegen die Nachteile bei weitem.
Vorteile: Diese Methode maximiert Ihren chemischen Return on Investment. Es verlängert die Badlebensdauer erheblich, indem es vorzeitiges Auslaufen verhindert. Darüber hinaus gewährleistet es eine gleichbleibende Teilequalität unabhängig von Produktionsmengenschwankungen.
Nachteile: Die Implementierung erfordert die strikte Einhaltung der täglichen Testprotokolle. Sie müssen auch in geeignete Instrumente wie digitale pH-Meter und Titrationskits investieren. Das Training dauert etwas länger.
Wir begleiten Entscheidungsträger durch einen logischen, schrittweisen Übergangsprozess. Wechseln Sie nicht über Nacht die Methode. Beginnen Sie mit der Implementierung täglicher zustandsbasierter Tests zusätzlich zu Ihrem aktuellen Zeitplan. Ändern Sie Ihren Entsorgungsplan noch nicht ganz. Zeichnen Sie die Titrations- und pH-Daten 30 Tage lang sorgfältig auf. Legen Sie eine solide operative Basis auf der Grundlage realer Beweise fest. Identifizieren Sie den genauen Tag, an dem die Chemie tatsächlich versagt. Diese aufgezeichneten Daten können letztendlich als Grundlage für einen hochpräzisen Kalenderplan dienen. Sie passen diesen neuen Zeitplan speziell an das tatsächliche Produktionsvolumen und die Drag-in-Raten Ihrer Anlage an.
Tabelle 2: Strategievergleichsdiagramm
| Strategietyp | Primärer Auslöser | Risiko von Chemikalienabfall, | Qualitätsausfallrisiko |
|---|---|---|---|
| Kalenderbasiert | Zeit (z. B. wöchentlich) | Hoch (Gute Chemie entsorgen) | Hoch (Anstrengendes Bad früh) |
| Bedingungsbasiert | Daten (pH, Titration) | Niedrig (Maximierte Lebensdauer) | Niedrig (vor dem Scheitern abgefangen) |
| Hybrider Ansatz | Datenbasierter Zeitplan | Mäßig | Niedrig |
Eine technische Checkliste ist nur so gut wie die Bediener, die sie vor Ort anwenden. Sie müssen einer umfassenden Bedienerschulung und der strikten Einhaltung von Protokollen Priorität einräumen. Diese menschlichen Faktoren stellen Ihre größten Implementierungsrisiken dar. Wir benötigen dokumentierte Protokolle für alle Titrationen, chemischen Zugaben und Temperaturprüfungen. Die schriftliche Dokumentation gewährleistet die absolute Verantwortung des Teams über jede einzelne Betriebsschicht hinweg. Wenn niemand den pH-Wert protokolliert, ist das Protokoll bereits fehlgeschlagen. Schichtleiter müssen diese Protokolle täglich überprüfen, um negative Trenddaten frühzeitig zu erkennen.
Abfallbehandlungs- und Umweltvorschriften erlegen strenge Betriebsbeschränkungen auf. Sie müssen sich sorgfältig mit der harten Realität auseinandersetzen, die mit der Entsorgung erschöpfter Chemikalien einhergeht. Eine Baderschöpfung wirkt sich stark auf die Abwasseraufbereitungsanlage (WWTP) Ihrer Einrichtung aus. Sie können verbrauchte Industrieflüssigkeiten nicht einfach in den nächsten Bodenabfluss schütten. Lokale kommunale Vorschriften verbieten die unbehandelte Einleitung von Schwermetallen und industriellen Tensiden.
Stark emulgierte Öle in einem erschöpften Bad stellen besondere Behandlungsherausforderungen dar. Sie erfordern in der Regel ein chemisches Cracken, bevor das Abwasser legal eingeleitet werden kann. Sie müssen Säuren oder spezielle Polymere hinzufügen, um die feste Öl-Wasser-Emulsion aufzubrechen. Sie müssen Ihren Badaustauschzyklus direkt mit Ihrem Umwelt-Compliance-Team koordinieren. Sie benötigen ausreichend Zeit, um den konzentrierten Abfall sicher zu verarbeiten. Eine Beschleunigung dieses Prozesses führt zu unbehandeltem Ausfluss. Unbehandelte Einleitungen führen zu hohen Bußgeldern und zur Schließung von Anlagen.
Der Austausch eines industriellen Reinigungsbades sollte niemals eine emotionale oder rein visuelle Entscheidung sein. Sie können sich nicht darauf verlassen, dunkles Wasser zu betrachten, um die chemische Wirksamkeit zu beurteilen. Der Übergang zu einer kennzahlgesteuerten Checkliste sichert Ihre betriebliche Effizienz und Teilequalität. Durch die Erstellung eines dokumentierten Protokolls entfällt das kostspielige Rätselraten vollständig.
Erstellen Sie eine dokumentierte Checkliste, die auf die spezifischen Böden und Metallsubstrate Ihrer Einrichtung zugeschnitten ist.
Basieren Sie Ihre Umstellungen ausschließlich auf objektiven Daten wie der täglichen Titration und den TSS-Werten.
Stimmen Sie Ihre Wartungspläne eng auf Ihre internen Abwasseraufbereitungskapazitäten ab.
Überprüfen Sie Ihre aktuellen Badaustauschprotokolle, um sofortige Kosteneinsparungsmöglichkeiten zu finden.
Erstellen Sie diese Woche ein 30-tägiges Basistestprotokoll, um die tatsächliche Lebensdauer Ihrer Chemikalien zu ermitteln.
Hören Sie auf, brauchbare Chemikalien in den Abfluss zu schütten und verschmutzte Teile nicht mehr in die Lackierleitung zu leiten. Lassen Sie objektive Daten Ihre Produktionsentscheidungen beeinflussen.
A: Wir empfehlen, die Konzentration mindestens einmal pro Schicht zu überprüfen. Die Testhäufigkeit hängt stark von Ihrem Produktionsdurchsatz, den Ausschleppraten und der täglichen Verdunstung ab. Bei Leitungen mit hohem Volumen kann es sein, dass alle vier Stunden eine Kontrolle erforderlich ist. Wenn Sie mit einer Basislinie einmal pro Schicht beginnen, können Sie den Chemikalienverbrauch genau verfolgen, ohne Ihre Bediener zu überfordern.
A: Nein. Während die mechanische Filterung suspendierte Feststoffe entfernt und Skimmer schwimmende Öle entfernen, können sie nicht alles reparieren. Sie können gelöste anorganische Feststoffe nicht entfernen oder den Tensidabbau rückgängig machen. Schließlich überfordern die gelösten Böden die chemischen Puffer. Sie müssen das Bad austauschen, wenn diese unvermeidliche chemische Erschöpfung auftritt.
A: Der Wasserbruchtest bleibt die schnellste und zuverlässigste visuelle Methode. Ein ordnungsgemäß gereinigtes Teil hält auf seiner Oberfläche eine durchgehende, ununterbrochene Wasserschicht. Perlt das Wasser ab, bleiben Restöle zurück. Um quantifizierbare Daten zu erhalten, verwenden Sie Dyn-Stifte, um die Oberflächenspannung sofort zu messen.
A: Übermäßige Schaumbildung weist normalerweise auf einen deutlichen Abfall der Badtemperatur hin. Es kann auch auf eine massive Ansammlung spezifischer synthetischer Böden hinweisen. Manchmal bedeutet dies, dass Ihre chemische Konzentration stark unausgeglichen ist. Schaumbildung dient oft als frühe visuelle Warnung, dass ein Badwechsel oder eine chemische Anpassung erforderlich ist.


