


WhatsApp:
+86- 18123969340
+86- 13691824013

Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 30.10.2026 Pochodzenie: Strona


Zbyt wczesna wymiana kąpieli czyszczącej powoduje marnowanie cennej chemii, wody i pracy. Jednakże zbyt długie oczekiwanie stwarza ryzyko katastrofalnego w skutkach odrzucenia części i rozległych błędów w dalszych procesach. Menedżerowie obiektów każdego dnia stają przed tym podstawowym dylematem produkcyjnym. Sama inspekcja wizualna pozostaje niewiarygodnym miernikiem w nowoczesnych środowiskach produkcyjnych. Operatorzy nie mogą po prostu patrzeć na ciemny zbiornik i odgadnąć jego skuteczność czyszczenia. Obiektywne dane okazują się absolutnie niezbędne do zrównoważenia wysokiej wydajności operacyjnej z rygorystycznymi standardami jakości.
Niniejsza lista kontrolna zapewnia niezawodne ramy umożliwiające rozwiązanie tych codziennych wyzwań. Pomagamy Ci przejść od subiektywnych domysłów do protokołu wymiany kąpieli opartego wyłącznie na danych. Dowiesz się dokładnie, jak monitorować obciążenie gleby, testować żywotność chemikaliów i prawidłowo planować wymiany. Wdrożenie tych kroków zapewnia stałą jakość części na wszystkich zmianach, przy jednoczesnej starannej optymalizacji wydatków na środki chemiczne i zachowaniu ścisłej zgodności z przepisami ochrony środowiska.
Obiektywne wskaźniki zamiast efektów wizualnych: polegaj na miareczkowaniu, poziomach pH i przewodności, a nie na kolorze kąpieli lub intuicji operatora.
Progi skażenia: Ustal twarde limity całkowitej zawartości zawiesiny stałej (TSS) i olejów obcych, zanim spowodują one ponowne osadzanie się gleby.
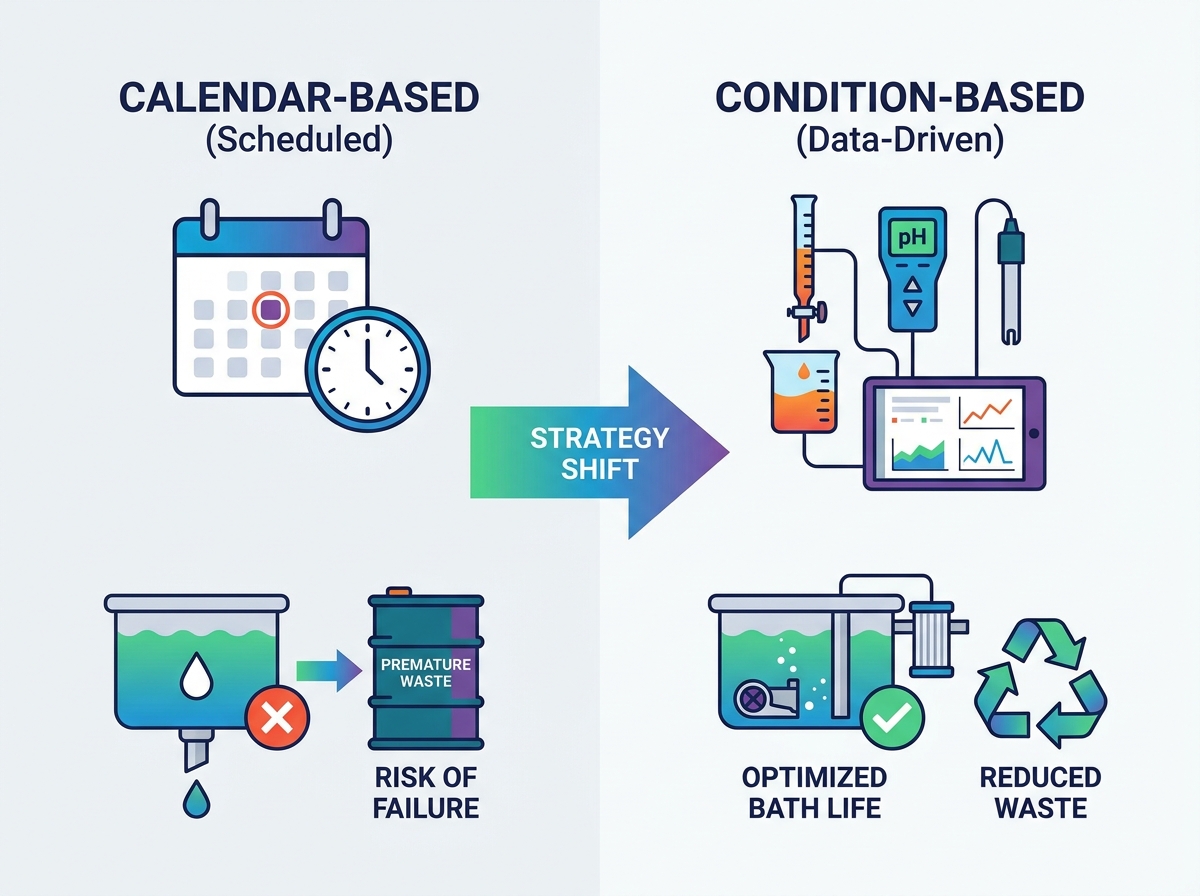
Zmiana strategii: Przejście od zrzutu opartego na kalendarzu do wymiany na podstawie stanu wydłuża żywotność kąpieli i zmniejsza ilość odpadów chemicznych.
Integracja zgodności: Standaryzacja cykli wymiany musi być zgodna z lokalnymi przepisami dotyczącymi oczyszczania i usuwania ścieków.
Producenci rutynowo nie doceniają rzeczywistych wydatków wyczerpanej kąpieli czyszczącej. Możesz patrzeć tylko na surową cenę świeżych chemikaliów w beczce. Należy jednak obliczyć skumulowane wydatki związane ze złą jakością. Ponowna obróbka brudnych części szybko wyczerpuje zasoby siły roboczej. Zajmuje cenną powierzchnię i tworzy wąskie gardła w produkcji. Opóźnione przesyłki frustrują głównych klientów i szkodzą Twojej reputacji na rynku. Uruchamianie wyczerpanego zbiornika powoduje również marnowanie ogromnej energii cieplnej. Szlam izoluje elementy grzejne. Nagrzewnica pracuje nieprzerwanie, lecz jej części są zanieczyszczone. Każda minuta spędzona na ponownym czyszczeniu części niszczy Twój codzienny harmonogram produkcji.
Wielu zarządców obiektów wpada w pułapkę „marginesu bezpieczeństwa”. Porzucają kąpiele przedwcześnie, żeby poczuć się bezpiecznie. Wolą marnować chemikalia niż nie przejść rygorystycznego audytu jakości. To emocjonalne podejście sztucznie zawyża wydatki na czyszczoną część. Często widzimy rośliny wyrzucające doskonale wykonalne rozwiązania w każde piątkowe popołudnie. Operatorzy błędnie zakładają, że kąpiel przestanie działać do poniedziałku rano. Ten głęboko zakorzeniony nawyk niszczy efektywność operacyjną.
Skuteczny protokół zarządzania kąpielą definiuje rygorystyczne kryteria sukcesu. Całkowicie eliminuje to domysły na hali produkcyjnej. Powinieneś dążyć do trzech głównych celów:
Osiągnij zerową jakość odrzutów spowodowanych niewłaściwym praniem.
Zminimalizuj niepożądane przestoje spowodowane nieoczekiwaną zmianą kąpieli.
Maksymalizuj żywotność chemii aktywnej.
Te konkretne cele osiągasz śledząc rzeczywiste dane operacyjne. Twój zespół musi przestać polegać na wskazówkach wizualnych. Muszą wykorzystywać obiektywne narzędzia testujące, aby dokładnie monitorować stan kąpieli.
Operatorzy muszą nieustannie monitorować stężenie substancji chemicznych. Zalecamy wykonywanie miareczkowań codziennych lub zmianowych. Ta praktyka zapewnia przemysłowe środki czyszczące na bazie wody mieszczą się ściśle w określonym przez producenta oknie operacyjnym. Opieranie się na domysłach nieuchronnie prowadzi do niebezpiecznych zaburzeń równowagi chemicznej. Miareczkowanie zapewnia dokładną wartość matematyczną reprezentującą aktywną zasadowość. Informuje dokładnie, jaka ilość środka czyszczącego pozostaje dostępna, aby zaatakować nowe gleby.
Jeśli dodasz surową chemię do silnie zanieczyszczonej kąpieli, narażasz się na znaczne ryzyko. Operatorzy powszechnie nazywają tę praktykę „pogonią za koncentracją”. Wlewasz świeże chemikalia, aby naprawić niski wynik miareczkowania. Ignorujesz ogromny ładunek gleby unoszący się w zbiorniku. Świeże środki powierzchniowo czynne nie mogą działać prawidłowo. Natychmiast zostają zagłuszone przez nadmiar olejków obcych. Ta praktyka całkowicie marnuje nowe dodatki chemiczne. Otrzymujesz wysoce skoncentrowany, ale całkowicie nieskuteczny osad.
Zwróć szczególną uwagę na szybkie zmiany pH i przewodności. Nagły spadek pH często sygnalizuje bezpośrednie zagrożenie. Wskazuje, że alkaliczne środki buforujące zostały całkowicie wyczerpane. Gdy te bufory chemiczne zawiodą, kąpiel szybko traci swoje właściwości czyszczące. Roztwór nie może już neutralizować kwaśnych zabrudzeń wprowadzonych przez części. Przewodność służy tutaj jako istotny wskaźnik uzupełniający. Pomaga zidentyfikować stałe gromadzenie się rozpuszczonych gleb nieorganicznych. W miarę gromadzenia się rozpuszczonych zanieczyszczeń przewodność kąpieli wzrasta w przewidywalny sposób. Poważny skok przewodności oznacza, że potrzebujesz świeżej kąpieli.
Już dziś ustal jasne limity zanieczyszczenia i obciążenia gleby. Potrzebujesz ścisłych ram pomiaru całkowitej zawiesiny (TSS) i nasycenia olejem obcym. TSS obejmuje wióry metalowe, pył ścierny i otaczający brud fabryczny. Oleje trampowe obejmują płyny hydrauliczne i smary do tłoczenia wciągane na części. Filtracja mechaniczna i odpieniacze oleju początkowo sprawdzają się bardzo dobrze. Skutecznie usuwają większe zabrudzenia z powierzchni i ciała płynnego. Jednak w końcu osiągają poważny punkt malejących zysków. Dzienna szybkość wciągania nowych gleb po prostu przewyższa sprzęt do usuwania. Kiedy TSS przekroczy dopuszczalne limity, należy wyrzucić wannę.
Tabela 1: Ramy monitorowania wskaźników obiektywnych
| kategorii metryk Częstotliwość | Testowanie | Wskaźnik awarii | Zalecane działanie |
|---|---|---|---|
| Miareczkowanie (zasadowość) | Raz na zmianę | Spada poniżej minimum producenta | Dodaj świeżą substancję chemiczną; najpierw sprawdź obciążenie gleby |
| Poziom pH kąpieli | Codziennie | Nagły spadek o 1,0 lub więcej | Oceń wyczerpanie bufora; przygotować się do zrzutu |
| Przewodność | Tygodnik | Ostry skok w górę | Opróżnij kąpiel ze względu na dużą ilość rozpuszczonych substancji nieorganicznych |
| Całkowita ilość zawieszonych substancji stałych | Tygodnik | Filtry zatykają się natychmiast po wymianie | kąpiel zrzutowa; oczyścić osad z dna zbiornika |
Należy uważnie obserwować pozostałości powierzchniowe i ponowne osadzanie się. Działają one jak rażące znaki ostrzegawcze wyczerpania chemicznego. Kąpiel może początkowo skutecznie usunąć zabrudzenia z jednej części. Następnie jednak ponownie osadza dokładnie te same gleby na innej części. Tworzy to cienką, uporczywą warstwę na podłożu. To zanieczyszczenie krzyżowe rujnuje całe serie produkcyjne. Tracisz dni pracy na przerabianie kolejek.
Wysoka wydajność Środki do czyszczenia części precyzyjnych opierają się na ściśle określonych proporcjach środków powierzchniowo czynnych. Te zaprojektowane proporcje chemiczne tworzą mikroskopijne micele wokół cząsteczek oleju. Zawieszają brud w słupie wody w bezpieczny sposób z dala od części. Jednak ten delikatny mechanizm zawodzi całkowicie, gdy jest przytłoczony nadmierną ilością cząstek stałych. Micele ochronne rozpadają się pod dużym obciążeniem gleby. Gleba opada z powrotem na czyste części. Kiedy operatorzy zauważą tłusty film na wychodzących częściach, kąpiel jest martwa.
Błędy w dalszym przetwarzaniu są ostatecznym wskaźnikiem awarii kąpieli. Niestety, pojawiają się one na bardzo późnym etapie całego cyklu produkcyjnego. Słaba przyczepność farby, słabe spoiny konstrukcyjne i pęcherze galwaniczne – wszystko to wynika z niewłaściwego czyszczenia. Jeśli pomalowana część złuszcza się na polu, spójrz bezpośrednio na dzienniki zbiornika myjącego. Podstawową przyczyną jest zwykle wyczerpanie środków chemicznych i nieprawidłowe przygotowanie powierzchni.
Zdecydowanie zalecamy wykonanie testów pośrednich bezpośrednio po etapie prania. Musisz wyłapać awarie, zanim części trafią do drogich działów wykańczania.
Wykonaj testy, zanim części całkowicie wyschną: mokre części łatwo ujawniają problemy z napięciem powierzchniowym.
Użyj pisaków Dyne: Dokładnie sprawdź poziom energii powierzchniowej. Przepływający poziom dyny świadczy o tym, że oleje się skończyły.
Przeprowadź testy pękania wody: Czysta część utrzymuje ciągłą, nieprzerwaną warstwę wody. Jeśli woda się zbierze, na powierzchni pozostaną oleje.
Te szybkie testy będące standardami branżowymi natychmiast ujawniają mikroskopijne zanieczyszczenia powierzchni. Na miejscu sprawdzają chemię kąpieli. Zapobiegają pokrywaniu drogich powłok na uszkodzonych częściach.
Obiekty zazwyczaj wybierają pomiędzy dwiema podstawowymi kategoriami rozwiązań. Stosują strategie wymiany oparte na kalendarzu lub na stanie. Aby zoptymalizować swoje działania, należy dokładnie ocenić te podejścia.
Planowanie oparte na kalendarzu opiera się na przewidywalnych, sztywnych ramach czasowych. Zbiornik opróżniasz w każdy piątek lub na koniec określonej zmiany roboczej.
Plusy: Ogromnie upraszcza planowanie konserwacji. Dzięki temu szkolenie operatorów jest bardzo łatwe. Każdy dokładnie wie, kiedy następuje zrzut. Audytorzy zgodności ISO doceniają przewidywalną dokumentację.
Wady: Wady finansowe są poważne. Marnujesz doskonałą chemię podczas tygodni o niskiej produkcji. I odwrotnie, ryzykujesz katastrofalne problemy z jakością podczas tygodni o nieoczekiwanie dużej produkcji. Kalendarz nie wie nic o rzeczywistym obciążeniu gleby.
Planowanie oparte na warunkach działa wyłącznie w oparciu o obiektywne dane. W przypadku nowoczesnych zakładów produkcyjnych zalety znacznie przewyższają wady.
Plusy: Ta metoda maksymalizuje zwrot z inwestycji w środki chemiczne. Znacząco wydłuża żywotność kąpieli, zapobiegając przedwczesnym wypróżnieniom. Zapewnia również stałą jakość części niezależnie od wahań wielkości produkcji.
Wady: wdrożenie wymaga ścisłego przestrzegania protokołów codziennych testów. Należy także zainwestować w odpowiednie oprzyrządowanie, takie jak cyfrowe mierniki pH i zestawy do miareczkowania. Trening trwa nieco dłużej.
Prowadzimy decydentów przez logiczny, krok po kroku proces przejścia. Nie zmieniaj metod z dnia na dzień. Zacznij od wdrożenia codziennych testów opartych na stanie zgodnie z bieżącym harmonogramem. Nie zmieniaj jeszcze harmonogramu wyrzucania. Zapisuj szczegółowo dane dotyczące miareczkowania i pH przez trzydzieści dni. Ustal solidną bazę operacyjną w oparciu o rzeczywiste dowody. Określ dokładny dzień, w którym chemia faktycznie zawodzi. Te zapisane dane mogą ostatecznie posłużyć do opracowania bardzo dokładnego harmonogramu kalendarza. Dostosowujesz ten nowy harmonogram specjalnie do rzeczywistej wielkości produkcji Twojego zakładu i współczynników wciągania.
Tabela 2: Tabela porównawcza strategii
| Typ strategii | Główny czynnik wyzwalający | Ryzyko związane z odpadami chemicznymi | Ryzyko awarii jakości |
|---|---|---|---|
| Oparte na kalendarzu | Czas (np. co tydzień) | Wysoki (porzucając dobrą chemię) | Wysoki (wyczerpująca kąpiel przedwcześnie) |
| Oparte na stanie | Dane (pH, miareczkowanie) | Niska (maksymalna żywotność) | Niski (wychwycony przed awarią) |
| Podejście hybrydowe | Harmonogram oparty na danych | Umiarkowany | Niski |
Techniczna lista kontrolna pozostaje tak dobra, jak operatorzy używający jej na podłodze. Należy priorytetowo potraktować kompleksowe szkolenie operatorów i ścisłe przestrzeganie protokołu. Te czynniki ludzkie stanowią największe ryzyko związane z wdrożeniem. Wymagamy udokumentowanych dzienników wszystkich miareczkowań, dodawania środków chemicznych i kontroli temperatury. Pisemna dokumentacja zapewnia całkowitą odpowiedzialność zespołu na każdej zmianie operacyjnej. Jeśli nikt nie zarejestruje pH, protokół już się nie powiódł. Kierownicy zmiany muszą codziennie przeglądać te dzienniki, aby wcześnie wykryć niekorzystne tendencje.
Przepisy dotyczące utylizacji odpadów i ochrony środowiska nakładają sztywne ograniczenia operacyjne. Musisz ostrożnie zająć się trudną rzeczywistością wyrzucania wyczerpanej chemii. Wyczerpanie kąpieli ma duży wpływ na oczyszczalnię ścieków (OŚ) w Twoim obiekcie. Nie można po prostu wylać zużytych płynów przemysłowych do najbliższego odpływu podłogowego. Lokalne przepisy miejskie zabraniają odprowadzania nieoczyszczonych metali ciężkich i przemysłowych środków powierzchniowo czynnych.
Wysoce zemulgowane oleje w kąpieli wyczerpanej stwarzają szczególne wyzwania w leczeniu. Zwykle wymagają krakingu chemicznego, zanim ścieki będą mogły zostać legalnie zrzucone. Aby rozbić szczelną emulsję olejowo-wodną, należy dodać kwasy lub specjalistyczne polimery. Cykl wymiany wanny należy koordynować bezpośrednio ze swoim zespołem ds. zgodności z przepisami ochrony środowiska. Potrzebują odpowiedniej ilości czasu, aby bezpiecznie przetworzyć zagęszczone odpady. Pośpieszenie tego procesu prowadzi do nieoczyszczonej wydzieliny. Nieoczyszczone zrzuty prowadzą do surowych kar finansowych i przestojów w zakładach.
Wymiana przemysłowej wanny czyszczącej nigdy nie powinna być decyzją emocjonalną ani czysto wizualną. Nie można polegać na patrzeniu na ciemną wodę w celu oceny skuteczności chemicznej. Przejście na listę kontrolną opartą na danych metrycznych gwarantuje wydajność operacyjną i jakość części. Stworzenie udokumentowanego protokołu całkowicie eliminuje kosztowne domysły.
Utwórz udokumentowaną listę kontrolną dostosowaną do specyficznych gleb i podłoży metalowych występujących w Twoim obiekcie.
Opieraj swoje zmiany wyłącznie na obiektywnych danych, takich jak dzienne miareczkowanie i poziomy TSS.
Dopasuj harmonogramy konserwacji ściśle do możliwości wewnętrznego oczyszczania ścieków.
Przeprowadź audyt bieżących rejestrów wymiany wanny, aby znaleźć natychmiastowe możliwości oszczędności.
W tym tygodniu przygotuj 30-dniowy podstawowy protokół testowy, aby określić prawdziwą żywotność substancji chemicznej.
Przestań wylewać skuteczną chemię do kanalizacji i przestań wysyłać brudne części na linię lakierniczą. Pozwól, aby obiektywne dane wpływały na Twoje decyzje produkcyjne.
Odp.: Zalecamy sprawdzanie koncentracji przynajmniej raz na zmianę. Częstotliwość testowania zależy w dużym stopniu od przepustowości produkcji, współczynnika wyciągania i dziennego parowania. Linie o dużym natężeniu ruchu mogą wymagać kontroli co cztery godziny. Rozpoczęcie od wartości bazowej raz na zmianę pomaga dokładnie śledzić zużycie środków chemicznych bez przytłaczania operatorów.
Odp.: Nie. Chociaż filtracja mechaniczna usuwa zawieszone ciała stałe, a odpieniacze usuwają pływające oleje, nie są w stanie naprawić wszystkiego. Nie są w stanie usunąć rozpuszczonych nieorganicznych substancji stałych ani odwrócić procesu wyczerpania się środka powierzchniowo czynnego. Ostatecznie rozpuszczone gleby przytłaczają bufory chemiczne. Kiedy nastąpi nieuniknione wyczerpanie chemiczne, należy wymienić wannę.
Odp.: Test pęknięcia wody pozostaje najszybszą i najbardziej niezawodną metodą wizualną. Prawidłowo oczyszczona część utrzymuje na swojej powierzchni ciągłą, nieprzerwaną warstwę wody. Jeśli woda się zbierze, pozostaną resztki olejów. Aby uzyskać wymierne dane, użyj pisaków dyne do natychmiastowego pomiaru napięcia powierzchniowego.
Odp.: Nadmierne pienienie zwykle wskazuje na znaczny spadek temperatury kąpieli. Może również sygnalizować masowe nagromadzenie określonych gleb syntetycznych. Czasami oznacza to, że stężenie substancji chemicznych jest poważnie niezrównoważone. Pienienie się często służy jako wczesne wizualne ostrzeżenie o konieczności wymiany kąpieli lub dostosowania środka chemicznego.


