


WhatsApp:
+86- 18123969340
+86- 13691824013
Ogledi: 0 Avtor: Urednik mesta Čas objave: 2026-11-16 Izvor: Spletno mesto


Kovinski deli pogosto izhajajo iz postopka pranja in so videti popolnoma nedotaknjeni. Vendar se kmalu posušijo z izrazitimi belimi lisami. Ta frustrirajoči pojav vodi do takojšnje zavrnitve QA v tovarni. Površinska kontaminacija ogroža kritične nadaljnje postopke, kot so galvanizacija, premazovanje in varjenje. Prav tako povečuje stroške predelave in močno moti proizvodne načrte. Morda domnevate, da bo težavo odpravilo bolj vroče pranje ali daljši cikel. Vendar pa so ti madeži redko lokalizirana anomalija. Običajno kažejo na sistemsko neskladje med kakovostjo vode, mehaniko sušenja in vašo izbrano kemijo. Reševanje zahteva oceno vašega celotnega ovoja za čiščenje. Ne morete samo zvišati temperature pranja in upati na najboljše. V tem priročniku bomo raziskali natančne vzroke za te madeže. Naučili se boste, kako učinkovito diagnosticirati težavo. Pokazali vam bomo tudi, kako nadgraditi svoje mehanske procese, da dosežete dosledno brezhibne dele.
Diagnosticiranje bele lise na kovini po čiščenju se začne z identifikacijo natančne narave ostankov. Razumeti morate, kaj je pravzaprav ostalo na površini. Več povsem različnih povzročiteljev lahko povzroči zelo podobne vizualne napake.
Voda iz pipe običajno vsebuje skupno raztopljene trdne snovi (TDS). Te trdne snovi so sestavljene predvsem iz kalcija, magnezija in silikatov. Ko neobdelana voda iz objekta izhlapi na toplem kovinskem delu, vlaga izgine v zrak. Raztopljeni minerali ostanejo na podlagi. Te lise so na splošno videti kredaste in bele. Običajno jih zlahka obrišete z blago kislo raztopino.
Številni obrati se zanašajo na čistila z visoko vsebnostjo trdnih snovi, ki jih ni mogoče izpirati. Te kemikalije zlahka 'povlečejo' iz pomivalne kopeli v naslednje stopnje izpiranja. Če na stopnji izpiranja ni zadostnega pretoka, se detergent hitro nabere. Ta milni film se zapeče na del med ciklom termičnega sušenja. Pike detergenta imajo pogosto rahel mavrični sijaj. Ko jih ponovno zmočite, so lahko tudi gladki ali milni.
Včasih sta vaša kemija in kakovost vode povsem v redu. Težava je v celoti v tem, kako posušite dele. Dopuščanje zbiranja vode v špranjah je velika inženirska napaka. Če voda naravno izhlapeva, namesto da bi se fizično premaknila, bodo nastale lise. Celo sledovi onesnaževalcev se močno koncentrirajo, ko se vodna kapljica krči.
Inšpektorji oksidacijo v zgodnji fazi pogosto zamenjujejo z usedlinami mineralov. Občutljive zlitine, kot je lito železo ali določen aluminij, hitro reagirajo na vlago iz okolja. Ta zgodnja mikrokorozija se lahko kaže kot bele ali svetlo sive pike. Sčasoma bodo te lise sčasoma postale rjave ali črne. To morate hitro prepoznati, da prilagodite svoje protokole za zaviranje rje.
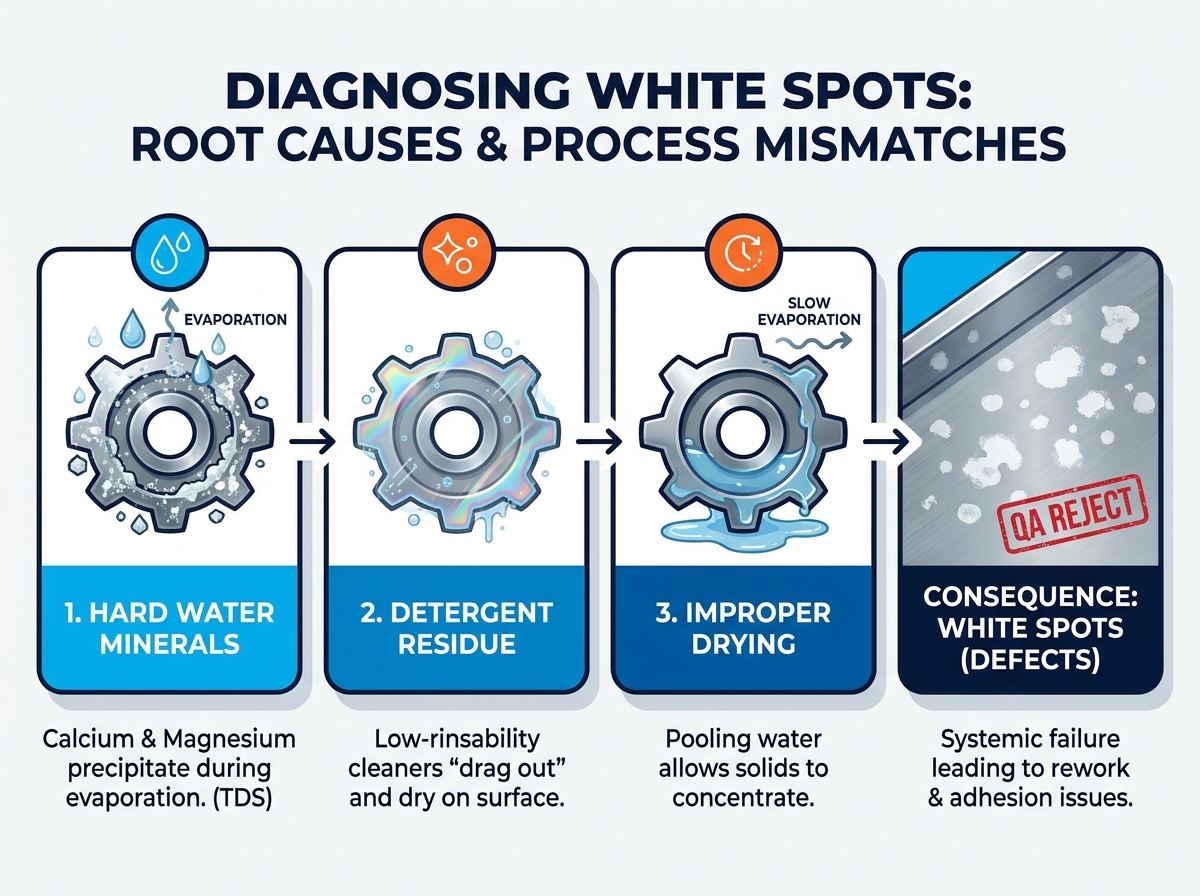
Sprejemanje obrobnih rezultatov čiščenja je draga proizvodna napaka. Bele lise niso le manjša estetska težava. Predstavljajo aktivno kemično kontaminacijo, ki ogroža vašo celotno proizvodnjo.
Mikroskopski ostanki pod temi belimi lisami aktivno odbijajo industrijske premaze. Povzročajo močno razslojevanje pri praškastih premazih in galvanizaciji. Postopki vakuumske metalizacije bodo prav tako katastrofalno neuspešni. Premaz se oprime kredastih ostankov namesto na navadno kovino. Ko se ostanek odlušči, gre zraven tudi drag premaz.
Vidne lise neizogibno sprožijo ogromna ozka grla pri zagotavljanju kakovosti. Vaša ekipa se sooča s skritimi stroški dela zaradi ročnega brisanja in pregledovanja. Delavci morajo okvarjene komponente ponovno zagnati skozi več ciklov pranja. To popolnoma zmoti vašo skrbno hitrost proizvodnje. Vsaka minuta, porabljena za predelavo zavrnjenega dela, uniči vaše operativne rezerve.
Ekipe za nabavo pogosto poskušajo prihraniti denar pri razmaščevalcih blaga. Ta strategija na koncu napihne vaše dolgoročne operativne stroške. Poceni kemija običajno nima ustreznih sredstev za izpiranje. Na koncu porabite preveč vode, da nadomestite slabo izpiranje. Posledično višje stopnje odpadkov popolnoma izničijo vse začetne prihranke kemikalij. Kakovostna kemija se poplača z nemotenim delovanjem proizvodne linije.
Izbira pravega industrijsko čistilo na vodni osnovi zahteva večjo moč surovega razmaščevanja. Potrebujete formulo, zasnovano posebej za čisto izpiranje in sušenje brez madežev.
Tradicionalna mila pustijo za sabo težke filme na kovinskih površinah. Sodobne formulacije namesto tega uporabljajo površinsko aktivne snovi z nizko stopnjo penjenja, ki se dobro izpirajo. Te napredne molekule hitro prekinejo površinsko napetost vode. To prepreči vlečenje kemikalij v vaše rezervoarje za izpiranje. Raztopina za pranje se namesto, da bi se trdovratno oprijela kovine, sname s kovine.
Trda voda je stalna grožnja za čistočo delov. Visokokakovostna čistila vsebujejo v svoji formuli močne kelate. Ti kelatanti se aktivno vežejo na ione trde vode, kot sta kalcij in magnezij. Varno suspendirajo minerale v raztopini za pranje. To jim omogoča gladko izpiranje, namesto da se obarjajo na kovino.
pH čistila morate vedno uskladiti z vašo specifično podlago. Visoko alkalna čistila zlahka povzročijo belo jedkanje na aluminiju in cinku. Ta jedkanica izgleda natanko tako kot madež trde vode. Vendar gre dejansko za fizično poškodbo kovinske površine. Ocenjevanje in preizkušanje puferskih kemij je ključnega pomena za občutljive zlitine.
Nekatere industrije ne prenesejo niti mikroskopskega drobca ostankov. Visoko vakuumske ali medicinske natančne aplikacije zahtevajo absolutno čistočo. Poiščite kemije, izrecno zasnovane za ta stroga okolja. Zmogljivost brez ostankov mora biti osnovna zahteva glede skladnosti, ne pa izbirna nadgradnja.
Nadgradnja pralnih sredstev je le prvi korak. Celo premium čistilno sredstvo za natančne dele ni prava paša. Če je vaš mehanski proces bistveno pokvarjen, se bodo madeži še vedno pojavljali.
Slabe zasnove opreme ne morete rešiti z boljšim milom. Mrtve cone v posodi za pranje bodo pustile za seboj umazanijo. Zamašene izpiralne šobe ne bodo mogle odstraniti filmov detergenta. Za pravilno delovanje kemije morate vzdrževati svojo fizično opremo.
Nadgradnja končne vode za izpiranje je pogosto obvezna za brezhibne rezultate. Reverzna osmoza (RO) ali deionizirana (DI) voda v celoti odstrani raztopljene trdne snovi. Če je vaša lokalna voda izjemno trda, bo voda iz pipe vedno pustila lise. Uporaba RO ali DI vode v končni fazi zagotavlja čisto izhlapevanje.
| Raven kakovosti vode | Vsebnost mineralov (TDS) | Tveganje madežev | Najboljša uporaba |
|---|---|---|---|
| Standardna voda iz pipe | Visoka (100 - 400+ ppm) | Huda | Začetne stopnje bruto pranja, nekritični deli |
| Reverzna osmoza (RO) | Nizka (10–30 ppm) | Minimalno | Splošno končno izpiranje, priprava pred nanašanjem |
| deioniziran (DI) | Nič (0 ppm) | Noben | Medicinski pripomočki, visokovakuumske komponente, optika |
Vodo morate hitro odstraniti, preden lahko izhlapi. Uvedba zračnih nožev z visoko hitrostjo je zelo učinkovita strategija. Ti noži fizično mehansko odstranjujejo vodo z delov. Pri zapletenih geometrijah s slepimi luknjami standardno sušenje na zraku ne deluje. Morali bi oceniti sisteme vakuumskega sušenja, da bi vlaga izvrela iz skritih rež.
Preobremenjena umivalna kopel preprosto deluje kot nov vir onesnaženja. Določiti morate stroge urnike titracije za vaše čistilne rezervoarje. Redno testiranje preprečuje množično ponovno nalaganje umazanije na vaše dele. Izpraznite in napolnite kopeli, preden dosežejo največjo obremenitev zemlje.
Ugibanje nima mesta v sodobnem industrijskem čiščenju. Za potrditev vaše nove kemije in procesov potrebujete strukturiran okvir.
Ne morete izboljšati tistega, česar ne morete objektivno izmeriti. Vzpostavite merljive standarde čistoče, preden začnete testirati nova čistila.
Vedno filtrirajte kemikalije, ki kršijo vaše lokalne okoljske predpise. Zavrnite formule, ki vsebujejo PFAS ali močna omejena topila. Upoštevati morate tudi, kako čistilo vpliva na vašo napravo za čiščenje odpadne vode. Odlično čistilo je neuporabno, če zapre vašo čistilno napravo.
Pri ocenjevanju prodajalcev kemikalij se ne zanašajte na marketinške brošure. Zahtevajte izčrpne tehnične liste (TDS) in varnostne liste (SDS). Posebej se osredotočite na profile izpiranja, ki so navedeni v dokumentaciji. Pred testiranjem na dragih delih vedno preverite njihove uradne sezname združljivosti substratov.
Nikoli ne zamenjajte celotne kemijske ustanove na podlagi enega samega laboratorijskega vzorca. Kar deluje v čaši, pogosto odpove v masivni razpršilni omarici. Zahtevajte omejeno serijsko izvedbo v vaši dejanski proizvodni opremi. To je edini način za potrditev resnične učinkovitosti sušenja in preprečevanja madežev.
Bele lise na kovinskih delih so popolnoma rešljiv inženirski problem. Nikoli niso neizogiben stranski produkt čiščenja z vodo. Preprosto se morate posvetiti spremenljivkam, ki povzročajo kontaminacijo.
Prava odločitev vključuje uskladitev treh ključnih proizvodnih stebrov. Uporabiti morate čistilo, ki ga je mogoče izpirati in je prilagojeno vaši podlagi. Kakovost vode za izpiranje morate nadzorovati, da odstranite raztopljene trdne snovi. Nazadnje morate uporabiti učinkovito sušilno mehaniko, da hitro odstranjujete vlago.
Čas je, da pregledate svojo trenutno linijo za pranje, izpiranje in sušenje. Posvetujte se z inženirjem za kemijsko formulacijo, da ugotovite svoja ozka grla. Začnite nadzorovano pilotno testiranje, da dokažete svoj novi postopek. S temi metodičnimi koraki boste odpravili bele lise in drastično zmanjšali število ponovnih del.
O: Pogosto močnejša ali bolj koncentrirana čistila dejansko poslabšajo madeže. Povečajo količino trdnih kemičnih ostankov v vaši kopeli. Če je vaša mehanika izpiranja šibka, ta dodatna kemija ostane pri delu. Visoka sposobnost izpiranja in hitro zmanjšanje površinske napetosti sta pravi rešitvi, ne pa surova kemična moč.
O: Močno je odvisno od vaše lokalne trdote vode in vaših natančnih specifikacij za čistočo. Za estetske dele ali aplikacije pred nanašanjem je običajno obvezna RO ali DI voda. Za vmesna pranja za preprečevanje rje lahko zadostuje običajna voda iz pipe skupaj z visokokakovostnim kelatnim čistilom.
O: Aluminij je v primerjavi z jeklom zelo reaktivna kovina. Bele lise, ki jih vidite, so lahko dejansko lokalizirano mikrojedkanje. To se zgodi, ko je pH čistila previsok za mehko zlitino. Gre za fizično poškodbo podlage in ne za mineralne usedline na njej.


