


WhatsApp:
+86- 18123969340
+86- 13691824013
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-11-16 Походження: Сайт


Металеві деталі часто виходять із процесу прання, виглядаючи абсолютно незайманими. Однак незабаром вони висихають з виразними білими плямами. Це розчаровує явище призводить до негайної відмови QA на заводі. Поверхневе забруднення ставить під загрозу такі критичні наступні процеси, як покриття, покриття та зварювання. Це також збільшує витрати на переробку та сильно порушує графіки виробництва. Ви можете припустити, що більш гаряче прання або довший цикл вирішить проблему. Проте ці плями рідко є локалізованою аномалією. Зазвичай вони вказують на системну невідповідність між якістю води, механізмом сушіння та вибраною хімією. Щоб її вирішити, потрібно оцінити загальний обсяг очищення. Ви не можете просто збільшити температуру прання і сподіватися на краще. У цьому посібнику ми дослідимо точні першопричини цих плям. Ви дізнаєтесь, як ефективно діагностувати проблему. Ми також покажемо вам, як модернізувати ваші механічні процеси, щоб отримати незмінно бездоганні деталі.
Діагностування білі плями на металі після очищення починаються з визначення точної природи залишків. Ви повинні зрозуміти, що насправді залишилося на поверхні. Кілька абсолютно різних винуватців можуть створити дуже схожі візуальні дефекти.
Водопровідна вода підприємства зазвичай містить загальну кількість розчинених твердих речовин (TDS). Ці тверді речовини в основному складаються з кальцію, магнію та силікатів. Коли неочищена вода випаровується на теплій металевій частині, волога зникає в повітрі. Розчинені мінерали залишаються на субстраті. Ці плями зазвичай виглядають крейдяними та білими. Зазвичай їх можна легко витерти, використовуючи слабкий кислотний розчин.
Багато об’єктів покладаються на чистячі засоби з високим вмістом твердої речовини, які мало змиваються. Ці хімічні речовини легко «витягуються» з мийної ванни на наступні етапи полоскання. Якщо на етапі полоскання недостатньо переливу, миючий засіб швидко накопичується. Ця мильна плівка запікається на деталі під час термічного циклу сушіння. Плями миючого засобу часто мають легкий райдужний блиск. Вони також можуть бути слизькими або мильними, коли ви їх знову змочуєте.
Іноді ваша хімія та якість води цілком нормальні. Проблема повністю полягає в тому, як ви сушите деталі. Дозволити воді накопичуватися в щілинах є великою інженерною помилкою. Якщо вода випаровується природним шляхом, а не фізично витісняється, утворюються плями. Навіть сліди забруднювачів сильно концентруються, коли крапля води стискається.
Інспектори часто плутають ранню стадію окислення з мінеральними покладами. Чутливі сплави, такі як чавун або певний алюміній, швидко реагують на вологість навколишнього середовища. Ця рання мікрокорозія може проявлятися у вигляді білих або світло-сірих плям. З часом ці плями стають коричневими або чорними. Ви повинні швидко визначити це, щоб налаштувати свої протоколи інгібіторів іржі.
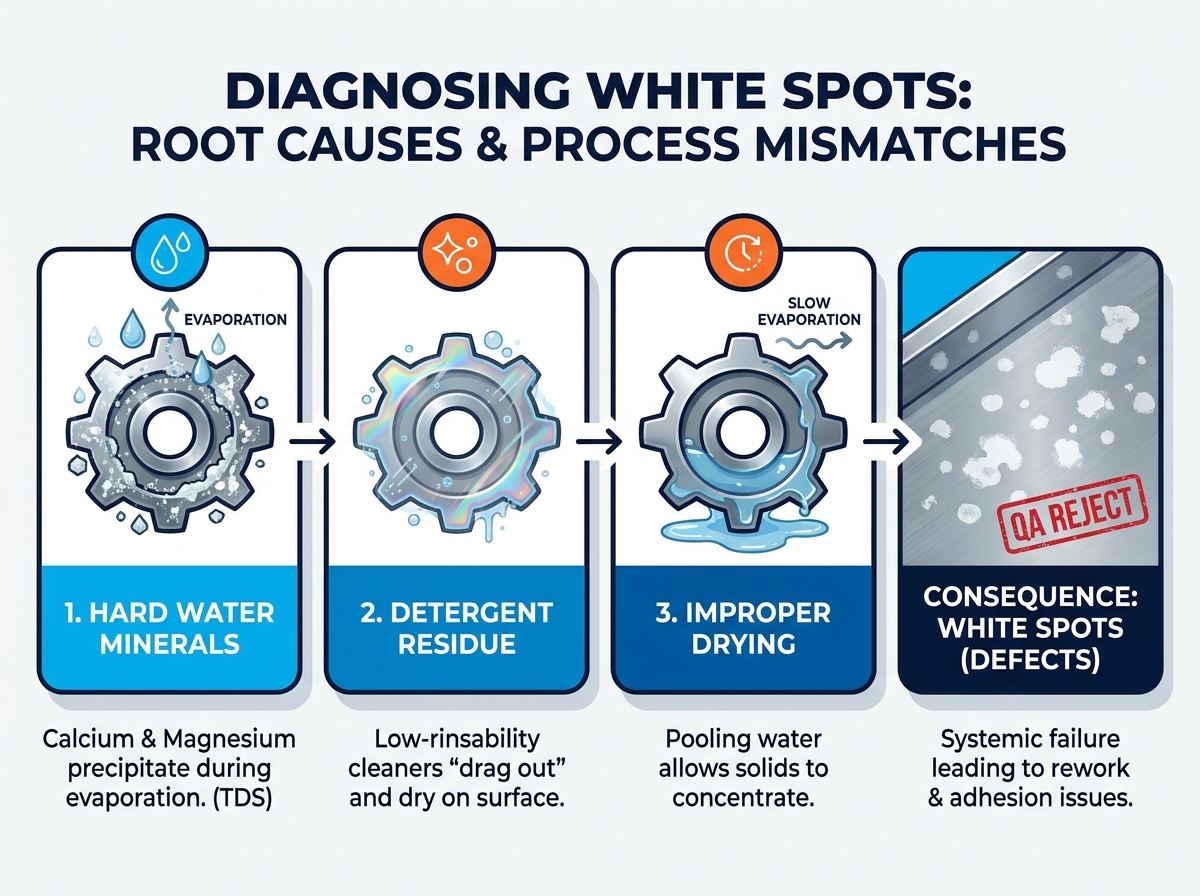
Прийняття граничних результатів очищення є дорогою виробничою помилкою. Білі плями – це не просто естетична проблема. Вони являють собою активне хімічне забруднення, яке загрожує всьому вашому виробництву.
Мікроскопічні залишки під цими білими плямами активно відштовхують промислові покриття. Вони спричиняють серйозне розшарування під час нанесення порошкового покриття та гальваніки. Процеси вакуумної металізації також зазнають катастрофічного збою. Покриття схоплюється на крейдяний залишок замість основного металу. Коли залишки відшаровуються, дороге покриття йде разом з ним.
Видимі плями неминуче спричиняють масивні вузькі місця забезпечення якості. Ваша команда стикається з прихованими витратами на оплату праці від ручного очищення та перевірки. Працівники повинні повторно запустити несправні компоненти через кілька циклів миття. Це повністю порушує ваш ретельний темп виробництва. Кожна хвилина, витрачена на переробку відхиленої деталі, знищує ваші робочі запаси.
Часто відділи закупівель намагаються заощадити на товарних знежирювачах. Ця стратегія зрештою збільшує ваші довгострокові операційні витрати. У дешевій хімії зазвичай відсутні відповідні ополіскувачі. Зрештою ви використовуєте надмірну кількість води, щоб компенсувати погану змивність. Внаслідок цього вищі показники браку повністю знищують будь-яку початкову економію хімікатів. Якісна хімія окупає себе завдяки безперебійній роботі виробничої лінії.
Вибір правильного Промисловий засіб для чищення на водній основі потребує не тільки сирої знежирюючої сили. Вам потрібна формула, розроблена спеціально для чистого полоскання та бездоганного сушіння.
Традиційне мило залишає важкі плівки на металевих поверхнях. У сучасних рецептурах замість них використовуються поверхнево-активні речовини з низьким піноутворенням, які добре змиваються. Ці вдосконалені молекули швидко послаблюють поверхневий натяг води. Ця дія запобігає потраплянню хімікатів у резервуари для полоскання. Миючий розчин відшаровується від металу, а не прилипає до нього.
Жорстка вода є постійною загрозою для чистоти деталей. Високоякісні миючі засоби містять у своїй формулі міцні хелатні агенти. Ці хелатанти активно зв’язуються з іонами жорсткої води, такими як кальцій і магній. Вони безпечно суспендують мінерали в розчині для миття. Це дозволяє їм плавно змиватися, а не осідати на металі.
Ви завжди повинні відповідати рН очищувача відповідно до конкретного субстрату. Сильнолужні очисники легко викликають біле травлення на алюмінії та цинку. Це травлення виглядає точно як пляма від жорсткої води. Однак насправді це фізичне пошкодження металевої поверхні. Оцінка та тестування буферизованих хімічних речовин має вирішальне значення для чутливих сплавів.
Деякі галузі промисловості не терплять навіть мікроскопічної частинки залишків. Високовакуумні або прецизійні програми медичного класу вимагають абсолютної чистоти. Шукайте хімічні речовини, спеціально розроблені для цих суворих умов. Беззалишкова продуктивність має бути базовою вимогою відповідності, а не необов’язковим оновленням.
Оновлення миючих засобів – це лише перший крок. Навіть преміум Засіб для чищення прецизійних деталей не є ідеальною кулею. Якщо ваш механічний процес принципово порушений, плями все одно з’являться.
Ви не можете вирішити поганий дизайн обладнання за допомогою кращого мила. Мертві зони у вашій мийній ємності залишать бруд. Засмічені промивні форсунки не зможуть видалити плівку миючого засобу. Ви повинні підтримувати своє фізичне обладнання, щоб хімія працювала належним чином.
Оновлення води для останнього полоскання часто є обов’язковим для бездоганних результатів. Зворотний осмос (RO) або деіонізована (DI) вода повністю видаляє розчинені тверді речовини. Якщо ваша місцева вода виключно жорстка, вода з-під крана завжди залишатиме плями. Використання RO або DI води на кінцевій стадії гарантує чисте випаровування.
| Рівень якості води | Вміст мінеральних речовин (TDS) | Ризик виявлення плям | Найкраще застосування |
|---|---|---|---|
| Стандартна водопровідна вода | Високий (100 - 400+ ppm) | Сильний | Початкові етапи грубого миття, некритичні частини |
| Зворотній осмос (RO) | Низький (10 - 30 ppm) | Мінімальний | Загальна остаточна промивка, підготовка до нанесення покриття |
| Деіонізований (DI) | Нуль (0 ppm) | Жодного | Медичні прилади, високовакуумні компоненти, оптика |
Потрібно швидко видалити воду, поки вона не встигла випаруватися. Впровадження високошвидкісних повітряних ножів є дуже ефективною стратегією. Ці ножі фізично механічно знімають воду з деталей. Для складних геометрій із глухими отворами стандартна сушка на повітрі не працює. Ви повинні оцінити системи вакуумної сушіння, щоб випарити вологу з прихованих щілин.
Перевантажена мийна ванна просто діє як нове джерело забруднення. Ви повинні встановити суворі графіки титрування для ваших баків для очищення. Регулярне тестування запобігає масовому повторному відкладенню ґрунту на ваших частинах. Злийте та зарядіть ванни до того, як вони досягнуть максимального навантаження на ґрунт.
У сучасному промисловому клінінгу немає місця припущенням. Вам потрібна структурована структура для перевірки нової хімії та процесів.
Ви не можете покращити те, що не можете об’єктивно виміряти. Встановіть стандарти чистоти, які можна вимірювати, перш ніж почати тестування нових засобів для чищення.
Завжди відфільтровуйте хімічні речовини, які порушують місцеві екологічні норми. Відмовтеся від формул, що містять PFAS або агресивні розчинники з обмеженим доступом. Ви також повинні враховувати, як засіб для очищення впливає на ваші очисні споруди. Чудовий очищувач марний, якщо він закриває вашу очисну установку.
Не покладайтеся на маркетингові брошури, оцінюючи постачальників хімікатів. Вимагайте вичерпних технічних даних (TDS) і даних безпеки (SDS). Зосередьтеся на профілях промивання, детально описаних у документації. Завжди перевіряйте їхні офіційні списки сумісності підкладок перед тестуванням на дорогих деталях.
Ніколи не міняйте свій хімічний заклад на основі однієї лабораторної проби. Те, що працює в склянці, часто виходить з ладу у масивній шафі для розпилення. Потрібна обмежена партія на вашому фактичному виробничому обладнанні. Це єдиний спосіб підтвердити справжню ефективність сушіння та запобігання плямам.
Білі плями на металевих частинах - цілком вирішувана інженерна проблема. Вони ніколи не є неминучим побічним продуктом очищення водою. Вам просто потрібно звернути увагу на змінні, що викликають забруднення.
Правильне рішення передбачає узгодження трьох найважливіших виробничих стовпів. Ви повинні застосувати засіб для чищення, який добре змивається, спеціально підібраний для вашої основи. Ви повинні контролювати якість води для полоскання, щоб видалити розчинені тверді речовини. Нарешті, ви повинні застосувати ефективну механіку сушіння, щоб швидко відводити вологу.
Настав час перевірити вашу поточну лінію прання, полоскання та сушіння. Проконсультуйтеся з інженером із хімічних рецептур, щоб визначити ваші конкретні вузькі місця. Розпочніть контрольоване пілотне тестування, щоб перевірити свій новий процес. Виконуючи ці методичні дії, ви усунете білі плями та значно зменшите кількість повторних робіт.
Відповідь: Часто сильніші або більш концентровані очищувачі насправді погіршують плями. Вони збільшують вміст твердих хімічних залишків у вашій ванні. Якщо ваша механіка полоскання слабка, ця додаткова хімія залишається на частині. Висока здатність до змивання та швидке зниження поверхневого натягу є справжніми рішеннями, а не простою хімічною міцністю.
A: Це значною мірою залежить від місцевої жорсткості води та ваших точних характеристик чистоти. Для естетичних деталей або застосувань перед нанесенням покриття RO або DI вода зазвичай є обов’язковою. Для проміжного миття для запобігання іржі може бути достатньо звичайної водопровідної води в поєднанні з високоякісним хелатним очисником.
A: Алюміній є високоактивним металом порівняно зі сталлю. Білі плями, які ви бачите, насправді можуть бути локалізованим мікротравленням. Це трапляється, коли рН засобу для очищення занадто високий для м’якого сплаву. Це фізичне пошкодження субстрату, а не мінеральні відкладення, що сидять на ньому.


