


WhatsApp :
+ 18123969340
+ 13691824013
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-16 Origine : Site


Les pièces métalliques sortent souvent du processus de lavage avec un aspect totalement impeccable. Cependant, ils sèchent rapidement et présentent des taches blanches distinctes. Ce phénomène frustrant entraîne des rejets immédiats du contrôle qualité dans l’usine. La contamination des surfaces compromet les processus critiques en aval tels que le placage, le revêtement et le soudage. Cela augmente également les coûts de reprise et perturbe fortement les calendriers de production. Vous pourriez supposer qu’un lavage plus chaud ou un cycle plus long résoudra le problème. Pourtant, ces taches constituent rarement une anomalie localisée. Ils indiquent généralement une inadéquation systémique entre la qualité de l’eau, les mécanismes de séchage et la chimie sélectionnée. Le résoudre nécessite d’évaluer votre enveloppe totale de nettoyage. Vous ne pouvez pas simplement augmenter les températures de lavage et espérer le meilleur. Dans ce guide, nous explorerons les causes exactes de ces imperfections. Vous apprendrez à diagnostiquer le problème efficacement. Nous vous montrerons également comment améliorer vos processus mécaniques pour obtenir des pièces toujours impeccables.
Diagnostic Les taches blanches sur le métal après le nettoyage commencent par identifier la nature exacte des résidus. Vous devez comprendre ce qui reste réellement à la surface. Plusieurs coupables totalement différents peuvent créer des défauts visuels très similaires.
L’eau du robinet des installations contient généralement des solides totaux dissous (TDS). Ces solides sont principalement constitués de calcium, de magnésium et de silicates. Lorsque l’eau de l’installation non traitée s’évapore sur une pièce métallique chaude, l’humidité disparaît dans l’air. Les minéraux dissous restent sur le substrat. Ces taches apparaissent généralement crayeuses et blanches. Vous pouvez généralement les essuyer facilement à l’aide d’une solution légèrement acide.
De nombreuses installations utilisent des nettoyants à haute teneur en solides et peu rinçables. Ces produits chimiques « s'échappent » facilement du bain de lavage vers les étapes de rinçage suivantes. Si l'étape de rinçage ne déborde pas suffisamment, le détergent s'accumule rapidement. Ce film savonneux cuit sur la pièce lors du cycle de séchage thermique. Les taches de détergent présentent souvent un léger éclat irisé. Ils peuvent également être glissants ou savonneux lorsque vous les mouillez à nouveau.
Parfois, la chimie et la qualité de l’eau sont parfaitement bonnes. Le problème réside entièrement dans la façon dont vous séchez les pièces. Permettre à l’eau de s’accumuler dans les crevasses est une erreur technique majeure. Si l’eau s’évapore naturellement plutôt que d’être physiquement déplacée, des taches se formeront. Même les traces de contaminants se concentrent fortement à mesure que les gouttelettes d’eau rétrécissent.
Les inspecteurs confondent souvent l’oxydation précoce avec des gisements minéraux. Les alliages sensibles comme la fonte ou certains aluminiums réagissent rapidement à l’humidité ambiante. Cette micro-corrosion précoce peut se manifester par des mouchetures blanches ou gris clair. Au fil du temps, ces taches finiront par devenir brunes ou noires. Vous devez l’identifier rapidement pour ajuster vos protocoles antirouille.
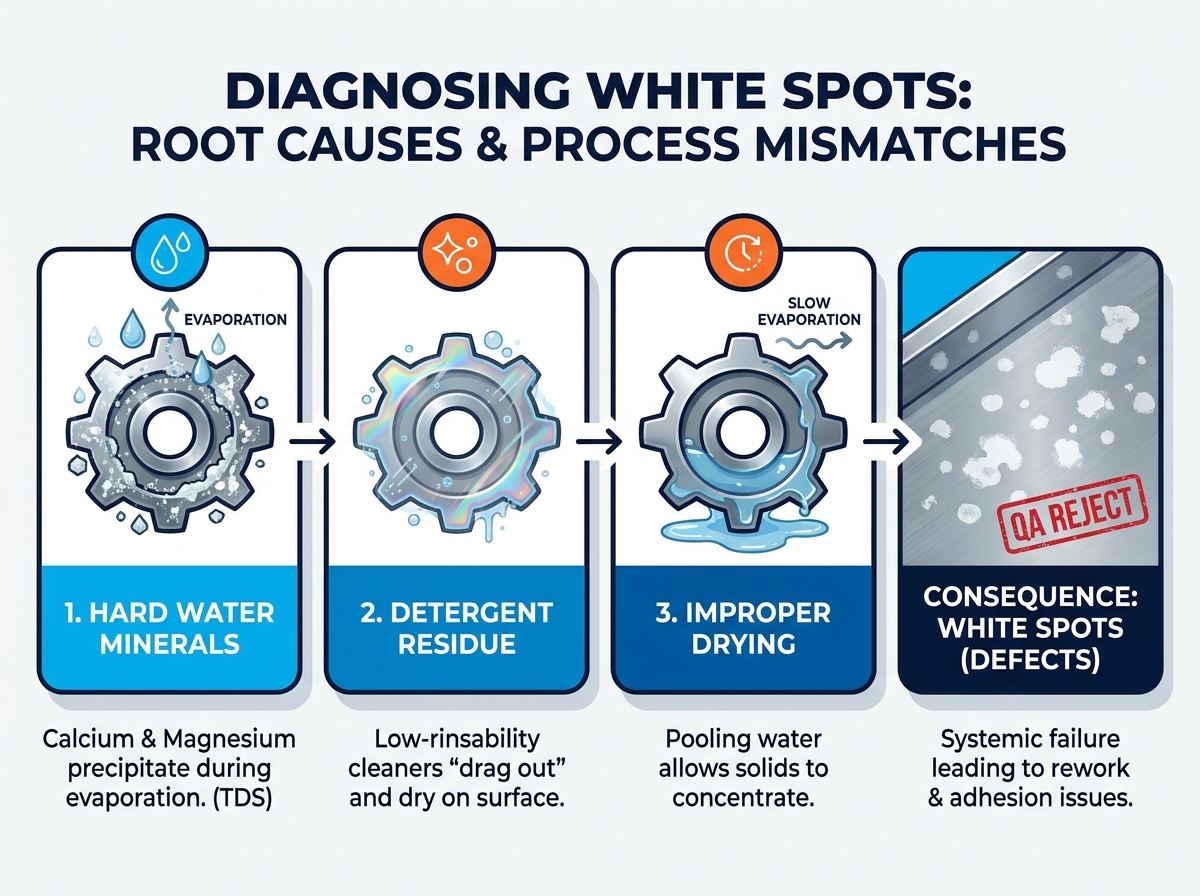
Accepter des résultats de nettoyage marginaux est une erreur de fabrication coûteuse. Les taches blanches ne sont pas seulement un problème esthétique mineur. Ils représentent une contamination chimique active menaçant l’ensemble de votre production.
Les résidus microscopiques sous ces taches blanches repoussent activement les revêtements industriels. Ils provoquent un délaminage important dans les applications de revêtement en poudre et de galvanoplastie. Les processus de métallisation sous vide échoueront également de manière catastrophique. Le revêtement adhère aux résidus crayeux au lieu du métal de base. Lorsque les résidus s'écaillent, le revêtement coûteux les accompagne.
Les taches visibles déclenchent inévitablement d’énormes goulots d’étranglement en matière d’assurance qualité. Votre équipe est confrontée à des coûts de main-d'œuvre cachés liés à l'essuyage et à l'inspection manuels. Les travailleurs doivent réexécuter les composants défectueux via plusieurs cycles de lavage. Cela perturbe complètement votre rythme de production minutieux. Chaque minute passée à retravailler une pièce rejetée détruit vos marges opérationnelles.
Les équipes d'approvisionnement essaient souvent d'économiser de l'argent sur les dégraissants de base. Cette stratégie gonfle finalement vos coûts opérationnels à long terme. Les produits chimiques bon marché manquent généralement d’agents de rinçage appropriés. Vous finissez par utiliser trop d’eau pour compenser une mauvaise rinçabilité. Les taux de rebut plus élevés qui en résultent effacent complètement toutes les économies initiales en produits chimiques. Une chimie de qualité se rentabilise en assurant le bon fonctionnement de la chaîne de production.
Choisir le bon Le nettoyant industriel à base d’eau nécessite de regarder au-delà du pouvoir dégraissant brut. Vous avez besoin d’une formule spécialement conçue pour un rinçage propre et un séchage impeccable.
Les savons traditionnels laissent des films épais sur les surfaces métalliques. Les formulations modernes utilisent à la place des tensioactifs peu moussants et hautement rinçables. Ces molécules avancées brisent rapidement la tension superficielle de l’eau. Cette action empêche l’entraînement des produits chimiques dans vos cuves de rinçage. La solution de lavage se détache du métal au lieu de s'y accrocher obstinément.
L'eau dure constitue une menace constante pour la propreté des pièces. Les nettoyants de haute qualité contiennent des agents chélateurs robustes dans leur formule. Ces chélateurs se lient activement aux ions de l’eau dure comme le calcium et le magnésium. Ils suspendent les minéraux dans la solution de lavage en toute sécurité. Cela leur permet de se rincer en douceur plutôt que de précipiter sur le métal.
Vous devez toujours faire correspondre le pH du nettoyant à votre substrat spécifique. Les nettoyants hautement alcalins provoquent facilement une gravure blanche sur l’aluminium et le zinc. Cette gravure ressemble exactement à une tache d’eau dure. Cependant, il s’agit en réalité d’un dommage physique à la surface métallique. L'évaluation et le test des produits chimiques tamponnés sont essentiels pour les alliages sensibles.
Certaines industries ne peuvent tolérer même un grain microscopique de résidu. Les applications sous vide poussé ou de précision de qualité médicale exigent une propreté absolue. Recherchez des produits chimiques explicitement conçus pour ces environnements stricts. La performance sans résidu doit être une exigence de conformité de base et non une mise à niveau facultative.
La mise à niveau de vos détergents n’est que la première étape. Même une prime L’agent de nettoyage pour pièces de précision n’est pas une solution miracle. Si votre processus mécanique est fondamentalement cassé, des taches apparaîtront quand même.
Vous ne pouvez pas résoudre une mauvaise conception d’équipement avec un meilleur savon. Les zones mortes dans votre cuve de lavage laisseront des saletés derrière elles. Les buses de rinçage obstruées ne parviendront pas à éliminer les films de détergent. Vous devez entretenir votre équipement physique pour laisser la chimie fonctionner correctement.
La mise à niveau de votre eau de rinçage final est souvent obligatoire pour des résultats impeccables. L’eau osmosée (RO) ou désionisée (DI) élimine entièrement les solides dissous. Si l’eau de votre région est exceptionnellement dure, l’eau du robinet laissera toujours des taches. L’utilisation d’eau RO ou DI dans l’étape finale garantit une évaporation propre.
| Niveau de qualité de l'eau | Teneur en minéraux (TDS) | Risque de taches | Meilleure application |
|---|---|---|---|
| Eau du robinet standard | Élevé (100 à 400+ ppm) | Grave | Étapes initiales de lavage brut, pièces non critiques |
| Osmose inverse (OI) | Faible (10 à 30 ppm) | Minimal | Rinçage final général, préparation avant placage |
| Désionisé (DI) | Zéro (0 ppm) | Aucun | Dispositifs médicaux, composants sous vide poussé, optique |
Il faut retirer l’eau rapidement avant qu’elle n’ait le temps de s’évaporer. La mise en œuvre de lames d’air à haute vitesse est une stratégie très efficace. Ces couteaux cisaillent physiquement l’eau des pièces mécaniquement. Pour les géométries complexes comportant des trous borgnes, le séchage à l’air standard échoue. Vous devriez évaluer les systèmes de séchage sous vide pour faire bouillir l’humidité des crevasses cachées.
Un bain de lavage surchargé agit simplement comme une nouvelle source de contaminants. Vous devez établir des programmes de titrage stricts pour vos cuves de nettoyage. Des tests réguliers évitent une redéposition massive de salissures sur vos pièces. Videz et rechargez vos bains avant qu’ils n’atteignent leur charge maximale de saleté.
Les conjectures n’ont pas leur place dans le nettoyage industriel moderne. Vous avez besoin d’un cadre structuré pour valider votre nouvelle chimie et vos nouveaux procédés.
Vous ne pouvez pas améliorer ce que vous ne pouvez pas mesurer objectivement. Établissez des normes de propreté mesurables avant de commencer à tester de nouveaux nettoyants.
Filtrez toujours les produits chimiques qui violent vos réglementations environnementales locales. Rejetez les formules contenant des PFAS ou des solvants agressifs restreints. Vous devez également tenir compte de l’impact du nettoyant sur votre installation de traitement des eaux usées. Un bon nettoyant est inutile s’il ferme votre usine d’effluents.
Ne vous fiez pas aux brochures marketing lors de l’évaluation des fournisseurs de produits chimiques. Exigez des fiches techniques (FTS) et des fiches de données de sécurité (FDS) complètes. Concentrez-vous spécifiquement sur les profils de rinçage détaillés dans la documentation. Vérifiez toujours leurs listes officielles de compatibilité des substrats avant de tester sur des pièces coûteuses.
Ne modifiez jamais l’ensemble de votre installation de chimie sur la base d’un seul échantillon de laboratoire. Ce qui fonctionne dans un bécher échoue souvent dans une immense cabine de pulvérisation. Exigez un traitement par lots limité dans votre équipement de production actuel. C’est le seul moyen de valider les véritables performances de séchage et la prévention des taches.
Les taches blanches sur les pièces métalliques constituent un problème d’ingénierie totalement résoluble. Ils ne sont jamais un sous-produit inévitable du nettoyage aqueux. Il vous suffit de vous attaquer aux variables à l’origine de la contamination.
La bonne décision implique d’aligner trois piliers de production critiques. Vous devez déployer un nettoyant hautement rinçable adapté à votre substrat. Vous devez contrôler la qualité de votre eau de rinçage pour éliminer les solides dissous. Enfin, vous devez mettre en œuvre des mécanismes de séchage efficaces pour éliminer rapidement l’humidité.
Il est temps d’auditer votre ligne actuelle de lavage, de rinçage et de séchage. Consultez un ingénieur en formulation chimique pour identifier vos goulots d’étranglement spécifiques. Lancez des tests pilotes contrôlés pour prouver votre nouveau processus. En suivant ces étapes méthodiques, vous éliminerez les points blancs et réduisez considérablement les retouches.
R : Souvent, des nettoyants plus forts ou plus concentrés aggravent les taches. Ils augmentent la charge de résidus chimiques solides dans votre bain. Si vos mécanismes de rinçage sont faibles, cette chimie supplémentaire reste de la pièce. Une rinçabilité élevée et une réduction rapide de la tension superficielle sont les véritables solutions, et non la résistance chimique brute.
R : Cela dépend fortement de la dureté de votre eau locale et de vos spécifications exactes en matière de propreté. Pour les pièces esthétiques ou les applications de pré-placage, l’eau RO ou DI est généralement obligatoire. Pour les lavages intermédiaires antirouille, de l’eau du robinet standard associée à un nettoyant chélateur de haute qualité peut suffire.
R : L’aluminium est un métal très réactif par rapport à l’acier. Les taches blanches que vous voyez peuvent en fait être des micro-gravures localisées. Cela se produit lorsque le pH d'un nettoyant est trop élevé pour l'alliage mou. Il s’agit de dommages physiques au substrat, plutôt que de dépôts minéraux posés dessus.


