


WhatsApp :
+ 18123969340
+ 13691824013

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-04 Origine : Site


Des réglementations plus strictes en matière de COV, des initiatives ESG et des obligations en matière de sécurité des travailleurs éloignent les fabricants des dégraissants traditionnels à base de solvants. L’industrie évolue rapidement vers des alternatives plus sûres et respectueuses de l’environnement. Cependant, cette transition introduit des défis opérationnels majeurs. Contrairement au dégraissage au solvant, qui dissout les salissures uniquement par action chimique, un Le nettoyant industriel à base d’eau repose sur un équilibre délicat. Cela nécessite des combinaisons précises de chaleur, de temps, d’agitation mécanique et de produits chimiques adaptés pour obtenir des résultats identiques. Un mauvais équilibre peut engorger les lignes de production ou endommager les composants. Nous avons écrit ce guide pour résoudre ce problème précis. Notre objectif est de fournir aux ingénieurs de fabrication et d’approvisionnement un cadre pragmatique et fondé sur des preuves. Vous apprendrez à évaluer et à sélectionner efficacement les produits chimiques de nettoyage aqueux. Nous couvrons la correspondance des substrats, l’alignement des équipements et les profils de contaminants. Cela garantit que vous pouvez changer de chimie sans compromettre le débit ni risquer d’endommager le substrat.
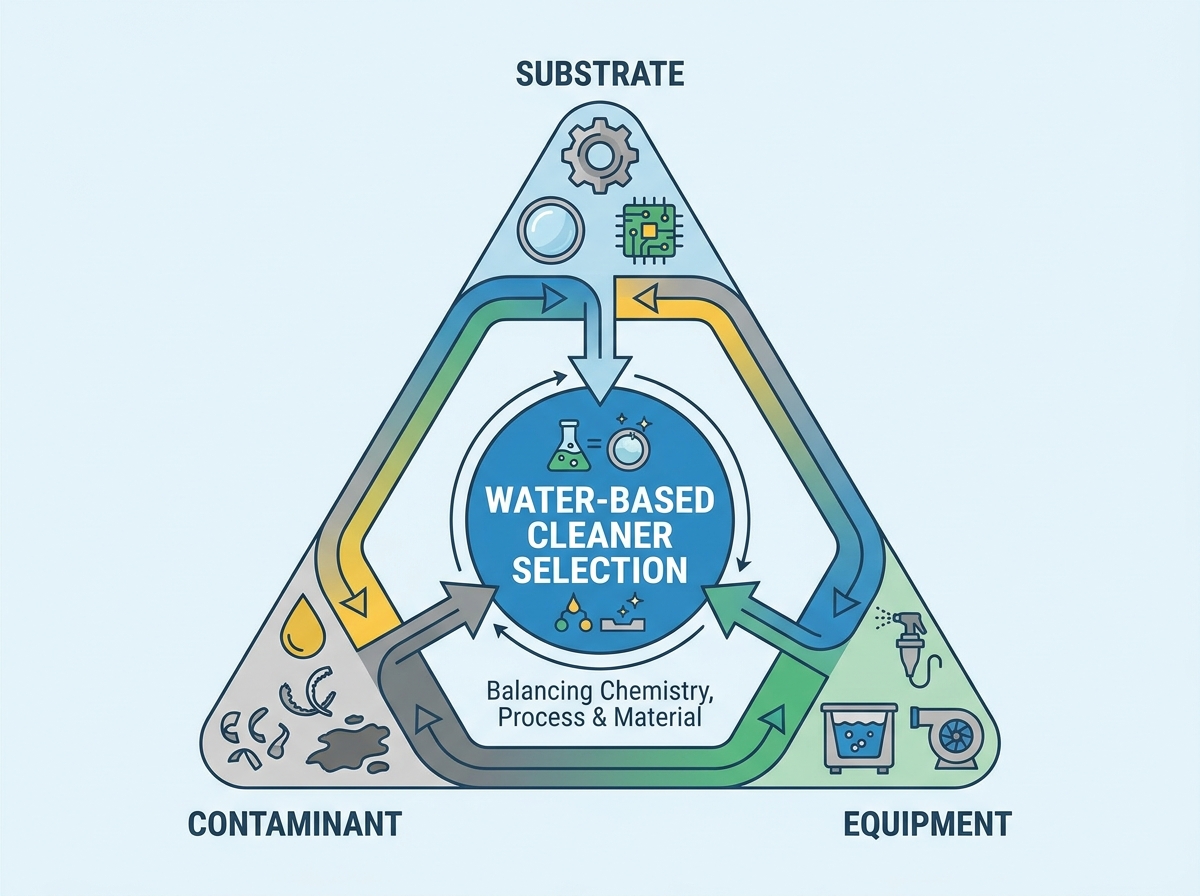
Le substrat définit la chimie : les formules alcalines excellent sur l'acier lourd mais graveront l'aluminium ; Un pH neutre est obligatoire pour le verre et les alliages délicats.
Le contaminant dicte le mécanisme : les émulsifiants suspendent les graisses lourdes, tandis que les tensioactifs spécifiques ciblent la libération de particules.
L'équipement limite les options : les cabines de lavage par pulvérisation nécessitent des formules peu moussantes ; les bains à ultrasons nécessitent des produits chimiques qui supportent la cavitation.
Avant de tester une nouvelle chimie, vous devez définir ce que « propre » signifie réellement pour votre opération spécifique. Il est essentiel d’aller au-delà des inspections visuelles subjectives. Vous avez besoin de mesures quantifiables pour garantir votre nouveau l'agent de nettoyage industriel fonctionne de manière constante.
Tout d’abord, établissez des normes de propreté vérifiables. De nombreuses installations utilisent le test au stylo dyne pour mesurer la tension superficielle. Cela confirme l'élimination des films d'huile microscopiques. D’autres s’appuient sur des tests de rupture d’eau. Une surface immaculée permet à l’eau de s’écouler uniformément. Si l'eau perle, des huiles résiduelles restent. Les applications de haute technologie nécessitent souvent un comptage de particules microscopiques pour vérifier une propreté absolue.
Ensuite, auditez vos bases opérationnelles actuelles. Documentez avec précision vos temps de cycle existants. Enregistrez vos taux de défauts acceptables. Mesurez votre volume de débit quotidien. Une transition aqueuse réussie doit correspondre ou dépasser ces mesures historiques. Vous ne pouvez pas sacrifier la vitesse de production au profit du respect de l’environnement.
Enfin, identifiez tous les processus en aval. Considérez ce qui se passe immédiatement après le cycle de lavage. Les pièces destinées à la peinture, à la galvanoplastie ou à l’emballage en salle blanche exigent des surfaces impeccables. Ces étapes ultérieures ont une tolérance zéro pour les résidus de tensioactif. Les produits chimiques restants entraîneront une mauvaise adhérence de la peinture ou des cloques sur le placage.
Meilleure pratique : testez toujours l’adhérence en aval avant de finaliser un changement chimique. L'écaillage de la peinture révèle souvent un mauvais rinçage plutôt qu'un mauvais nettoyage.
La métallurgie des substrats dicte fortement votre sélection chimique. Les métaux ferreux comme l’acier et le fer tolèrent des niveaux de pH très alcalins. Ces formules robustes éliminent facilement les dépôts de carbone importants et la graisse cuite. Cependant, leur mise en œuvre comporte un risque majeur. L’acier est très sensible à la rouille instantanée une fois nettoyé. Vous devez vous assurer que la formule contient des inhibiteurs de rouille temporaires intégrés pour protéger les pièces pendant la préparation.
À l’inverse, les métaux non ferreux nécessitent un traitement plus doux. L'aluminium, le laiton et le cuivre sont très vulnérables à la corrosion galvanique. Une alcalinité élevée attaquera rapidement les surfaces en aluminium. Cela provoquera également de graves taches sur le laiton. Pour ces métaux sensibles, vous avez besoin de formules alcalines inhibées ou à pH strictement neutre.
Erreur courante : utiliser un nettoyant pour acier à pH élevé sur des assemblages mixtes de métaux. Cela détruit inévitablement les composants en aluminium lors du nettoyage de l'acier.
Compatibilité du substrat et facteurs de risque
| Type de substrat | Chimie recommandée | Risque principal | Meilleures pratiques opérationnelles |
|---|---|---|---|
| Ferreux (acier, fer) | Très alcalin (pH 11+) | Rouille instantanée après rinçage | Utiliser des inhibiteurs de rouille intégrés |
| Non ferreux (aluminium) | Alcaline neutre ou inhibée | Gravure de surface, ternissement | Surveiller strictement le pH du bain |
| Métaux jaunes (laiton, cuivre) | pH neutre | Ternissement, corrosion galvanique | Limiter l’exposition à des températures élevées |
Les substrats en verre présentent des défis uniques. Vous devez privilégier les formules à faible résidu et à rinçage libre. Tous les restes de produits chimiques provoqueront des stries ou une grave distorsion optique. Ceci est inacceptable pour les lentilles, les miroirs ou les panneaux d’affichage.
Vous devez également vous occuper de la qualité de votre eau de rinçage. L'eau du robinet standard contient des minéraux. Ces minéraux laissent des taches sur les surfaces en verre lors de l'évaporation. La compatibilité avec l’eau désionisée (DI) ou osmose inverse (RO) est obligatoire pour la phase de rinçage. Le produit chimique que vous avez choisi doit être complètement rincé dans de l'eau DI sans redéposer de saletés.
La fabrication de semi-conducteurs et l’ingénierie de précision fonctionnent sous des contraintes extrêmes. Lors de l'évaluation nettoyants pour pièces de précision et semi-conducteurs , vous devez respecter des limites strictes de traces de métaux. Les protocoles des installations exigent une compatibilité absolue avec les salles blanches.
Vous devez mettre en avant la nécessité d'un pH neutre, d'une grande pureté nettoyants à base d'eau . Ces solutions spécialisées empêchent la dégradation des polymères sensibles. Ils protègent les cartes de circuits imprimés (PCB) complexes du délaminage. Ils assurent également le parfait fonctionnement des ensembles micro-mécaniques. Tout produit chimique agressif peut détruire les traces de liaisons ou graver les plaquettes de silicium.
Vous ne pouvez pas sélectionner un produit chimique sans comprendre la saleté que vous devez éliminer. Les contaminants se répartissent généralement en deux grandes catégories.
Identifiez si votre contaminant principal est organique ou inorganique. Les sols organiques comprennent les liquides de coupe, les huiles d'estampage et les graisses lourdes. Les sols inorganiques comprennent le tartre, la rouille superficielle et les fines métalliques. Les solutions aqueuses excellent dans l’élimination des huiles organiques par séparation physique. Les sols inorganiques nécessitent souvent des composés acides spécifiques ou une forte force mécanique.
Une fois le sol identifié, choisissez entre les formules émulsionnantes et rejetantes.
Formules émulsifiantes : Ces produits chimiques emprisonnent les huiles dans la solution elle-même. Ils encapsulent la graisse. Cette approche fonctionne bien pour les sols légers ou les courses à faible volume. Cependant, les émulsifiants finissent par saturer. Vous aurez besoin de changements de bain fréquents une fois que la solution atteint sa capacité maximale.
Formules de rejet (division) : Ces solutions séparent les huiles et les poussent à la surface. Vous pouvez ensuite utiliser des écumeurs mécaniques pour éliminer le pétrole flottant. Cela prolonge considérablement la durée de vie du bain dans les installations industrielles à grand volume.
Les agents tensioactifs, ou tensioactifs, pilotent l’ensemble de ce processus. Les tensioactifs réduisent la tension superficielle naturelle de l'eau. L’eau perle naturellement. Les tensioactifs le forcent à rester à plat et à s'étaler. Cela permet au liquide de pénétrer dans les micro-crevasses aux géométries complexes. Une fois à l’intérieur des crevasses, les tensioactifs entourent les sols et les éloignent du substrat.
Vos machines existantes dictent fortement vos options chimiques. Une formule peut parfaitement nettoyer dans un bécher mais échouer de manière catastrophique dans une machine.
Les cabines de pulvérisation et les laveurs de convoyeurs appliquent le fluide sous haute pression. Ils doivent utiliser de puissants agents anti-mousse. Un jet à haute pression combiné à un mauvais tensioactif crée une aération massive. Cela conduit à des sorties de mousse excessives. La mousse se répandra sur le sol de l'usine. Pire encore, la mousse provoque une cavitation dans les pompes, entraînant une défaillance mécanique immédiate.
Les cuves de nettoyage par ultrasons nécessitent une approche complètement différente. Ces réservoirs utilisent des ondes sonores à haute fréquence pour créer des bulles de vide microscopiques. L'implosion de ces bulles frotte les pièces. Votre chimie doit transmettre efficacement ces ondes ultrasonores. Il ne peut pas amortir l’effet de cavitation. De plus, le fluide nécessite des capacités de dégazage pour éliminer l’air emprisonné avant son utilisation.
Enfin, évaluez la réalité du séchage. L'eau a une chaleur latente de vaporisation beaucoup plus élevée que les solvants. Le séchage des solutions aqueuses prend beaucoup plus d’énergie et de temps. Évaluez la capacité de votre installation en matière de systèmes à air pulsé. Envisagez des étuves de séchage sous vide pour les géométries complexes. Des soufflages chauffés sont souvent nécessaires pour empêcher la rétention d’humidité dans les trous borgnes. L'humidité emprisonnée provoquera une corrosion immédiate.
Ne faites jamais évoluer une ligne de production en vous basant uniquement sur les brochures des fournisseurs. Vous devez valider la chimie par des essais rigoureux dans le monde réel.
Tout d’abord, testez la capacité de chargement et le titrage du bain. Ne vous fiez pas entièrement aux allégations de longévité des fournisseurs. Prévoyez de tester quotidiennement les protocoles de titration du bain pendant votre essai. Vous devez déterminer le taux d’épuisement exact des ingrédients actifs. Ces données dictent votre fréquence de recharge optimale. Cela vous évite de faire couler un bain épuisé et de produire des pièces sales.
Deuxièmement, concentrez-vous sur l’optimisation des étapes de rinçage. Les systèmes à base d’eau nécessitent généralement une étape de rinçage dédiée et débordante. Testez le bain de rinçage pour déceler l'entraînement résiduel du tensioactif. Si l’eau de rinçage devient rapidement trouble, vous aspirez trop de produits chimiques hors de la cuve de lavage. Vous aurez peut-être besoin de lames d'air entre les étapes pour minimiser cet entraînement.
Troisièmement, établissez un protocole de test de compatibilité strict. Exécutez toujours le test des coupons en premier. Traitez des échantillons de pièces selon des paramètres de production exacts. Faites correspondre précisément la température et le temps de séjour attendus. Inspectez les coupons sous un grossissement. Recherchez des micro-gravures, une décoloration ou une oxydation localisée. Vous devez vérifier la sécurité du substrat avant de passer à des cycles de production complets.
Évaluer votre retour sur investissement nécessite d’examiner de véritables mesures opérationnelles. Le prix d’achat d’un fût chimique ne raconte qu’une fraction de l’histoire.
Comparez le coût par pièce plutôt que le coût par gallon. Tenez compte strictement du taux de dilution requis. Les mélanges de concentrés varient énormément. Un concentré plus cher peut se diluer à 5 % et durer des semaines. En pratique, c'est beaucoup moins cher qu'un nettoyeur bon marché nécessitant une dilution de 15 % et des vidanges hebdomadaires. Mesurez votre consommation de produits chimiques par rapport aux rendements de production réels.
Ensuite, calculez vos coûts d’énergie et de services publics. Les solutions aqueuses dépendent fortement de l’énergie thermique. Calculez l'électricité ou le gaz nécessaire pour maintenir la température du bain en continu. La plupart des formules industrielles fonctionnent de manière optimale entre 120°F et 160°F. N'oubliez pas d'inclure le coût continu de la production d'eau désionisée pour vos cuves de rinçage. Chauffer l’eau et la purifier représentent des dépenses importantes pour les services publics.
Enfin, donnez la priorité à la conformité réglementaire et industrielle. Vérifiez que la chimie que vous avez choisie est conforme aux limites locales de COV. Des agences comme le SCAQMD appliquent des règles strictes en matière de qualité de l'air. Assurez la conformité totale à REACH si vous exportez des produits vers l’Europe. De plus, obtenez les approbations spécifiques de l’industrie avant la mise en œuvre. Les pièces aérospatiales peuvent nécessiter des approbations Boeing ou Mil-Spec. Les environnements de transformation alimentaire exigent des formules conformes à la FDA ou enregistrées par la NSF. Un défaut de conformité chimique peut entraîner la fermeture de l’ensemble de votre installation.
L’industrie manufacturière s’est définitivement éloignée d’une mentalité de « solvant unique ». La production moderne nécessite une matrice technique combinant produits chimiques, équipements et substrats. Vous devez faire correspondre le pH au métal, associer le tensioactif au sol et aligner les caractéristiques de moussage avec vos machines. Les solutions aqueuses donnent des résultats exceptionnels lorsqu’elles sont correctement équilibrées.
Prochaines étapes :
Conseillez à vos équipes d’approvisionnement de présélectionner deux ou trois fournisseurs spécialisés.
Demandez et examinez les fiches de données de sécurité chimiques (FDS) pour tous les contrôles de conformité environnementale.
Mandatez le traitement des échantillons dirigé par le fournisseur en utilisant vos pièces réellement souillées.
Exécutez des tests de coupons internes pour vérifier la sécurité du substrat avant d’autoriser toute conversion de ligne à grande échelle.
R : Vous devez utiliser des formules hautement alcalines formulées avec des inhibiteurs de rouille temporaires intégrés. Ces additifs laissent un film protecteur microscopique sur l'acier. De plus, utilisez des techniques de séchage rapides et chauffées immédiatement après la phase de rinçage pour éliminer l'humidité avant le début de l'oxydation.
R : Oui, ils peuvent remplacer en toute sécurité les solvants toxiques. Cependant, le nettoyage aqueux nécessite une agitation mécanique pour correspondre à la vitesse du solvant. Vous devez ajouter une cavitation ultrasonique ou une pulvérisation à haute pression au processus. Vous devez également gérer correctement les flux d’eaux usées qui en résultent.
R : La plupart des formules industrielles nécessitent de la chaleur pour activer les tensioactifs et faire fondre les graisses lourdes. La plage de fonctionnement typique se situe entre 120°F et 160°F. Certains nettoyants neutres modernes et hautement sophistiqués peuvent fonctionner à température ambiante pour les salissures légères, mais la chaleur accélère généralement les temps de cycle.
R : Bien que le nettoyant lui-même puisse être biodégradable, les saletés industrielles éliminées ne le sont pas. Les métaux lourds, les fluides de coupe et les graisses rendent le bain usé dangereux. Vous devez utiliser des services d'écrémage, d'ultrafiltration ou de transport professionnels pour gérer et éliminer légalement le fluide contaminé.


