


WhatsApp:
+86- 18123969340
+86- 13691824013
Vizualizări: 0 Autor: Editor site Ora publicării: 2026-11-16 Origine: Site


Piesele metalice ies adesea din procesul de spălare arătând complet impecabile. Cu toate acestea, se usucă în curând cu pete albe distincte. Acest fenomen frustrant duce la respingeri imediate de QA la nivelul fabricii. Contaminarea suprafeței compromite procesele critice din aval, cum ar fi placarea, acoperirea și sudarea. De asemenea, crește costurile de reprelucrare și perturbă puternic programele de producție. Ați putea presupune că o spălare mai fierbinte sau un ciclu mai lung va rezolva problema. Cu toate acestea, aceste pete sunt rareori o anomalie localizată. Ele indică de obicei o nepotrivire sistemică între calitatea apei, mecanica de uscare și chimia selectată. Rezolvarea necesită evaluarea întregului plic de curățare. Nu puteți pur și simplu să creșteți temperaturile de spălare și să sperați că este mai bine. În acest ghid, vom explora cauzele exacte din spatele acestor pete. Veți învăța cum să diagnosticați problema în mod eficient. De asemenea, vă vom arăta cum să vă îmbunătățiți procesele mecanice pentru a obține piese constant impecabile.
Diagnosticarea petele albe de pe metal după curățarea începe prin identificarea naturii exacte a reziduului. Trebuie să înțelegeți ce a rămas de fapt la suprafață. Mai mulți vinovați complet diferiți pot crea defecte vizuale foarte asemănătoare.
Apa de la robinet conține de obicei solide dizolvate totale (TDS). Aceste solide constau în principal din calciu, magneziu și silicați. Când apa netratată a instalației se evaporă pe o parte metalică caldă, umiditatea dispare în aer. Mineralele dizolvate rămân în urmă pe substrat. Aceste pete par în general cretași și albe. De obicei, le puteți șterge cu ușurință folosind o soluție ușor acidă.
Multe facilități se bazează pe agenți de curățare cu conținut ridicat de solid și cu clătire redusă. Aceste substanțe chimice se „trag” cu ușurință din baia de spălare în etapele ulterioare de clătire. În cazul în care etapa de clătire nu are suficient preaplin, detergentul se acumulează rapid. Această peliculă cu săpun se coace pe piesă în timpul ciclului de uscare termică. Petele de detergent prezintă adesea o ușoară strălucire irizată. Se pot simți, de asemenea, alunecoase sau săpunoase atunci când le reudă.
Uneori, chimia și calitatea apei sunt perfecte. Problema constă în întregime în modul în care uscați piesele. Permiterea apei să se acumuleze în crăpături este o greșeală majoră de inginerie. Dacă apa se evaporă în mod natural, mai degrabă decât să fie deplasată fizic, se vor forma pete. Chiar și urmele contaminanților se concentrează puternic pe măsură ce picătura de apă se micșorează.
Inspectorii confundă adesea oxidarea în stadiu incipient cu zăcăminte minerale. Aliajele sensibile precum fonta sau anumite aluminiuri reacţionează rapid la umiditatea ambientală. Această micro-coroziune timpurie se poate manifesta sub formă de pete albe sau gri deschis. În timp, aceste pete vor deveni în cele din urmă maro sau negre. Trebuie să identificați acest lucru rapid pentru a vă ajusta protocoalele inhibitoare de rugină.
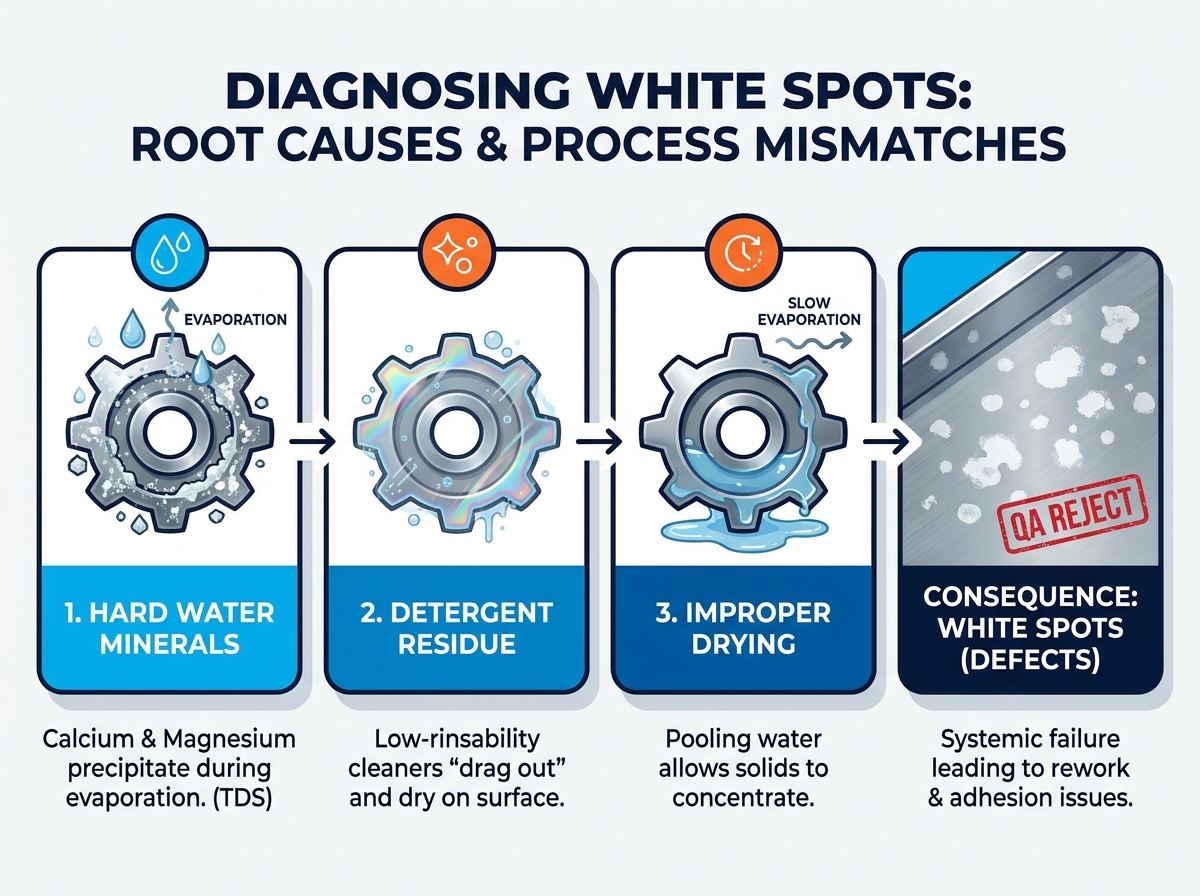
Acceptarea rezultatelor marginale de curățare este o greșeală costisitoare de fabricație. Petele albe nu sunt doar o problemă estetică minoră. Ele reprezintă o contaminare chimică activă care amenință întregul ciclu de producție.
Reziduurile microscopice de sub acele pete albe resping activ acoperirile industriale. Acestea provoacă delaminare severă în aplicațiile de acoperire cu pulbere și galvanizare. Procesele de metalizare în vid vor eșua, de asemenea, catastrofal. Acoperirea se apucă de reziduul de cretă în loc de metalul de bază. Când reziduul se desprind, stratul scump este însoțit de el.
Localizarea vizibilă declanșează inevitabil blocaje masive de asigurare a calității. Echipa dvs. se confruntă cu costuri ascunse ale forței de muncă de la ștergerea și inspecția manuală. Lucrătorii trebuie să execute din nou componentele eșuate prin mai multe cicluri de spălare. Acest lucru vă perturbă complet ritmul de producție atent. Fiecare minut petrecut pentru reprelucrarea unei piese respinse vă distruge marjele operaționale.
Echipele de achiziții încearcă adesea să economisească bani pe degresanți de mărfuri. Această strategie crește în cele din urmă costurile operaționale pe termen lung. Chimia ieftină nu are de obicei agenți de clătire corespunzători. Ajungi prin a folosi apă în exces pentru a compensa capacitatea slabă de clătire. Ratele mai mari de deșeuri care rezultă șterg complet orice economii inițiale de substanțe chimice. Chimia de calitate se plătește prin menținerea liniei de producție în mișcare.
Selectând dreapta detergentul industrial pe bază de apă necesită să priviți dincolo de puterea brută de degresare. Aveți nevoie de o formulă concepută special pentru clătire curată și uscare fără pete.
Săpunurile tradiționale lasă în urmă pelicule grele pe suprafețele metalice. Formulările moderne folosesc în schimb surfactanți cu spumă redusă și cu capacitate ridicată de clătire. Aceste molecule avansate rup rapid tensiunea superficială a apei. Această acțiune previne scurgerea substanțelor chimice în rezervoarele de clătire. Soluția de spălare se îndepărtează de metal în loc să se agațe cu încăpățânare de el.
Apa dură este o amenințare constantă la adresa curățeniei părților. Detergenții de înaltă calitate includ agenți de chelare robusti în formula lor. Acești chelatanți se leagă activ de ionii de apă tare, cum ar fi calciul și magneziul. Ele suspendă în siguranță mineralele din soluția de spălare. Acest lucru le permite să se clătească fără probleme, mai degrabă decât să precipite pe metal.
Trebuie întotdeauna să potriviți pH-ul agentului de curățare cu substratul dumneavoastră specific. Agenții de curățare foarte alcalini provoacă cu ușurință gravarea albă pe aluminiu și zinc. Această gravură arată exact ca o pată de apă dură. Cu toate acestea, este de fapt o deteriorare fizică a suprafeței metalice. Evaluarea și testarea substanțelor chimice tamponate este esențială pentru aliajele sensibile.
Unele industrii nu pot tolera nici măcar o bucată microscopică de reziduuri. Aplicațiile de vid înalt sau de precizie de calitate medicală necesită curățenie absolută. Căutați substanțe chimice concepute în mod explicit pentru aceste medii stricte. Performanța fără reziduuri trebuie să fie o cerință de conformitate de bază, nu o actualizare opțională.
Îmbunătățirea detergenților este doar primul pas. Chiar și o primă agentul de curățare a pieselor de precizie nu este un glonț de argint. Dacă procesul dumneavoastră mecanic este rupt fundamental, vor apărea în continuare pete.
Nu puteți rezolva designul slab al echipamentului cu un săpun mai bun. Zonele moarte din rezervorul de spălare vor lăsa pământ în urmă. Duzele de clătire înfundate nu vor elimina peliculele de detergent. Trebuie să vă întrețineți echipamentul fizic pentru a permite chimia să funcționeze corect.
Îmbunătățirea apei de clătire finală este adesea obligatorie pentru rezultate impecabile. Apa de osmoză inversă (RO) sau deionizată (DI) îndepărtează în întregime solidele dizolvate. Dacă apa locală este excepțional de dura, apa de la robinet va lăsa întotdeauna pete. Utilizarea apei RO sau DI în etapa finală garantează o evaporare curată.
| Nivelul calității apei | Conținutul de minerale (TDS) | Risc de localizare | Cea mai bună aplicație |
|---|---|---|---|
| Apă standard de la robinet | Ridicat (100 - 400+ ppm) | Severă | Etape inițiale de spălare brută, părți necritice |
| Osmoza inversa (RO) | Scăzut (10 - 30 ppm) | Minim | Clătire finală generală, pregătire pre-placare |
| deionizat (DI) | Zero (0 ppm) | Nici unul | Dispozitive medicale, componente de vid înalt, optică |
Trebuie să îndepărtați rapid apa înainte de a avea timp să se evapore. Implementarea cuțitelor de aer de mare viteză este o strategie extrem de eficientă. Aceste cuțite forfecă fizic apa din piesă mecanic. Pentru geometriile complexe cu găuri oarbe, uscarea standard cu aer eșuează. Ar trebui să evaluați sistemele de uscare în vid pentru a fierbe umiditatea din crăpăturile ascunse.
O baie de spălare supraîncărcată acționează pur și simplu ca o nouă sursă de contaminanți. Trebuie să stabiliți programe stricte de titrare pentru rezervoarele de curățare. Testarea regulată previne repunerea masivă a solului pe părțile dumneavoastră. Aruncați și reîncărcați-vă băile înainte ca acestea să atingă sarcina maximă de sol.
Ghiciturile nu-și au locul în curățenia industrială modernă. Aveți nevoie de un cadru structurat pentru a vă valida noua chimie și procese.
Nu poți îmbunătăți ceea ce nu poți măsura obiectiv. Stabiliți standarde de curățenie măsurabile înainte de a începe să testați noi agenți de curățare.
Filtrați întotdeauna substanțele chimice care încalcă reglementările locale de mediu. Respingeți formulele care conțin PFAS sau solvenți aspru restricționați. De asemenea, trebuie să luați în considerare modul în care aparatul de curățare afectează instalația dvs. de tratare a apelor uzate. Un agent de curățare grozav este inutil dacă vă închide instalația de efluent.
Nu vă bazați pe broșurile de marketing atunci când evaluați furnizorii de produse chimice. Solicitați fișe cu date tehnice (TDS) și fișe cu date de securitate (SDS). Concentrați-vă în mod special pe profilele de clătire detaliate în documentație. Verificați întotdeauna listele oficiale de compatibilitate a substraturilor înainte de a testa piese scumpe.
Nu schimbați niciodată unitatea de chimie pe baza unei singure probe de laborator. Ceea ce funcționează într-un pahar eșuează adesea într-un dulap de pulverizare masiv. Solicitați un lot limitat în echipamentul dvs. de producție real. Acesta este singurul mod de a valida performanța reală de uscare și prevenirea petelor.
Petele albe de pe piesele metalice sunt o problemă de inginerie complet rezolvabilă. Nu sunt niciodată un produs secundar inevitabil al curățării apoase. Trebuie doar să abordați variabilele care cauzează contaminarea.
Decizia corectă implică alinierea a trei piloni critici de producție. Trebuie să utilizați un produs de curățare foarte clătibil, adaptat substratului dvs. Trebuie să controlați calitatea apei de clătire pentru a elimina solidele dizolvate. În cele din urmă, trebuie să implementați mecanisme eficiente de uscare pentru a îndepărta rapid umiditatea.
Este timpul să auditați linia curentă de spălare, clătire și uscare. Consultați-vă cu un inginer de formulare chimică pentru a vă identifica blocajele specifice. Inițiază testarea pilot controlată pentru a demonstra noul tău proces. Făcând acești pași metodici, veți elimina petele albe și veți reduce drastic repetarea.
R: Adesea, detergenții mai puternici sau mai concentrați înrăutățesc de fapt petele. Acestea măresc încărcătura de reziduuri chimice solide din baia dumneavoastră. Dacă mecanica ta de clătire este slabă, această chimie suplimentară rămâne pe piesă. Clătirea ridicată și reducerea rapidă a tensiunii superficiale sunt adevăratele soluții, nu rezistența chimică brută.
R: Depinde foarte mult de duritatea apei locale și de specificațiile exacte de curățenie. Pentru piese estetice sau aplicații de preplacare, apa RO sau DI este de obicei obligatorie. Pentru spălările intermediare pentru prevenirea ruginii, apa standard de la robinet asociată cu un agent de curățare chelatant de înaltă calitate poate fi suficientă.
R: Aluminiul este un metal foarte reactiv în comparație cu oțelul. Petele albe pe care le vedeți pot fi de fapt microgravare localizată. Acest lucru se întâmplă atunci când pH-ul unui agent de curățare este prea mare pentru aliajul moale. Este o deteriorare fizică a substratului, mai degrabă decât depozite minerale așezate deasupra acestuia.


