


WhatsApp:
+86- 18123969340
+86- 13691824013

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 24.08.2026 Herkunft: Website


Das Entfernen von zähflüssigen, schweren Stanz- oder Schneidölen stellt ein klassisches industrielles Dilemma dar. Sie benötigen eine aggressive Reinigungskraft, um hartnäckige Flüssigkeiten von gefertigten Teilen zu entfernen. Allerdings bleiben Nichteisenmetalle wie Aluminium, Kupfer und Messing äußerst empfindlich gegenüber aggressiven Chemikalien. Während des Waschgangs kommt es leicht zu chemischem Ätzen, schneller Oxidation und galvanischer Korrosion.
Ein Fehler bei diesem Prozess birgt erhebliche Betriebsrisiken. Aufgrund der plötzlichen Verdunkelung der Oberfläche kann es sein, dass ganze Chargen aussortiert werden. Nachgelagerte Prozesse scheitern oft vollständig, wenn eine beeinträchtigte Haftung Ihre Galvanisierungs- oder Beschichtungsbemühungen zunichte macht. Dies führt letztendlich zu steigenden Ausschussraten und gestörten Produktionsplänen.
Heute werden wir die speziellen chemischen Formulierungen erkunden, die Sie für Ihren Erfolg benötigen. Wir vereinen hohe Anforderungen an die Solvenz mit strengem Substratschutz. Sie erfahren, wie Sie die richtigen Entfettungslösungen für Ihre Anlage bewerten, testen und auswählen.
Herkömmliche hochalkalische Entfetter ätzen und trüben Aluminium und Kupfer; pH-Kontrolle und spezielle Inhibitoren sind nicht verhandelbar.
Ein wirksamer Anti-Anlauf-Entfetter trennt Schweröl, ohne eine mikroskopische Barriere zu hinterlassen, die die Nachbearbeitung behindern könnte.
Moderne wasserbasierte Industriereiniger für Nichteisenmetalle bieten ein gleichwertiges Lösungsmittel wie herkömmliche Petrochemikalien, erfordern jedoch ein strengeres Temperatur- und Badlebensdauermanagement.
Für eine ordnungsgemäße Bewertung sind kontrollierte „Coupon-Tests“ erforderlich, um sowohl die Wirksamkeit der Ölentfernung als auch die langfristige Oberflächenstabilität zu messen.
Nichteisenmetalle reagieren schlecht auf herkömmliche Industriereiniger. Aluminium besitzt einen amphoteren Charakter. Dies bedeutet, dass es sowohl in stark sauren als auch in stark alkalischen Umgebungen schnell abgebaut wird. Herkömmliche Hochleistungsentfetter verwenden in der Regel Natronlauge, um dicke Fette aufzulösen. Während dies auf Stahl wunderbar funktioniert, greift es den Aluminiumuntergrund sofort an. Kupfer und Messing weisen ähnliche Schwachstellen auf. Bei Kontakt mit reaktiven Aminen oder Lösungen mit hohem pH-Wert trüben sie sich sofort ein.
Eine unsachgemäße Chemie führt zu schwerwiegenden optischen und strukturellen Beeinträchtigungen. Wenn alkalische Chemikalien Aluminium ätzen, hinterlassen sie eine kalkweiße Oxidationsschicht. Manchmal verursachen sie mikroskopische Lochfraßbildung auf der gesamten Oberfläche. Kupfer verhält sich bei chemischer Belastung anders. Es entwickelt sich eine dicke schwarze oder braune Oxidschicht. Diese Oberflächenveränderungen beeinträchtigen das kosmetische Erscheinungsbild des Metalls. Noch wichtiger ist, dass sie die Maßtoleranzen präzisionsgefertigter Komponenten verändern.
Diese Ausfälle haben massive Auswirkungen auf das Unternehmen. Das Nacharbeiten geätzter Teile kostet wertvolle Arbeitsstunden. Sie müssen die angelaufenen Schichten mechanisch abschleifen oder chemisch entfernen. In Branchen wie der Luft- und Raumfahrt oder der medizinischen Fertigung verbieten Normen solche Nacharbeiten strikt. Geätzte Teile werden automatisch zu Ausschuss. Darüber hinaus führen verbleibende chemische Rückstände zu vorzeitigem Versagen nachfolgender Beschichtungen. Der Lack blättert ab und die Galvanisierung blättert ab.
Häufige Fehler bei der Reinigung von Nichteisenmetallen:
Mischen von Stahl- und Aluminiumteilen im selben hochalkalischen Waschbad.
Lassen Sie Teile länger als empfohlen unter Wasser, um die schwache Chemie auszugleichen.
Verwendung veralteter Formeln, die aggressive Silikate enthalten, die weiße, pulverförmige Rückstände hinterlassen.
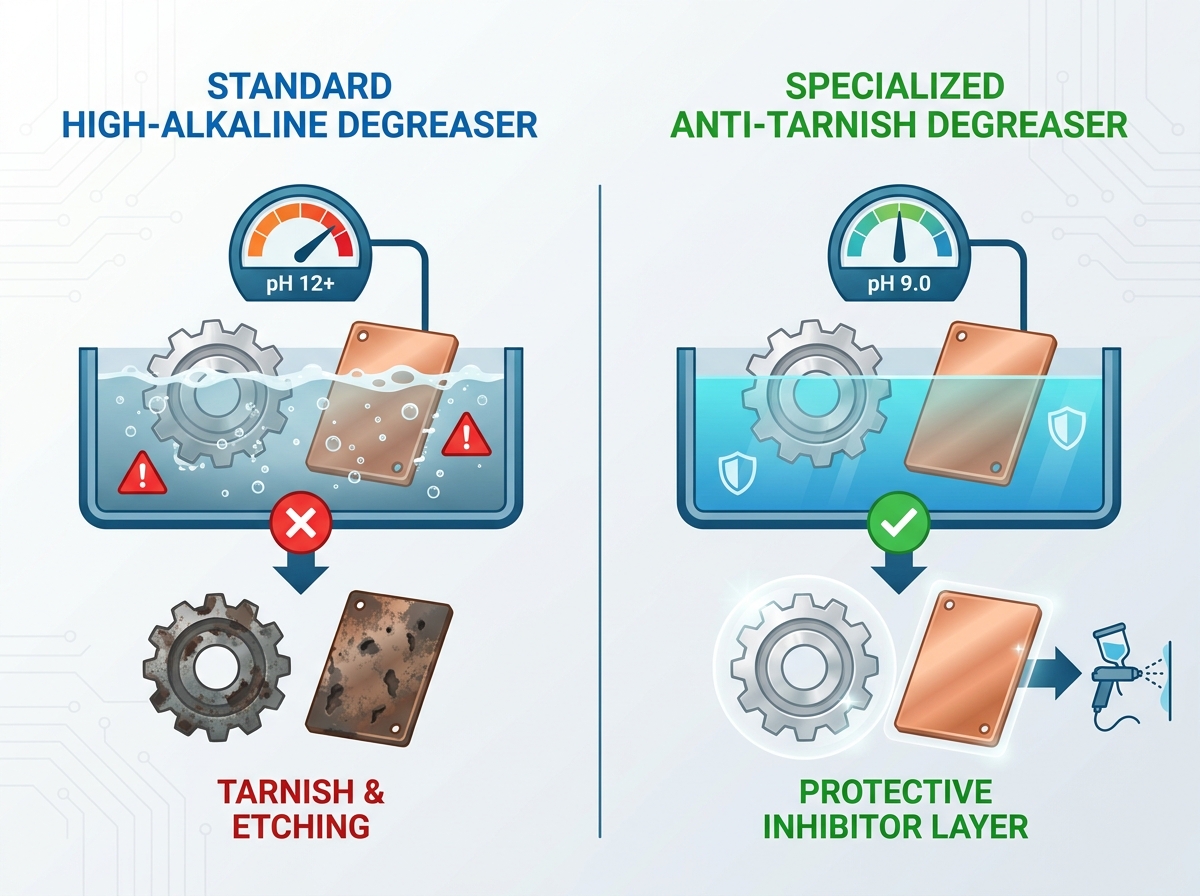
Sie müssen einen sicheren pH-Wert-Betriebsbereich für Ihre Waschstraße festlegen. Der ideale Bereich für Nichteisenmetalle bleibt leicht alkalisch, typischerweise zwischen pH 8 und 10,5. Dieses spezielle Fenster bietet ausreichend Alkalität, um die Schmutzentfernung zu unterstützen. Sie bleibt jedoch unter der Schwelle, ab der sich Aluminium aufzulösen beginnt. Durch die Beibehaltung dieses Gleichgewichts wird das Ätzen von Aluminium verhindert und die Verdunkelung von Kupfer verhindert.
Die fortschrittliche Tensidtechnologie macht die Verwendung von Natronlauge mit roher Gewalt überflüssig. Moderne Tenside senken die Oberflächenspannung der Reinigungslösung. Sie dringen unter die Schwerölschicht ein und heben diese vom Metall ab. Diese konstruierten Moleküle bekämpfen Kohlenwasserstoff-, synthetische und halbsynthetische Flüssigkeiten effektiv. Eine Qualität Anti-Anlauf-Entfetter verlassen sich in hohem Maße auf diese Tensidwirkung und nicht auf eine hohe Alkalität.
Der Schutz während des Waschgangs erfordert spezielle chemische Barrieren. Du brauchst Korrosionsinhibitoren auf Wasserbasis . In die Formel integrierte Silikate wirken als traditionelle Passivatoren. Sie haften vorübergehend an der Metalloberfläche, um eine Oxidation während des Waschens zu verhindern. Nicht silizierte Passivatoren bieten einen moderneren Ansatz. Sie bieten den gleichen Schutz, lassen sich aber viel einfacher abspülen. Sie verhindern Flugrost unmittelbar nach Abschluss des Waschgangs.
Die Spülbarkeit bestimmt den Erfolg Ihrer nachgelagerten Abläufe. Es muss ein völlig rückstandsfreies Finish erzielt werden. Bleiben chemische Inhibitoren an der Oberfläche, wirken sie als mikroskopische Barriere. Diese Verunreinigung führt direkt zu Schweißporosität. Außerdem kommt es zu einer Ablösung der Farbe und zu einer Beeinträchtigung der Haftung der Beschichtung.
Metallkompatibilität und pH-Grenzwerte
| Metalltyp | Sicherer pH-Bereich | Reaktion auf hohe Alkalität (pH 11+) | Primärer Schutzmechanismus |
|---|---|---|---|
| Aluminium | 8,0 - 10,5 | Starke Ätzung, Lochfraß, weiße Oxidation | Silikathaltige oder nicht silikathaltige Passivatoren |
| Kupfer | 7,0 - 10,0 | Schwärzung, Oberflächenverdunkelung | Inhibitoren auf Azolbasis |
| Messing | 7,0 - 10,0 | Entzinkung, Farbverschiebung | Milde pH-Kontrolle, spezifische Tenside |
| Stahl (Zum Vergleich) | 10,0 - 14,0 | Keine Reaktion; Hilft beim Rostschutz | Hohe Alkalität wirkt als Rostschutzmittel |
Traditionelle Lösungsmittel dominierten jahrzehntelang die industrielle Reinigung. Chemikalien wie Trichlorethylen (TCE) und n-Propylbromid (nPB) bieten eine unglaubliche Reinigungskraft. Sie lösen schwere Stempelöle sofort auf, ohne Oxidation zu verursachen. Allerdings überwiegen mittlerweile ihre Nachteile ihre Vorteile. Facility Manager sind weltweit mit strengeren VOC-Vorschriften konfrontiert. Darüber hinaus machen diese Lösungsmittel aufgrund ihrer Entflammbarkeit, Arbeitstoxizität und steigenden Entsorgungskosten für die moderne Fertigung unhaltbar.
Wässrige Lösungen stellen heute den skalierbaren, konformen Standard dar. Modern Wasserbasierte Industriereiniger für Nichteisenmetalle nutzen einen anderen Reinigungsmechanismus. Da sie keine aggressiven chemischen Lösungsmittel enthalten, sind sie auf Hitze und mechanische Bewegung angewiesen. Zum Ausgleich müssen Ultraschallwellen oder Hochdruckspray eingesetzt werden. Durch die Kombination von Hitze, technischen Tensiden und physikalischer Kraft wird Schweröl effektiv von empfindlichen Substraten entfernt.
Die Ölabscheidefähigkeit bestimmt die Lebensdauer Ihres Waschbades. Sie sollten demulgierenden Formeln Vorrang vor emulgierenden geben. Emulgierende Reiniger binden das Öl im Wasser. Dadurch wird das Bad schnell gesättigt und die Reinigungsleistung verschlechtert sich. Demulgierende Formeln weisen das Öl zurück. Sie zwingen Schweröle dazu, an der Oberfläche des Waschtanks zu schwimmen. Dieser Mechanismus ermöglicht es Ihnen, mit einfachen Ölskimmern die Verschmutzung kontinuierlich zu entfernen.
Best Practices für die Badpflege:
Installieren Sie einen koaleszierenden Ölskimmer am primären Waschtank.
Lassen Sie den Skimmer außerhalb der Arbeitszeit laufen, wenn das Badewasser ruhig bleibt.
Überwachen Sie die Badkonzentration wöchentlich mit einem einfachen Titrationskit oder Refraktometer.
Das Temperaturmanagement erfordert eine strenge Aufsicht. Formeln auf Wasserbasis benötigen normalerweise Wärme, typischerweise zwischen 120 °F und 150 °F. Diese Hitze aktiviert die Tenside und senkt die Viskosität von Schwerölen. Allerdings birgt dies ein großes Prozessrisiko. Wenn Sie heiße Nichteisenteile vor dem Spülen der Umgebungsluft aussetzen, verdunstet das Wasser sofort. Bei dieser Blitztrocknung bleiben konzentrierte chemische Rückstände auf der Oberfläche zurück, die zu sofortiger Fleckenbildung und Oxidation führen.
Sie müssen Ihre Chemie an Ihre spezifische Ausrüstung anpassen. Die Art der Formel, die Sie benötigen, hängt von der mechanischen Rührmethode ab. Ultraschall-Tauchbecken erfordern eine Chemie mit hervorragenden Kavitationseigenschaften. Noch wichtiger ist, dass Tauchbecken schaumarme Tenside benötigen. Im Gegensatz dazu bringen Hochdrucksprühkabinen große Mengen Luft in die Flüssigkeit ein. Sprühanwendungen erfordern speziell formulierte Entschäumer, um zu verhindern, dass der Tank mit Schaum überläuft.
Spül- und Trocknungsprotokolle sind ebenso wichtig wie die Wäsche selbst. Für die letzte Spülung können Sie sich nicht auf handelsübliches Leitungswasser verlassen. Leitungswasser enthält Chloride, Kalzium und Magnesium. Diese Mineralien verbacken auf heißen Aluminiumteilen und erzeugen dauerhafte Wasserflecken. Sie müssen DI-Wasser (deionisiertes) oder RO-Wasser (Umkehrosmose) spülen. Führen Sie anschließend sofort eine Umlufttrocknung durch. Schnelle Trocknung verhindert Flugrost und sorgt für eine makellose Oberfläche.
Sie müssen Ihren Auswahlprozess mit der Prüfung der Substratkompatibilität beginnen. Branchenexperten nennen dies „Coupon-Testing“. Sie nehmen Musterteile oder Standard-Metallcoupons und setzen sie der vorgeschlagenen Chemie aus. Sie testen sie genau bei der Temperatur und Konzentration, die Sie ausführen möchten. Beobachten Sie die Teile nach dem Waschen 24 bis 48 Stunden lang. Sie müssen sicherstellen, dass in diesem kritischen Fenster kein Anlaufen, kein Weißrost und keine Schwärzung auftritt.
Führen Sie als Nächstes eine genaue Bodenbestimmung durch. Sie können keine auswählen Anti-Anlauf-Entfetter für Nichteisenmetalle, ohne die Verunreinigung zu verstehen. Rein schwefelhaltige Schneidöle verhalten sich ganz anders als paraffinische Stanzflüssigkeiten. Schwefelhaltige Öle benötigen spezielle Emulgatoren, um ihre Bindung an Kupfer aufzubrechen. Starke wachshaltige Zugverbindungen erfordern oft etwas höhere Temperaturen, um das Wachs zu schmelzen, bevor die Tenside es anheben können.
Führen Sie abschließend eine gründliche Überprüfung der Anlagen- und Umweltkonformität durch. Eine Reinigungskraft verrichtet im Labor möglicherweise einwandfreie Arbeit, verstößt jedoch gegen die örtlichen Vorschriften. Überprüfen Sie die Grenzwerte für die Einleitung Ihres kommunalen Abwassers in Bezug auf Schwermetalle und Kohlenwasserstoffe. Überprüfen Sie die örtlichen VOC-Beschränkungen. Wenn Sie Teile für bestimmte Branchen herstellen, stellen Sie sicher, dass die Chemie den erforderlichen Standards entspricht. Achten Sie auf RoHS-Konformität, REACH-Registrierung oder spezifische Zulassungen für die Luft- und Raumfahrt, bevor Sie die Chemikalie in Ihren Boden einbringen.
Der Schutz von Aluminium, Kupfer und Messing erfordert eine bewusste betriebliche Umstellung. Sie müssen sich von rohen, ätzenden Reinigungsmethoden verabschieden. Stattdessen müssen Sie eine gezielte, inhibierte Chemie einsetzen, die speziell für empfindliche Substrate entwickelt wurde. Durch den Ausgleich des pH-Werts, die Verwendung fortschrittlicher Tenside und die Steuerung der Waschtemperaturen wird sichergestellt, dass Ihre Teile sauber und strahlend aussehen.
Beginnen Sie damit, ein umfassendes chemisches Audit Ihrer aktuellen Waschstraße anzufordern. Besorgen Sie sich Sicherheitsdatenblätter (SDB) für alle vorgeschlagenen neuen Reiniger, um deren pH-Werte und Inhibitorpakete zu überprüfen. Beginnen Sie abschließend mit Pilottests in kleinen Chargen unter Verwendung repräsentativer Metallcoupons. In dieser Testphase wird die Leistung validiert, bevor Sie die neue Chemie in die Serienproduktion integrieren.
A: Im Allgemeinen nein. Hochleistungsentfetter für Stahl sind oft stark alkalisch (pH 12+) und ätzen Aluminium schnell an. Sie müssen eine multimetallsichere Formel mit spezifischen Aluminiuminhibitoren verwenden, wenn Sie Substrate in derselben Waschstraße mischen.
A: Schwärzung ist typischerweise die Bildung von Kupferoxid oder Kupfersulfid. Dies geschieht, wenn reaktive Amine, hohe pH-Werte oder Schwefel- und Chlorreste aus Schneidflüssigkeiten während des beheizten Waschzyklus mit dem falschen chemischen Reiniger interagieren.
A: Es kommt ganz auf die Formel an. Silikathaltige Inhibitoren können einen mikroskopischen Film hinterlassen. Dies schützt vor Anlaufen, kann jedoch bestimmte High-Tech-Beschichtungen beeinträchtigen. Speziell für Anwendungen zur Beschichtungsvorbereitung gibt es nicht silizierte, rückstandsfreie Optionen.
A: Auch wenn der Reiniger selbst umweltfreundlich sein mag, ist das Schweröl, das er entfernt, gefährlich. Sie sollten das abgeschiedene Öl zur getrennten Entsorgung abschöpfen. Informieren Sie sich vor dem Entleeren des Bades immer über die örtlichen Abwasservorschriften bezüglich der Grenzwerte für die Einleitung von Schwermetallen und Kohlenwasserstoffen.


