


WhatsApp:
+86- 18123969340
+86- 13691824013

Vizualizări: 0 Autor: Site Editor Ora publicării: 2026-08-24 Origine: Site


Îndepărtarea uleiurilor vâscoase, grele de ștanțare sau de tăiere creează o dilemă industrială clasică. Aveți nevoie de putere de curățare agresivă pentru a ridica fluidele persistente din piesele fabricate. Cu toate acestea, metalele neferoase precum aluminiul, cuprul și alama rămân foarte sensibile la substanțele chimice dure. Ele suferă ușor de gravare chimică, oxidare rapidă și coroziune galvanică în timpul ciclului de spălare.
Greșirea acestui proces implică riscuri operaționale severe. S-ar putea să vă confruntați cu loturi întregi respinse din cauza întunecării bruște a suprafeței. Procesele din aval eșuează adesea complet atunci când aderența compromisă vă distruge eforturile de placare sau acoperire. Acest lucru duce în cele din urmă la creșterea ratelor de deșeuri și la perturbarea programelor de producție.
Astăzi, vom explora formulările chimice specializate de care aveți nevoie pentru a reuși. Echilibrăm cerințele ridicate de solvabilitate alături de protecția strictă a substratului. Veți învăța cum să evaluați, să testați și să selectați soluțiile de degresare potrivite pentru instalația dvs.
Degresanții standard cu conținut ridicat de alcaline vor grava și păta aluminiul și cuprul; Controlul pH-ului și inhibitorii specializați nu sunt negociabile.
Un degresant eficient anti-ternizare separă uleiul greu fără a lăsa o barieră microscopică care ar putea împiedica finisarea post-proces.
Aparatele de curățare industriale moderne pe bază de apă pentru metale neferoase oferă o solvabilitate echivalentă cu cele petrochimice vechi, dar necesită o gestionare mai strictă a temperaturii și a duratei băii.
Evaluarea corectă necesită „testarea cuponelor” controlată pentru a măsura atât eficacitatea eliminării uleiului, cât și stabilitatea suprafeței pe termen lung.
Metalele neferoase reacționează slab la curățați industriali standard. Aluminiul are o natură amfoteră. Aceasta înseamnă că se degradează rapid atât în medii foarte acide, cât și în medii foarte alcaline. Degresantele standard de mare capacitate se bazează de obicei pe sodă caustică pentru a dizolva grăsimile groase. În timp ce acest lucru funcționează frumos pe oțel, atacă imediat substratul de aluminiu. Cuprul și alama prezintă vulnerabilități similare. Ele se pătesc instantaneu la contactul cu amine reactive sau cu soluții cu pH ridicat.
Chimia necorespunzătoare cauzează o degradare severă vizuală și structurală. Atunci când substanțele chimice alcaline gravează aluminiul, ele lasă în urmă un strat de oxidare alb cretos. Uneori, ele provoacă pitting microscopic pe întreaga suprafață. Cuprul se comportă diferit sub stres chimic. Dezvolta un strat gros de oxid negru sau maro. Aceste modificări ale suprafeței distrug aspectul cosmetic al metalului. Mai important, ele modifică toleranțele dimensionale ale componentelor prelucrate cu precizie.
Aceste eșecuri generează impacturi masive asupra afacerii. Reprelucrarea pieselor gravate consumă ore de muncă valoroase. Trebuie să abraziți mecanic sau să dezlipiți chimic straturile deteriorate. În sectoare precum industria aerospațială sau producția medicală, standardele interzic cu strictețe o astfel de reluare. Piesele gravate devin automat resturi. În plus, reziduurile chimice rămase cauzează defecțiuni premature în acoperirile din aval. Vopseaua se delaminează, iar placarea galvanică se desprinde.
Greșeli frecvente în curățarea metalelor neferoase:
Amestecarea pieselor din oțel și aluminiu în aceeași baie de spălare foarte alcalină.
Lăsând părțile scufundate mai mult decât este recomandat pentru a compensa chimia slabă.
Folosind formule învechite care conțin silicați duri care lasă reziduuri albe de pulbere.
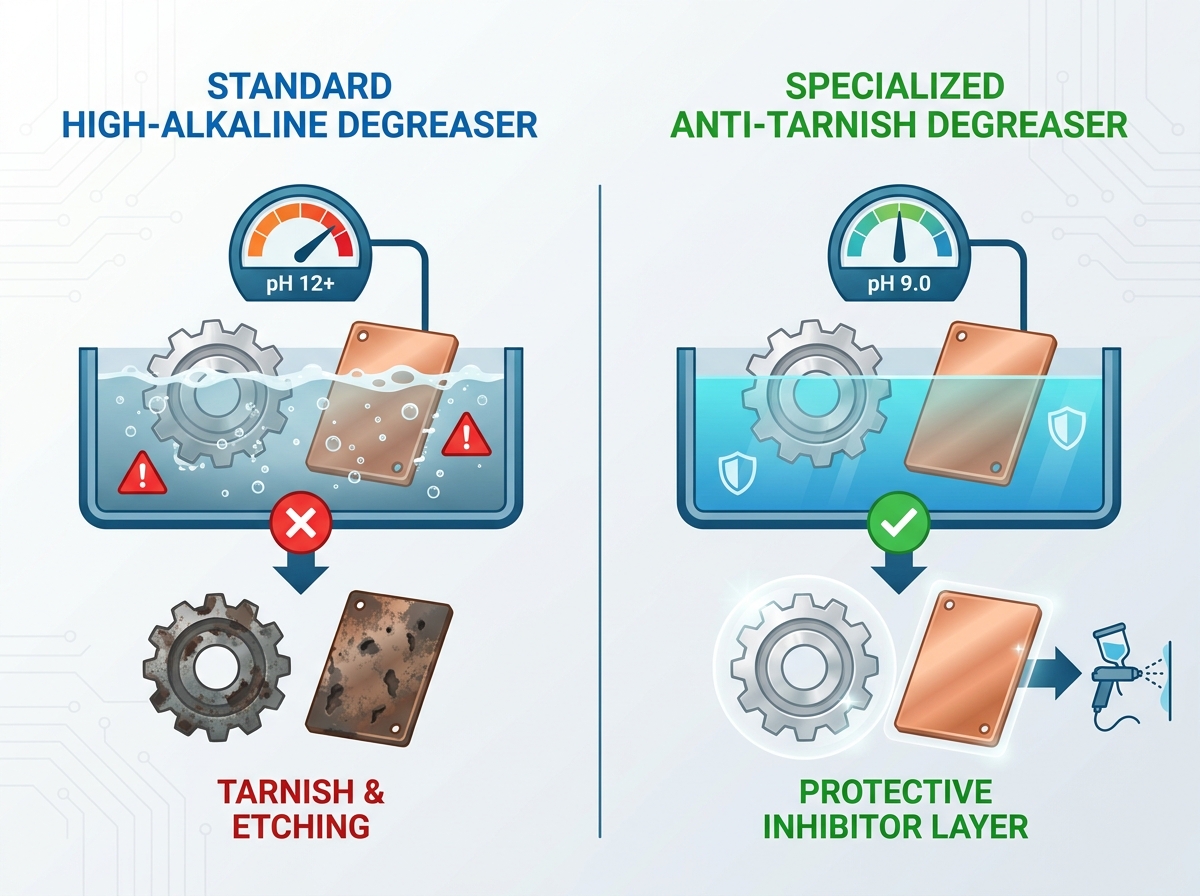
Trebuie să stabiliți o fereastră de funcționare sigură a pH-ului pentru linia dvs. de spălare. Intervalul ideal pentru metale neferoase rămâne ușor alcalin, de obicei între pH 8 și 10,5. Această fereastră specifică oferă suficientă alcalinitate pentru a ajuta la îndepărtarea solului. Cu toate acestea, rămâne sub pragul în care aluminiul începe să se dizolve. Menținerea acestui echilibru previne gravarea aluminiului și împiedică închiderea cuprului.
Tehnologia avansată a surfactanților înlocuiește nevoia de sodă caustică cu forță brută. Surfactanții moderni scad tensiunea superficială a soluției de curățare. Ele pătrund sub stratul de ulei greu și îl ridică departe de metal. Aceste molecule concepute abordează eficient fluidele hidrocarburice, sintetice și semisintetice. O calitate degresantul anti-ternizare se bazează în mare măsură pe această acțiune surfactantă, mai degrabă decât pe alcalinitatea ridicată.
Protecția în timpul ciclului de spălare necesită bariere chimice specifice. Ai nevoie inhibitori de coroziune pe bază de apă integrați în formulă. Silicații acționează ca pasivatori tradiționali. Se leagă temporar de suprafața metalică pentru a preveni oxidarea în timpul spălării. Pasivatorii nesilicați oferă o abordare mai modernă. Ele oferă aceeași protecție, dar se clătesc mult mai ușor. Ele previn ruginirea imediat după finalizarea ciclului de spălare.
Clătirea determină succesul operațiunilor dumneavoastră din aval. Trebuie să obțineți un finisaj complet fără reziduuri. Dacă inhibitorii chimici rămân la suprafață, aceștia acționează ca o barieră microscopică. Această contaminare duce direct la porozitatea sudurii. De asemenea, provoacă delaminarea vopselei și distruge aderența placajului.
Compatibilitatea metalelor și pragurile de pH
| Tipul de metal | Gama sigură de pH | Reacția la alcalinitate ridicată (pH 11+) | Mecanism de protecție primară |
|---|---|---|---|
| Aluminiu | 8,0 - 10,5 | Gravare severă, sâmburi, oxidare albă | Pasivatoare silicate sau nesilicate |
| Cupru | 7,0 - 10,0 | Înnegrire, înnegrire a suprafeței | Inhibitori pe bază de azoli |
| Alamă | 7,0 - 10,0 | Dezincificarea, schimbarea culorii | Control ușor al pH-ului, agenți tensioactivi specifici |
| Oțel (Pentru comparație) | 10,0 - 14,0 | Nicio reacție; ajută la prevenirea ruginii | Alcalinitatea ridicată acționează ca un inhibitor de rugină |
Solvenții vechi au dominat curățarea industrială timp de decenii. Produse chimice precum tricloretilena (TCE) și bromura de n-propil (nPB) oferă o putere de curățare incredibilă. Ele dizolvă uleiurile grele de ștanțare instantaneu, fără a provoca oxidare. Cu toate acestea, dezavantajele lor depășesc acum beneficiile. Managerii de unități se confruntă cu înăsprirea reglementărilor VOC la nivel global. În plus, inflamabilitatea, toxicitatea lucrătorilor și costurile crescânde de eliminare fac ca acești solvenți să nu fie durabili pentru producția modernă.
Soluțiile apoase reprezintă standardul scalabil și conform în prezent. Modern Detergenții industriali pe bază de apă pentru metale neferoase utilizează un mecanism diferit de curățare. Deoarece le lipsesc solvenți chimici duri, se bazează pe căldură și agitare mecanică. Trebuie să introduceți unde ultrasonice sau spray de înaltă presiune pentru a compensa. Combinația de căldură, agenți tensioactivi proiectați și forță fizică îndepărtează eficient uleiul greu de pe substraturile delicate.
Capacitățile de separare a uleiului dictează durata de viață a băii de spălare. Ar trebui să prioritizați formulele de emulsionare față de cele emulsionante. Agenții de curățare emulsionanți captează uleiul în apă. Acest lucru saturează rapid baia și degradează performanța de curățare. Formulele demulsionante resping uleiul. Ele forțează uleiurile grele să plutească la suprafața rezervorului de spălare. Acest mecanism vă permite să utilizați simple skimmer de ulei pentru a îndepărta continuu contaminarea.
Cele mai bune practici pentru întreținerea băii:
Instalați un skimmer de ulei coalescent pe rezervorul de spălare primară.
Porniți skimmer-ul în timpul orelor în afara programului, când apa din baie rămâne nemișcată.
Monitorizați săptămânal concentrația băii folosind un kit de titrare simplu sau un refractometru.
Gestionarea temperaturii necesită o supraveghere strictă. Formulele pe bază de apă necesită, de obicei, căldură, de obicei între 120°F și 150°F. Această căldură activează surfactanții și scade vâscozitatea uleiurilor grele. Cu toate acestea, acest lucru introduce un risc major de proces. Dacă expuneți părțile fierbinți neferoase la aerul ambiant înainte de clătire, apa se evaporă instantaneu. Această uscare rapidă lasă reziduuri chimice concentrate la suprafață, provocând pete și oxidare instantanee.
Trebuie să vă potriviți chimia cu echipamentul dumneavoastră specific. Metoda de agitare mecanică dictează tipul de formulă de care aveți nevoie. Rezervoarele cu imersie cu ultrasunete necesită chimie cu proprietăți excelente de cavitație. Mai important, rezervoarele de imersie au nevoie de surfactanți cu spumă redusă. În schimb, dulapurile de pulverizare de înaltă presiune introduc cantități masive de aer în fluid. Aplicațiile de pulverizare necesită antispumante special formulate pentru a preveni revărsarea rezervorului de spumă.
Protocoalele de clătire și uscare sunt la fel de critice ca și spălarea în sine. Nu vă puteți baza pe apa de la robinet comună standard pentru clătirea finală. Apa de la robinet conține cloruri, calciu și magneziu. Aceste minerale se coace pe piesele fierbinți de aluminiu, creând pete permanente de apă. Trebuie să implementați clătiri cu apă DI (deionizată) sau RO (osmoză inversă). Urmați imediat acest lucru cu uscare forțată cu aer. Uscarea rapidă previne coroziunea rapidă și asigură o suprafață curată.
Trebuie să începeți procesul de selecție cu testarea compatibilității substratului. Profesioniștii din industrie numesc această testare a cupoanelor. Luați mostre de piese sau cupoane metalice standard și le expuneți la chimia propusă. Le testezi la temperatura și concentrația exactă pe care intenționezi să le rulezi. După spălare, monitorizați piesele timp de 24 până la 48 de ore. Trebuie să verificați zero ternizare, zero rugină albă și zero înnegrire peste această fereastră critică.
Apoi, efectuați identificarea precisă a solului. Nu puteți selecta un degresant anti-ternizare pentru metale neferoase fără a înțelege contaminantul. Uleiurile de tăiere sulfurate drepte se comportă foarte diferit față de fluidele parafinice de ștanțare. Uleiurile sulfurate necesită emulgatori specifici pentru a-și rupe legătura cu cuprul. Compușii grei de tragere ceară necesită adesea temperaturi puțin mai ridicate pentru a topi ceara înainte ca agenții tensioactivi să o poată ridica.
În cele din urmă, efectuați o verificare amănunțită a instalației și a respectării mediului. Un agent de curățare ar putea funcționa impecabil în laborator, dar nu reglementările locale. Verificați limitele de evacuare a apelor uzate municipale privind metalele grele și hidrocarburi. Verificați restricțiile locale de COV. Dacă fabricați piese pentru anumite sectoare, asigurați-vă că chimia îndeplinește standardele necesare. Căutați conformitatea RoHS, înregistrarea REACH sau aprobările aerospațiale specifice înainte de a introduce substanța chimică pe podeaua dumneavoastră.
Protejarea aluminiului, cuprului și alama necesită o schimbare operațională deliberată. Trebuie să vă îndepărtați de metodele de curățare caustică cu forță brută. În schimb, trebuie să implementați chimie proiectată, inhibată, concepută special pentru substraturi sensibile. Echilibrarea nivelurilor de pH, utilizarea agenților tensioactivi avansați și gestionarea temperaturilor de spălare asigură piesele dumneavoastră să iasă curate și strălucitoare.
Începeți prin a solicita un audit chimic complet al liniei dvs. de spălare actuale. Obțineți fișe cu date de securitate (SDS) pentru toți agenții de curățare noi propuși pentru a le verifica nivelurile pH-ului și pachetele de inhibitori. În cele din urmă, inițiați testarea pilot în loturi mici folosind cupoane metalice reprezentative. Această fază de testare validează performanța înainte de a integra noua substanță chimică în producția la scară largă.
A: În general, nu. Degresanții de oțel de mare rezistență sunt adesea foarte alcalini (pH 12+) și vor grava rapid aluminiul. Trebuie să utilizați o formulă multi-metal sigură cu inhibitori specifici de aluminiu dacă amestecați substraturi în aceeași linie de spălare.
R: Înnegrirea este de obicei formarea de oxid de cupru sau sulfură de cupru. Acest lucru se întâmplă atunci când aminele reactive, nivelurile ridicate ale pH-ului sau resturile de sulf și clor din fluidele de tăiere interacționează cu agentul de curățare chimic greșit în timpul ciclului de spălare încălzit.
R: Depinde în întregime de formulă. Inhibitorii silicați pot lăsa o peliculă microscopică. Acest lucru protejează împotriva pătării, dar poate interfera cu anumite acoperiri de înaltă tehnologie. Opțiuni fără silicate, fără reziduuri, există special pentru aplicațiile de pregătire a placare.
R: În timp ce agentul de curățare în sine poate fi ecologic, uleiul greu pe care îl îndepărtează este periculos. Ar trebui să îndepărtați uleiul separat pentru eliminare separată. Consultați întotdeauna reglementările locale privind apele uzate cu privire la limitele de descărcare de metale grele și hidrocarburi înainte de a arunca baia.


